
焊膏的產品資料表中,除其他內容外,還包含一些一般性指引,以協助客戶設計 SMT 回流曲線。該資料表針對液相線以上時間、峰值溫度及升溫速率等項目,提供了通用建議。
範例:
圖 1: 圖中所示為Indium8.9 助焊劑搭配 SAC 無鉛合金的範例
之所以探討這個主題,是因為人們對於「最大斜率」(多數剖面分析軟體中會顯示的參數)與資料表上所列的「斜率變化率」之間的差異,往往存在一些混淆。
當 PCB 從環境溫度進入烤箱時,最大溫升斜率通常在第一區段達到。在大多數情況下,第一區段的烤箱溫度設定為 100°C 或更高。 此時,環境溫度與第一區之間的溫差至少為 75°C(假設環境溫度為 25°C),因此不難看出,在大多數情況下,最大的溫度變化(最大斜率)通常出現在第一區。
最大溫升速率的考量主要基於元件的角度出發,為避免熱衝擊,通常建議將 3°C/s 作為上限
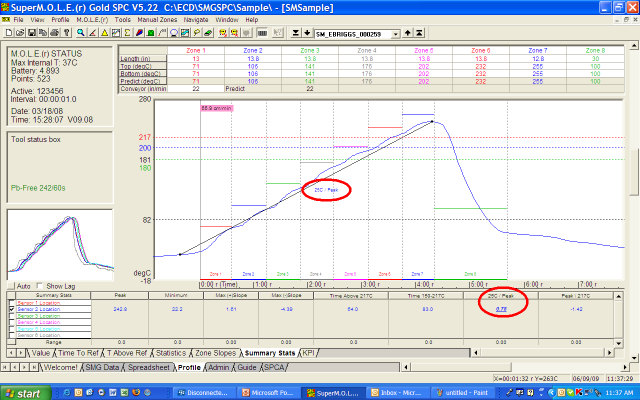
圖 2. 漸增率或平均速率
升溫速率或許更適宜定義為從環境溫度(室溫)升至峰值時的速率(溫度隨時間的變化率)。而在實際應用中,此概念多用於「漸升至尖峰」型溫度曲線。
從焊膏的角度來看,升溫速率越低越好,通常為 1-2°C/s。此舉旨在驅除揮發性物質,並有助於將焊錫缺陷(例如焊錫球、焊錫珠和墓碑效應)降至最低。 隨著焊錫膏沉積量持續減少——例如從 0201 規格及更小的分立元件,以及從 0.5mm 間距的陣列封裝轉向 0.4mm 及更小的間距——此升溫速率的的重要性便更加凸顯。由於這種微型化趨勢,「葡萄狀」與 「枕頭頭」現象的發生也變得更加普遍。 回流製程的窗口正變得極為狹窄,而此一特性(升溫速率)的重要性已與液相線以上時間及峰值溫度同等重要。
如果這個議題影響到您的 SMT 製程,我很樂意與您討論。如果您有興趣,歡迎隨時與我聯繫。


