
En la ficha técnica de una pasta de soldadura se incluyen, entre otras cosas, unas directrices generales que ayudan al cliente a diseñar un perfil de reflujo SMT. La ficha técnica ofrece recomendaciones generales sobre el tiempo por encima del punto de fusión, la temperatura máxima y la velocidad de subida de temperatura.
Ejemplo:
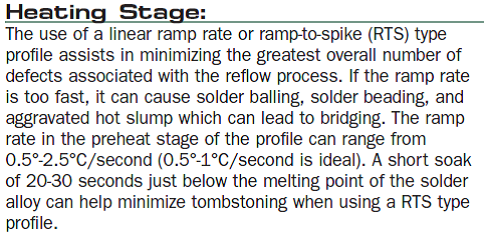
Figura 1: Ejemplo que muestra el fundente Indium8.9 con la aleación sin plomo SAC
El motivo por el que abordamos este tema es que, a menudo, ha habido cierta confusión en cuanto a la diferencia entre la pendiente máxima (una categoría que aparece en la mayoría de los programas de perfilado) y la velocidad de rampa que figura en una ficha técnica.
La pendiente máxima se alcanza muy a menudo en la primera zona, a medida que la placa de circuito impreso pasa de la temperatura ambiente al horno. En la mayoría de los casos, la temperatura de la primera zona del horno se fija en 100 °C o más. El cambio de temperatura entre la temperatura ambiente y la primera zona es, por tanto, de un mínimo de 75 °C (suponiendo que la temperatura ambiente sea de 25 °C), por lo que es fácil deducir que, en la mayoría de los casos, el mayor cambio de temperatura (pendiente máxima) se produce normalmente en la primera zona.
La pendiente máxima se considera más bien desde el punto de vista de los componentes; para evitar el choque térmico, normalmente se recomienda 3 °C/s como límite máximo.
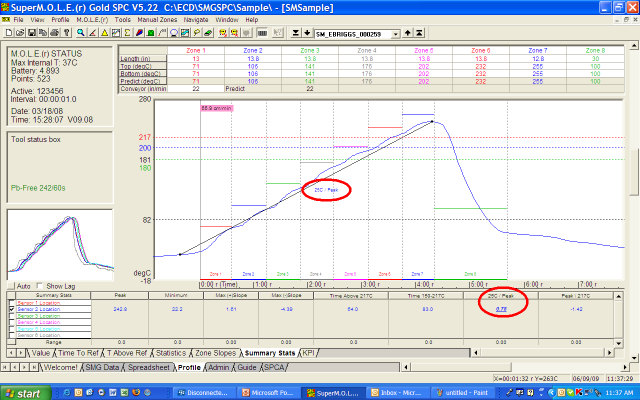
Figura 2. Tasa de rampa o tasa media
La velocidad de rampa puede describirse mejor como la tasa (variación de la temperatura con el tiempo) desde la temperatura ambiente hasta el valor máximo. Y se utiliza más habitualmente en un perfil de tipo «rampa a pico».
Desde el punto de vista de la pasta de soldadura, cuanto menor sea la velocidad de subida, mejor; normalmente, entre 1 y 2 °C/s. El objetivo es eliminar los compuestos volátiles y ayudar a minimizar defectos de soldadura como la formación de bolas, la formación de cordones y el efecto «tombstone». Esta velocidad cobra aún más importancia a medida que el tamaño del depósito de pasta de soldadura disminuye continuamente, a medida que pasamos a componentes discretos de tamaño 0201 y más pequeños, y de paquetes de matriz de área con paso de 0,5 mm a 0,4 mm y menos. Debido a esta miniaturización, se han vuelto más frecuentes los fenómenos de «graping» y «head-in-pillow». La ventana del proceso de reflujo se está reduciendo considerablemente y este parámetro (la velocidad de subida) ha adquirido tanta importancia como el tiempo por encima del punto de liquidus y la temperatura máxima.
Me encantaría hablar de esto contigo, si este tema está afectando a tu proceso de SMT. Si te apetece, no dudes en ponerte en contacto conmigo.


