A pasta de solda é concebida para ser submetida a um processo de refluxo no processo SMT. A forma exata como isso é feito é fundamental para o seu sucesso.
A ficha técnica do produto inclui, entre outros aspetos, parâmetros que orientam o cliente na conceção de um perfil de refluxo SMT. A ficha técnica fornece recomendações gerais relativamente ao tempo acima do liquidus, à temperatura máxima e à taxa de subida da temperatura.
A razão pela qual abordamos este tema é que, frequentemente, tem havido alguma confusão no que diz respeito à diferença entre a inclinação máxima (uma categoria indicada na maioria dos programas de criação de perfis) e a taxa de variação indicada numa ficha técnica.
A inclinação máxima é frequentemente atingida na primeira zona, à medida que a placa de circuito impresso passa da temperatura ambiente para o forno. Na maioria dos casos, a temperatura definida para a primeira zona do forno é de 100 °C ou superior. A diferença de temperatura entre a temperatura ambiente e a da primeira zona é, então, de, no mínimo, 75 °C (assumindo 25 °C como temperatura ambiente) e, por isso, é fácil perceber que a maior variação de temperatura (inclinação máxima), na maioria dos casos, ocorre tipicamente na primeira zona
A análise da inclinação máxima centra-se mais na perspetiva dos componentes, para evitar choques térmicos; normalmente, recomenda-se 3 °C/s como limite máximo
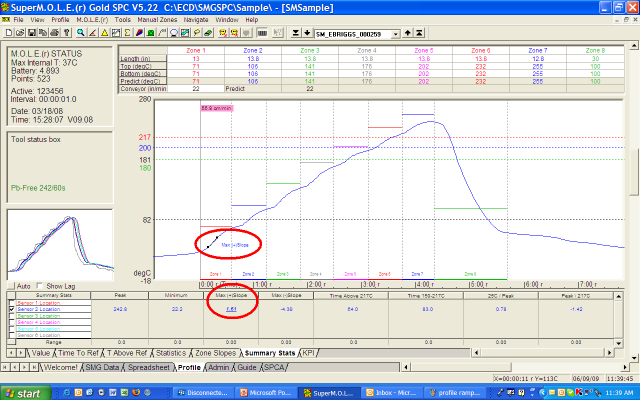
A taxa de subida pode ser melhor descrita como a taxa (variação da temperatura ao longo do tempo) desde a temperatura ambiente até ao pico. E é utilizada, na prática, num perfil do tipo «rampa para pico».
Do ponto de vista da pasta de solda, é desejável uma baixa taxa de subida de temperatura, normalmente entre 1 e 2 °C/s. Isto permite a evaporação suave dos compostos voláteis e ajuda a minimizar defeitos de soldadura, tais como a formação de bolas de solda, a formação de cordões de solda e o efeito «tombstone». Esta taxa torna-se ainda mais importante à medida que o depósito de pasta de solda diminui continuamente de tamanho — à medida que passamos para componentes 0201 e mais pequenos e de BGAs com passo de 0,5 mm. Devido a esta miniaturização, o surgimento de um defeito conhecido como«graping»também se tornou bastante conhecido. A janela do processo de refluxo está a tornar-se muito estreita e este parâmetro (taxa de subida) tornou-se tão importante quanto o tempo acima do liquidus e a temperatura de pico.
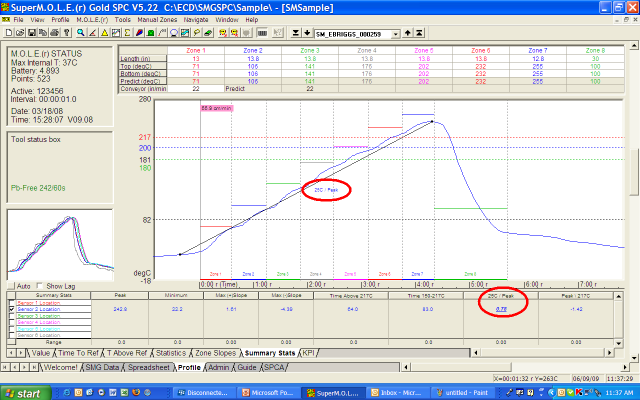
Note-se que, no gráfico acima, a «taxa de subida» é, na verdade, medida como 0,75 °C/s e refere-se à temperatura ambiente até à temperatura máxima (e não 1,61 °C/s, que é indicada como a «inclinação máxima»)