La pasta de soldadura está diseñada para ser sometida a un proceso de reflujo en el proceso SMT. La forma concreta en que se lleva a cabo este proceso es fundamental para el éxito de la operación.
En la ficha técnica del producto se incluyen, entre otras cosas, parámetros que sirven de guía al cliente a la hora de diseñar un perfil de reflujo SMT. La ficha técnica ofrece recomendaciones generales sobre el tiempo por encima del punto de liquidus, la temperatura máxima y la velocidad de subida de temperatura.
El motivo por el que se aborda este tema es que, a menudo, ha habido cierta confusión en cuanto a la diferencia entre la pendiente máxima (una categoría que aparece en la mayoría de los programas de perfilado) y la velocidad de rampa que figura en una ficha técnica.
La pendiente máxima se alcanza muy a menudo en la primera zona, a medida que la placa de circuito impreso pasa de la temperatura ambiente al horno. En la mayoría de los casos, la temperatura de la primera zona del horno se fija en 100 °C o más. El cambio de temperatura entre la temperatura ambiente y la primera zona es, por tanto, de un mínimo de 75 °C (suponiendo que la temperatura ambiente sea de 25 °C), por lo que es fácil deducir que, en la mayoría de los casos, el mayor cambio de temperatura (pendiente máxima) se produce normalmente en la primera zona.
La pendiente máxima se considera más bien desde el punto de vista de los componentes; para evitar el choque térmico, normalmente se recomienda 3 °C/s como límite máximo.
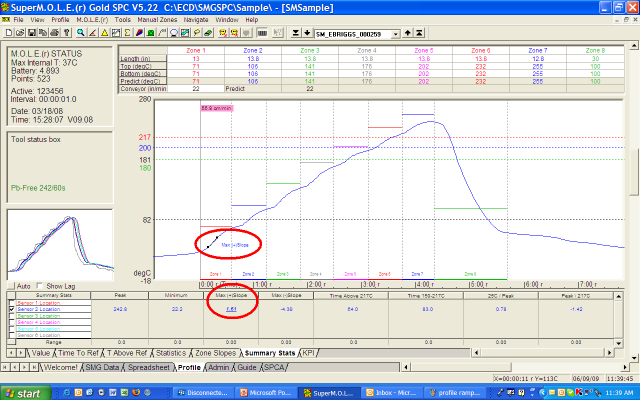
La velocidad de rampa puede describirse mejor como la tasa (variación de la temperatura con respecto al tiempo) desde la temperatura ambiente hasta el valor máximo. Y se utiliza más habitualmente en perfiles del tipo «rampa a pico».
Desde el punto de vista de la pasta de soldadura, es recomendable una velocidad de rampa baja, normalmente de 1-2 °C/s. Esto permite que los componentes volátiles se evaporen suavemente y ayuda a minimizar defectos de soldadura como la formación de bolas, la formación de cordones y el efecto «tombstone». Esta velocidad cobra aún más importancia a medida que el tamaño del depósito de pasta de soldadura disminuye continuamente, a medida que pasamos a componentes 0201 y más pequeños, y de BGA con paso de 0,5 mm. Debido a esta miniaturización, también se ha hecho bastante conocido un defecto denominado«graping». La ventana del proceso de reflujo se está reduciendo considerablemente y esta característica (la velocidad de subida) ha adquirido tanta importancia como el tiempo por encima del punto de liquidus y la temperatura máxima.
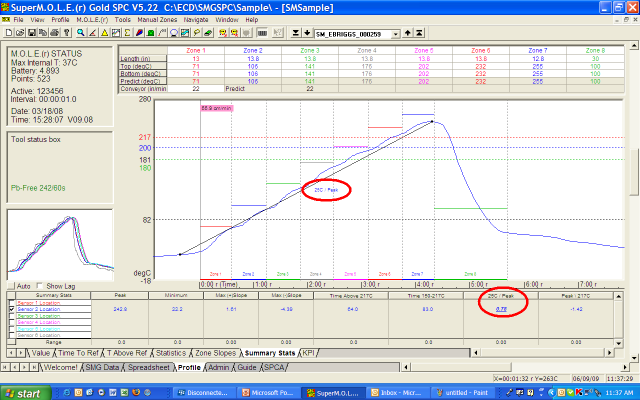
Ten en cuenta que, en el gráfico anterior, la «velocidad de subida» se mide en realidad en 0,75 °C/s y corresponde al intervalo entre la temperatura ambiente y la temperatura máxima (y no en 1,61 °C/s, que es lo que se indica como «pendiente máxima»).