焊膏是專為在 SMT 製程中進行回流焊接而設計的。具體該如何操作,對您的成功至關重要。
產品資料表中包含多項內容,其中包括可協助客戶設計 SMT 回流焊接曲線的參數。該資料表針對液相線以上時間、峰值溫度及升溫速率提供了一般性建議。
之所以要探討這個主題,是因為人們往往對「最大斜率」(大多數剖面分析軟體中會顯示的項目)與資料表上列出的「斜率變化率」之間的差異感到困惑。
當 PCB 從環境溫度進入烤箱時,最大溫升斜率通常在第一區段達到。在大多數情況下,第一區段的烤箱溫度設定為 100°C 或更高。 此時,環境溫度與第一區之間的溫差至少為 75°C(假設環境溫度為 25°C),因此不難看出,在大多數情況下,最大的溫度變化(最大斜率)通常出現在第一區。
最大溫升速率的考量主要基於元件的角度出發,為避免熱衝擊,通常建議將 3°C/s 作為上限
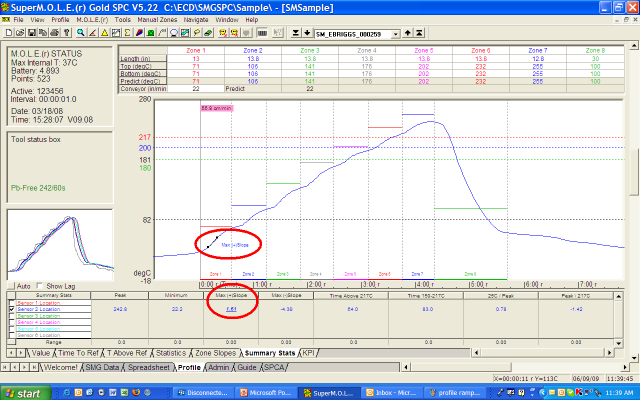
升溫速率或許更適宜定義為從環境溫度(室溫)升至峰值時的速率(溫度隨時間的變化率)。而在「升溫至尖峰」型溫度曲線中,此概念在實際應用上更為常見。
從焊膏的角度來看,較低的升溫速率是理想的,通常為 1-2°C/s。這能使揮發性物質緩慢蒸發,並有助於將焊錫缺陷(例如焊錫球、焊錫珠和墓碑效應)降至最低。隨著焊膏沉積量持續減少——例如從 0.5mm 間距的 BGA 過渡到 0201 及更小的元件——此升溫速率的重要性便更加凸顯。 由於這種微型化趨勢,一種稱為「葡萄狀缺陷」的現象也已廣為人知。回流製程的窗口正變得極為狹窄,而此參數(升溫速率)的重要性已與液相線以上時間及峰值溫度不相上下。
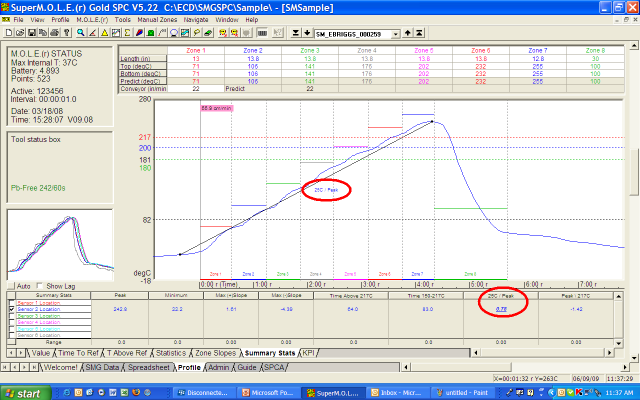
請注意,在上圖中,「升溫速率」實際測量值為 0.75°C/s,且是指從環境溫度升至峰值溫度(而非標註為「最大斜率」的 1.61°C/s)