솔더 페이스트는 SMT 공정에서 리플로우 처리를 받도록 제작됩니다. 정확히 그 과정이 어떻게 진행되는지가 성공의 핵심입니다.
제품 데이터 시트에는, 그 밖의 여러 사항과 더불어, 고객이 SMT 리플로우 프로파일을 설계하는 데 참고할 수 있는 매개변수들이 포함되어 있습니다. 이 데이터 시트는 리퀴더스 이상 체류 시간, 최고 온도 및 온도 상승 속도에 대한 일반적인 권장 사항을 제시합니다.
이 주제를 다루게 된 이유는, 대부분의 프로파일링 소프트웨어에서 보고되는 ‘최대 경사도(max slope)’와 데이터 시트에 기재된 ‘경사 변화율(ramp rate)’의 차이점에 대해 종종 혼동이 있어 왔기 때문입니다.
PCB가 주변 온도에서 오븐 안으로 이동할 때, 최대 온도 상승률은 대개 첫 번째 구역에서 나타납니다. 대부분의 경우 첫 번째 구역의 오븐 온도 설정은 100°C 이상입니다. 이때 주변 온도와 첫 번째 구역 간의 온도 차이는 최소 75°C(주변 온도를 25°C로 가정할 경우)이므로, 대부분의 경우 가장 큰 온도 변화(최대 기울기)가 일반적으로 첫 번째 구역에서 나타난다는 것을 쉽게 알 수 있습니다.
최대 기울기에 대한 고려는 주로 부품의 관점에서 이루어지며, 열충격을 방지하기 위해 일반적으로 상한값으로 3°C/s가 권장됩니다.
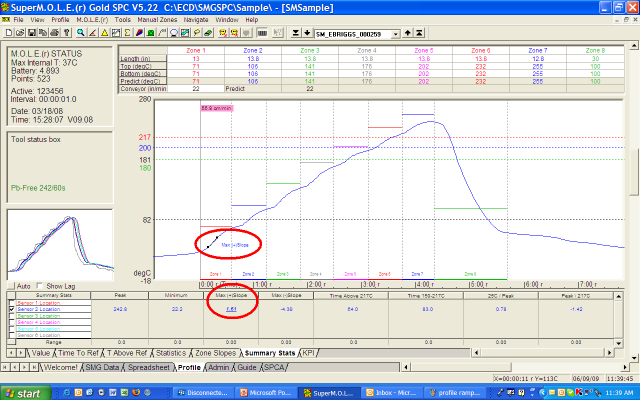
램프 속도는 주변 온도(실온)에서 최고 온도에 이르는 속도(시간에 따른 온도 변화)로 설명하는 것이 더 적절할 수 있습니다. 또한 이 용어는 램프-투-스파이크(ramp-to-spike) 유형의 프로파일에서 더 실용적으로 사용됩니다.
솔더 페이스트의 관점에서 볼 때, 일반적으로 1~2°C/s 정도의 낮은 온도 상승 속도가 바람직합니다. 이는 휘발성 성분을 서서히 증발시켜 솔더 볼링, 솔더 비딩, 툼스톤 현상과 같은 솔더 결함을 최소화하는 데 도움이 됩니다. 0201 및 그보다 더 작은 칩으로 넘어가거나 0.5mm 피치 BGA에서 벗어나면서 솔더 페이스트 도포량이 지속적으로 감소함에 따라, 이 속도 요소는 더욱 중요해집니다. 이러한 소형화로 인해“그레이핑(graping)”으로 알려진 결함의 발생도 상당히 널리 알려지게 되었습니다. 리플로우 공정 허용 범위가 매우 좁아지고 있으며, 이 특성(온도 상승률)은 액상선 상부 체류 시간 및 최고 온도와 마찬가지로 중요해졌습니다.
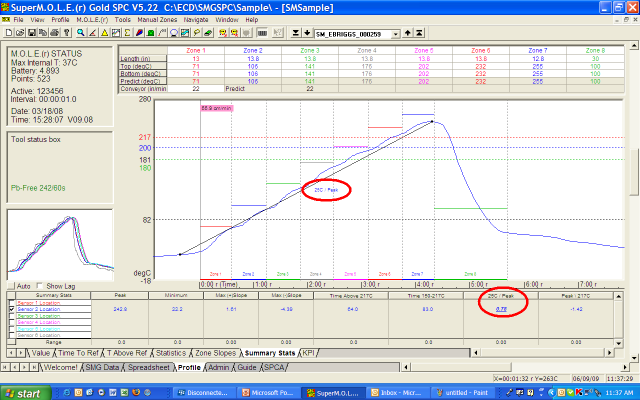
위 그래프에서 “온도 상승률”은 실제로 0.75°C/s로 측정된 값이며, 이는 주변 온도에서 최고 온도까지의 상승률을 나타낸다는 점에 유의하십시오(“최대 기울기”로 표기된 1.61°C/s가 아닙니다).