Hỗn hợp hàn được thiết kế để trải qua quá trình nung lại trong quy trình SMT. Cách thức cụ thể để thực hiện điều đó đóng vai trò quyết định đối với sự thành công của bạn.
Bảng dữ liệu sản phẩm bao gồm, trong số những nội dung khác, các thông số hướng dẫn khách hàng trong việc thiết kế hồ sơ nung lại SMT. Bảng dữ liệu này đưa ra các khuyến nghị chung về thời gian ở trên nhiệt độ lỏng, nhiệt độ đỉnh và tốc độ tăng nhiệt.
Lý do đề cập đến chủ đề này là vì thường xuyên xảy ra sự nhầm lẫn về sự khác biệt giữa độ dốc tối đa (một thông số được hiển thị trên hầu hết các phần mềm phân tích đường cong) và tốc độ tăng dốc được ghi trên bảng thông số kỹ thuật.
Độ dốc tối đa thường đạt được ở vùng đầu tiên khi bảng mạch in (PCB) chuyển từ nhiệt độ môi trường vào lò nung. Trong hầu hết các trường hợp, nhiệt độ cài đặt cho vùng đầu tiên của lò nung là 100°C hoặc cao hơn. Sự chênh lệch nhiệt độ giữa nhiệt độ môi trường và vùng đầu tiên lúc này là tối thiểu 75°C (giả sử nhiệt độ môi trường là 25°C), do đó dễ dàng nhận thấy rằng sự thay đổi nhiệt độ lớn nhất (độ dốc tối đa) trong hầu hết các trường hợp thường xuất hiện ở vùng đầu tiên.
Tiêu chí về độ dốc tối đa chủ yếu được xem xét từ góc độ các thành phần, nhằm tránh sốc nhiệt; thông thường, tốc độ 3°C/s được khuyến nghị làm giới hạn trên.
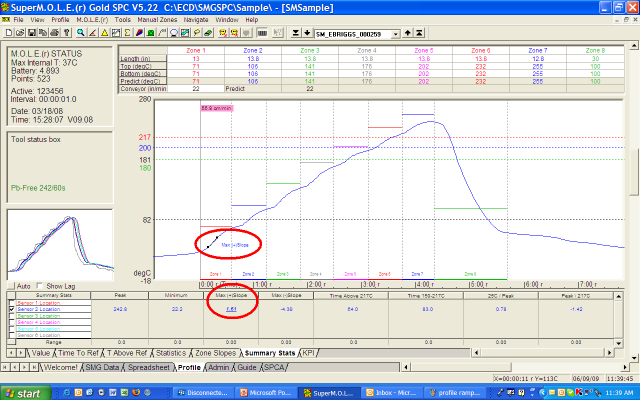
Tốc độ tăng nhiệt có thể được mô tả chính xác hơn là tốc độ (sự thay đổi nhiệt độ theo thời gian) từ nhiệt độ môi trường (nhiệt độ phòng) đến nhiệt độ đỉnh. Và trên thực tế, nó thường được sử dụng trong các đường cong dạng “tăng dần đến đỉnh”
Từ góc độ của bột hàn, tốc độ tăng nhiệt thấp là điều mong muốn, thường là 1-2°C/s. Điều này giúp các chất bay hơi bốc hơi từ từ và góp phần giảm thiểu các khuyết tật hàn như hiện tượng tạo hạt hàn, tạo chuỗi hàn và hiện tượng “tombstoning”. Tốc độ này càng trở nên quan trọng hơn khi kích thước lớp bột hàn liên tục giảm – khi chúng ta chuyển sang các linh kiện 0201 và nhỏ hơn, cũng như từ các BGA có khoảng cách chân 0,5 mm. Do sự thu nhỏ này, sự xuất hiện của một khuyết tật được gọi là“graping”cũng đã trở nên khá phổ biến. Khoảng thời gian cho phép của quá trình nung lại đang trở nên rất hẹp và đặc tính này (tốc độ tăng nhiệt) đã trở nên quan trọng không kém thời gian ở trên điểm nóng chảy và nhiệt độ đỉnh.
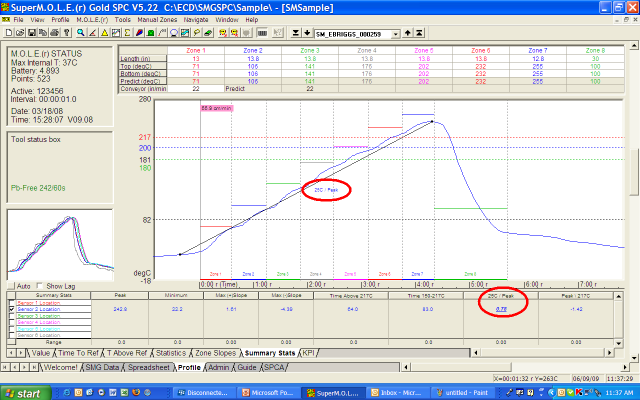
Lưu ý rằng trong đồ thị trên, “tốc độ tăng nhiệt” thực tế được đo là 0,75°C/s và được tính từ nhiệt độ môi trường đến nhiệt độ đỉnh (chứ không phải 1,61°C/s – giá trị được ghi chú là “độ dốc tối đa”)