La pasta saldante è progettata per essere sottoposta a rifusione nel processo SMT. Il modo esatto in cui ciò avviene è fondamentale per il successo dell'operazione.
Nella scheda tecnica del prodotto sono riportati, tra le altre cose, i parametri che guidano il cliente nella progettazione di un profilo di riflusso SMT. La scheda tecnica fornisce raccomandazioni generali relative al tempo di permanenza al di sopra del liquidus, alla temperatura di picco e alla velocità di salita della temperatura.
Il motivo per cui si affronta questo argomento è che, spesso, c'è stata una certa confusione riguardo alla differenza tra la pendenza massima (una categoria riportata nella maggior parte dei software di profilatura) e la velocità di variazione indicata nelle schede tecniche.
La pendenza massima viene molto spesso raggiunta nella prima zona, quando il PCB passa dalla temperatura ambiente al forno. Nella maggior parte dei casi, l’impostazione della temperatura per la prima zona del forno è di 100 °C o superiore. La differenza di temperatura tra la temperatura ambiente e quella della prima zona è quindi di almeno 75 °C (ipotizzando una temperatura ambiente di 25 °C) ed è quindi facile intuire che, nella maggior parte dei casi, la variazione di temperatura più marcata (pendenza massima) si riscontra tipicamente nella prima zona.
Per quanto riguarda la pendenza massima, l'attenzione è rivolta soprattutto agli aspetti relativi ai componenti; per evitare shock termici, di solito si raccomanda di non superare i 3 °C/s come limite massimo
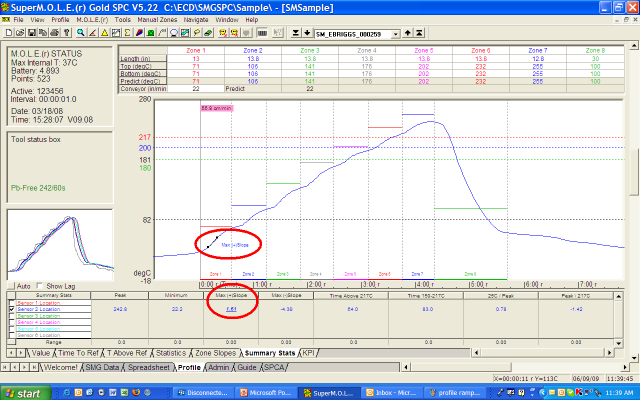
Il tasso di salita può essere meglio descritto come il tasso (variazione della temperatura nel tempo) dalla temperatura ambiente (temperatura di stanza) al picco. Ed è utilizzato più comunemente in un profilo di tipo “rampa-picco”.
Dal punto di vista della pasta saldante, è auspicabile una bassa velocità di rampa, solitamente compresa tra 1 e 2 °C/s. Ciò consente una delicata evaporazione delle sostanze volatili e contribuisce a ridurre al minimo i difetti di saldatura quali la formazione di sfere di stagno, la formazione di perline e il fenomeno del “tombstoning”. Questa velocità diventa ancora più importante man mano che lo spessore dello strato di pasta saldante diminuisce continuamente, passando dai BGA con passo di 0,5 mm ai componenti 0201 e di dimensioni ancora più ridotte. A causa di questa miniaturizzazione, è diventato piuttosto noto anche un difetto noto come“graping”. La finestra del processo di riflusso si sta restringendo notevolmente e questa caratteristica (la velocità di salita) è diventata importante quanto il tempo sopra il liquidus e la temperatura di picco.
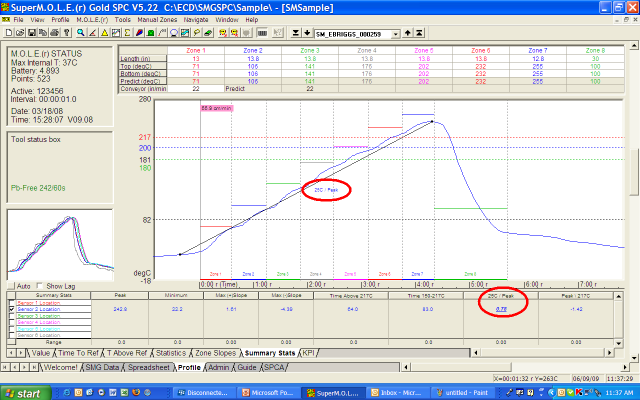
Si noti che nel grafico sopra riportato la “velocità di salita” è in realtà pari a 0,75 °C/s e si riferisce alla temperatura dall’ambiente alla temperatura di picco (non a 1,61 °C/s, che è indicato come “pendenza massima”)