
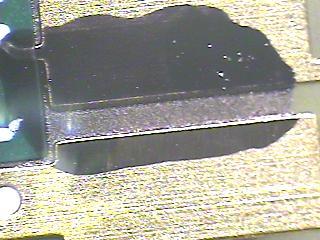
Figura 1: Spruzzi di saldatura (soldersplash) su oro/nichel

Figura 2: Inversione di fase durante il riflusso
La maggior parte delle persone sa che la pasta saldante è una miscela di polvere di saldatura e un veicolo per il fondente. Il fondente svolge diverse funzioni, ma le più importanti sono:
1/ Controllo delle proprietà reologiche della pasta (erogazione / adesività / stampa / stabilità)
2/ Rimozione degli ossidi dalle superfici metalliche durante la rifusione.
La pasta saldante dovrebbe rimanere nel punto in cui viene depositata, ma a volte, dopo il riflusso, può ritrovarsi in punti inaspettati; talvolta a una certa distanza (forse anche in pollici) da dove dovrebbe trovarsi. Questo fenomeno è chiamato “spruzzo di saldatura” o “schizzo di saldatura” (Figura 1). Il primo passo per eliminare lo spruzzo di saldatura consiste nell’indagare sulla presenza di contaminazioni prima del riflusso. Nel caso dell’erogazione della pasta saldante, la contaminazione può verificarsi a causa della formazione di «code» di pasta saldante tra un deposito e l’altro. Nel caso del processo di stampa, può essere dovuta alla contaminazione del lato inferiore dello stencil. Se queste verifiche non danno esito positivo, è il momento di indagare sul processo di riflusso.
È improbabile che si verifichi una contaminazione da contatto all’interno del forno, ma una volta controllate e pulite tutte le fonti evidenti di contaminazione, come gli indicizzatori o i trasportatori laterali, spesso si riscontra che il problema non è stato eliminato. Le cause di questi residui di saldatura non sono chiare, ma è stato riscontrato che due delle variabili di controllo più importanti sono il numero di lotto del substrato e il livello di ossigeno durante il riflusso. Livelli bassi di ossigeno possono infatti “attivare” il difetto.
In teoria, gli spruzzi di stagno potrebbero derivare dalla decomposizione del fondente o dalla sua rapida volatilizzazione, oppure da quella di altri materiali presenti sulla superficie del substrato. Tuttavia, non sembrano essere correlati a nessuno dei seguenti fattori:
i./ tipo di pasta saldante o numero di lotto
ii./ umidità relativa o
iii./ tempo di esposizione della pasta all’aria
La spiegazione comunemente accettata, secondo cui gli spruzzi di stagno deriverebbero dall’evaporazione del solvente o dall’umidità assorbita nella pasta saldante stessa, non sembra quindi applicabile in questo caso. Ciò che potrebbe accadere è che, durante il processo di riflusso, la pasta saldante subisca una “inversione di fase” (Figura 2). In altre parole, il flussante passa dall’essere la “fase continua” a diventare la “fase discreta”, mentre la lega di saldatura compie il percorso inverso: da una polvere con ampia superficie specifica a un giunto rifuso con superficie specifica minima. La forza motrice del riflusso è la standardizzazione della minimizzazione dell’energia potenziale, derivante dalla bagnabilità della superficie liquido-solido e dalla tensione superficiale del solo liquido.
È stata ricavata una semplice equazione per calcolare a quale altezza nel vuoto un deposito di pasta saldante sottoposto a riflusso proietterà una singola sfera non sottoposta a riflusso. La risposta vi sorprenderà: mandatemi un messaggio e vi invierò l’articolo.
Salute! Andy


