
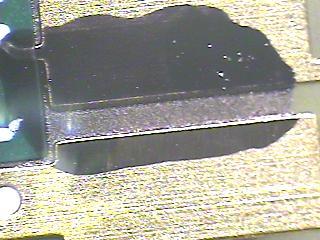
그림 1: 금/니켈 표면의 솔더 스패터(솔더 스플래시)

그림 2: 리플로우 과정 중 위상 반전
대부분의 사람들은 솔더 페이스트가 솔더 분말과 플럭스 용매가 혼합된 것임을 알고 있습니다. 플럭스에는 여러 가지 기능이 있지만, 그중 가장 중요한 기능은 다음과 같습니다:
1/ 페이스트의 유변학적 특성 제어 (도포 / 점착성 / 인쇄 / 안정성)
2/ 리플로우 공정 중 금속 표면의 산화물 제거.
솔더 페이스트는 도포된 위치에 그대로 남아 있어야 하지만, 때때로 리플로우 후 예상치 못한 곳에서 발견되기도 합니다. 때로는 원래 위치에서 꽤 멀리(심지어 몇 인치나) 떨어진 곳에서도 나타날 수 있습니다. 이를 “솔더 스패터” 또는 “솔더 스플래시”라고 합니다(그림 1). 솔더 스패터를 제거하기 위한 첫 번째 단계는 리플로우 전에 오염 원인을 조사하는 것입니다. 솔더 페이스트 디스펜싱 공정의 경우, 도포 지점 사이에서 솔더 페이스트가 “꼬리” 형태로 흘러내려 오염이 발생할 수 있습니다. 인쇄 공정의 경우, 스텐실 하단면의 오염이 원인일 수 있습니다. 이러한 조사에서 원인을 찾지 못했다면, 리플로우 공정을 조사해야 할 때입니다.
오븐 내부의 접촉 오염 가능성은 낮지만, 인덱서나 에지 컨베이어와 같은 명백한 오염원을 모두 점검하고 세척한 후에도 문제가 해결되지 않은 경우가 종종 있습니다. 이러한 잔류 솔더 스패터의 원인은 명확하지 않지만, 기판의 로트 번호와 리플로우 과정 중의 산소 농도가 중요한 제어 변수 중 두 가지라는 사실이 밝혀졌습니다. 산소 농도가 낮으면 실제로 이 결함이 ‘발생’할 수 있습니다.
이론적으로, 솔더 스패터는 플럭스의 분해나 기판 표면의 플럭스 및 기타 물질의 급격한 기화로 인해 발생할 수 있습니다. 그러나 이는 다음 중 어느 것과는도 관련이 없는 것으로 보입니다:
i./ 솔더 페이스트 유형 또는 로트 번호
ii./ 상대 습도 또는
iii./ 솔더 페이스트가 공기에 노출된 시간
따라서 용매 증발이나 솔더 페이스트 자체에 흡수된 수분으로 인해 솔더 스패터가 발생한다는 일반적인 설명은 이 경우에 적용되기 어려워 보입니다. 실제로는 리플로우 공정 중에 솔더 페이스트가 “상 전이”를 겪는 것일 수 있습니다(그림 2). 즉, 플럭스는 ‘연속상’에서 ‘이산상’으로 변하는 반면, 솔더는 그 반대 방향, 즉 표면적이 큰 분말 상태에서 표면적이 최소화된 리플로우 접합부로 변하는 것입니다. 리플로우의 원동력은 액체-고체 표면 젖음 현상과 액체만의 표면 장력에 기인한 표준적인 잠재 에너지 최소화 현상입니다.
리플로우 처리된 솔더 페이스트가 리플로우 처리되지 않은 단일 구체를 공중으로 얼마나 높이 튕겨 올릴지 계산하는 간단한 방정식이 도출되었습니다. 그 답은 여러분을 놀라게 할 것입니다. 저에게 메시지를 보내주시면 해당 논문을 보내드리겠습니다.
건배! Andy


