
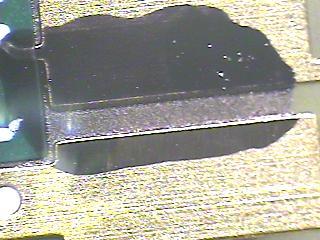
Figura 1: Salpicaduras de soldadura sobre oro/níquel

Figura 2: Inversión de fase durante el reflujo
La mayoría de la gente sabe que la pasta de soldadura es una mezcla de polvo de soldadura y un vehículo de fundente. El fundente tiene varias funciones, pero las más importantes son:
1/ Control de las propiedades reológicas de la pasta (dosificación / adherencia / impresión / estabilidad)
2/ Eliminación de óxidos de las superficies metálicas durante el reflujo.
Se supone que la pasta de soldadura debe permanecer donde se deposita, pero en ocasiones puede aparecer tras el reflujo en lugares inesperados; a veces a una gran distancia (quizá incluso pulgadas) de donde debería estar. A esto se le denomina «salpicadura de soldadura» o «salpicón de soldadura» (Figura 1). El primer paso para eliminar las salpicaduras de soldadura es investigar la contaminación antes del reflujo. En el caso de la pasta de soldadura dispensada, la contaminación puede deberse a «restos» de pasta de soldadura entre los depósitos. En el caso del proceso de impresión, puede deberse a la contaminación de la cara inferior de la plantilla. Si esto no da resultados, es el momento de investigar el proceso de reflujo.
Es poco probable que se produzca contaminación por contacto dentro del horno, pero una vez que se han comprobado y limpiado todas las fuentes evidentes de contaminación, como los indexadores o las cintas transportadoras laterales, a menudo se comprueba que el problema no se ha eliminado. Las causas de estas salpicaduras de soldadura residuales no están claras, pero se ha constatado que dos de las variables de control importantes son el número de lote del sustrato y el nivel de oxígeno durante el reflujo. De hecho, unos niveles bajos de oxígeno pueden «activar» el defecto.
En teoría, las salpicaduras de soldadura pueden deberse a la descomposición del fundente o a la rápida volatilización de este u otros materiales presentes en la superficie del sustrato. Sin embargo, no parece estar relacionado con ninguno de los siguientes factores:
i./ tipo de pasta de soldadura o número de lote
ii./ humedad relativa o
iii./ tiempo que la pasta permanece expuesta al aire
Por lo tanto, la explicación habitual de que las salpicaduras de soldadura se deben a la evaporación del disolvente o a la humedad absorbida por la propia pasta de soldadura no parece encajar en este caso. Lo que podría estar ocurriendo es que, durante el proceso de reflujo, la pasta de soldadura sufra una «inversión de fase» (Figura 2). Es decir, el fundente pasa de ser la «fase continua» a ser la «fase discreta», mientras que la soldadura hace lo contrario: pasa de ser un polvo con una gran superficie específica a una unión refluida con una superficie específica mínima. La fuerza motriz del reflujo es la minimización estándar de la energía potencial, derivada de la humectación de la superficie líquido-sólido y de la tensión superficial del líquido.
Se ha derivado una ecuación sencilla para calcular a qué altura lanzará al aire un depósito de pasta de soldadura sometida a reflujo una sola esfera sin someter a reflujo. La respuesta te sorprenderá: envíame un mensaje y te enviaré el artículo.
Salud Andy


