
A Patty, o Rob e o Pete tinham a certeza de que compreendiam a confusão em torno da questão do Cpk = 1, mas queriam certificar-se de que discutiam o assunto com o professor. Após uma breve conversa com ele, ligaram ao CEO da ACME, Mike Madigan, a partir do gabinete do professor.
«Professor, é ótimo voltar a falar consigo», começou Madigan.
Todos trocaram algumas palavras de cortesia, tendo o professor agradecido a Madigan pelo apoio financeiro prestado à Universidade de Ivy através da ACME Corporation. Poucos instantes depois, a discussão passou a centrar-se na questão do Cpk = 1.
«Digam-me o que vocês, intelectuais fantásticos, descobriram», disse o Mike com uma risadinha.
«Todos pensámos que o artigo a que o fornecedor se referiu apresentava uma excelente análise sobre controlo estatístico de processos (SPC)», começou Patty.
«Gostámos especialmente da discussão sobre a diferença entre um processo estar “sob controlo” e ser “capaz”», acrescentou o Rob.
«Mas e quanto ao facto de 66 800 ppm corresponder a um processo de três sigmas?», perguntou Mike com insistência.
«Como sabemos, a Motorola deu início ao movimento “Seis Sigma”», começou o professor. «Eles definiram a qualidade “Seis Sigma” como tendo um Cp de 2 e um Cpk de 1,5. O verdadeiro Seis Sigma matemático é Cp = Cpk = 2. A definição deles, com um Cpk = 1,5, permite um desvio na média de 1,5 Sigma. O ditado de que o ‘Seis Sigma’ equivale a 3,4 ppm de defeitos provém desta definição. Devido a este desvio, a maioria dos defeitos encontra-se num dos lados da distribuição. A propósito, o verdadeiro Seis Sigma matemático corresponde a cerca de 2 defeitos por mil milhões”, prosseguiu ele.
«A mim, parece-me um pouco como fazer batota», acrescentou Madigan.
«Eu também. Acho que queriam algo que soasse atraente, como “Seis Sigma”, mas sabiam que não conseguiriam realmente atingir menos de 2 ppb de defeitos, por isso criaram o desvio de 1,5 sigma em relação à média», interveio o Pete.
«Tenho a certeza de que há quem concorde com o Pete, mas é assim que funciona o mundo do “Six Sigma”. Infelizmente, isso pode criar confusão — como no caso em apreço», respondeu o professor.
«Então, como é que isto se relaciona com os 66 800 defeitos por milhão, o que equivale a um Cpk de 1 e a um processo de três sigmas?», perguntou o Mike.
«Foi o Pete quem mais trabalhou nisto. Vamos deixar que seja ele a responder», sugeriu o professor.
«Se aplicarmos o desvio de 1,5 sigma da média às capacidades do processo, obtemos a tabela abaixo», disse o Pete.

Note-se que o nível de Cpk para 66 800 dpm é 0,5 e não 1, e que o verdadeiro nível do processo não é Três Sigma, mas sim 1,5 Sigma. É certo que o nível de Cp poderia ser 1, mas o Cpk é um cálculo preciso e o gráfico do artigo em questão (reproduzido abaixo) está errado. Os valores que eles indicam para o Cpk são, na verdade, os valores de Cp. Foi este o erro que o seu fornecedor cometeu ao utilizar este gráfico», afirmou o Pete.
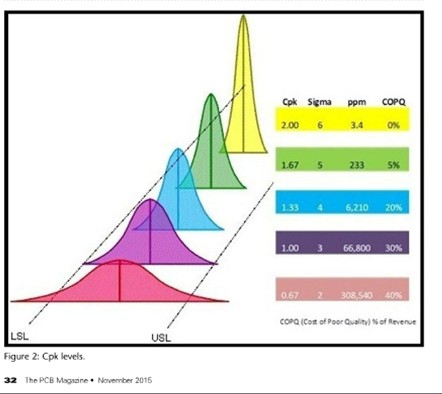
«O gráfico abaixo mostra a situação do fornecedor. A distribuição A tem um Cp e um Cpk = 1, enquanto a distribuição B tem um Cp = 1, mas um Cpk de apenas 0,5. É também apresentado o desvio de 1,5 sigma para B. Os dados do fornecedor são semelhantes aos da distribuição B, com os seus 66 800 dpm. É importante notar que o Cp, por si só, não diz nada sobre o nível de defeitos», continuou Pete.

«Pete, por favor, fala ao Mike sobre a folha de cálculo que criaste», sugeriu a Patty.
Eles tinham-se ligado ao Webex®, pelo que o Pete fez uma demonstração rápida.
«Ao introduzir os limites das especificações, bem como a média e o sigma dos dados, o programa calculará o Cp, o Cpk, o limite sigma do processo e o dpm do processo», disse o Pete.

«Ah, e podes introduzir o dpm e o programa irá estimar o Cpk e o nível sigma do processo», continuou o Pete.
«É bastante impressionante», resumiu Madigan. «Presumo que não haja problema em a minha equipa o utilizar?», prosseguiu ele.
«Claro», disse o Pete, com um leve sorriso.
A matemática nunca foi o forte do Pete. Mas, como frequentava a Ivy U, tinha frequentado recentemente uma disciplina de estatística e cálculo. Sentiu uma grande sensação de realização depois de criar esta folha de cálculo tão útil.
Para quem quiser uma cópia da folha de cálculo do Pete, envie-me um e-mail para [email protected].
Saúde,
Dr. Ron


