
패티, 롭, 피트는 Cpk = 1 문제와 관련된 혼란을 확실히 이해했다고 생각했지만, 교수님과 이 문제를 꼭 상의해 보고 싶었다. 교수님과 잠시 이야기를 나눈 뒤, 그들은 교수님의 사무실에서 ACME의 CEO인 마이크 매디건에게 전화를 걸었다.
“교수님, 다시 뵙게 되어 정말 반갑습니다,” 매디건이 말을 꺼냈다.
모두가 서로 인사를 나누었고, 교수는 ACME 코퍼레이션을 통해 아이비 대학에 재정적 지원을 해준 매디건에게 감사를 표했다. 잠시 후 대화는 Cpk = 1 문제로 옮겨갔다.
“자, 여러분 같은 뛰어난 지식인들이 무슨 결론을 내렸는지 한번 말해 봐요,” 마이크가 킥킥 웃으며 말했다.
“우리 모두는 그 그 기사가 에 대한 훌륭한 논의가 담겨 있다고 생각했습니다. 통계적 공정 관리 (SPC)에 대한 훌륭한 논의가 담겨 있을 거라고 생각했어요,”라고 패티가 말을 시작했다.
“특히 ‘통제’ 상태와 ‘처리 가능’ 상태의 차이에 대한 논의가 마음에 들었습니다,”라고 롭이 덧붙였다.
“하지만 66,800 ppm이 3시그마 공정에 해당한다는 건 어떻게 된 건가요?” 마이크가 간곡히 물었다.
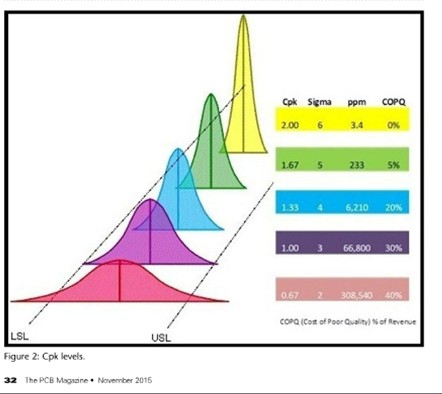
“아시다시피, 모토로라가 ‘식스 시그마’ 운동을 시작했습니다,”라고 교수님이 말을 꺼냈습니다. “그들은 ‘식스 시그마’ 품질을 Cp 2, Cpk 1.5인 상태로 정의했습니다. 진정한 수학적 식스 시그마는 Cp=Cpk=2입니다. Cpk를 1.5로 한 그들의 정의는 평균이 1.5 시그마만큼 이동하는 것을 허용합니다를 허용합니다. ‘식스 시그마’가 결함 3.4 ppm에 해당한다는 통념은 바로 이 정의에서 비롯된 것입니다. 이러한 편차로 인해 대부분의 결함은 분포의 한쪽 편에 집중되어 있습니다. 참고로, 진정한 수학적 식스 시그마의 결함률은 10억 개당 약 2개입니다,”라고 그는 말을 이었다.
“제 생각에는 그게 좀 속임수처럼 느껴집니다,”라고 매디건이 덧붙였다.
“나도 그래. 아마 ‘식스 시그마’처럼 듣기만 해도 섹시한 이름을 원했던 것 같은데, 결함률을 2 ppb 이하로 낮추는 건 사실상 불가능하다는 걸 알았기 때문에 평균값을 1.5 시그마만큼 이동시킨 걸 거야,” 피트가 말을 이었다.
“다른 분들도 피트의 의견에 동의하실 거라고 확신하지만, 바로 그곳이 ‘식스 시그마’의 세계입니다. 안타깝게도, 지금 우리가 다루고 있는 사례에서처럼 혼란을 야기할 수도 있습니다,”라고 교수는 대답했다.
“그럼 백만 개당 66,800개의 불량이라는 수치가 Cpk 1과 3시그마 공정에 어떻게 연관되는 건가요?” 마이크가 물었다.
“이 일에 가장 많은 노력을 기울인 건 피트예요. 그에게 대답하게 합시다,” 교수가 제안했다.
“평균값의 1.5 시그마 편차를 공정 능력에 적용하면 아래 표와 같은 결과가 나옵니다,”라고 피트가 말했다.

66,800 dpm에 대한 Cpk 수준은 1이 아니라 0.5이며, 실제 공정 수준은 3 시그마가 아니라 1.5 시그마라는 점에 유의하십시오. 물론 Cp 수준은 1일 수도 있지만, Cpk는 정밀한 계산 결과이며, 해당 논문(아래에 재인용됨)의 그래프에는 오류가 있습니다. 그들이 Cpk로 기재한 값들은 사실 Cp 값입니다. 이것이 바로 귀사의 공급업체가 이 차트를 사용하면서 저지른 실수입니다.”라고 피트가 말했습니다.
“아래 그래프는 해당 공급업체의 상황을 보여줍니다. 분포 A의 Cp와 Cpk는 모두 1인 반면, 분포 B의 Cp는 1이지만 Cpk는 0.5에 불과합니다. 또한 B의 1.5 시그마 편차도 표시되어 있습니다. 공급업체의 데이터는 B와 유사하며, 결함률은 66,800 dpm입니다. Cp만으로는 결함 수준에 대해 아무것도 알 수 없다는 점을 유의해야 합니다,”라고 피트가 말을 이었다.

“피트, 마이크한테 네가 만든 스프레드시트에 대해 좀 말해 줘,” 패티가 제안했다.
그들이 Webex®에 접속해 있었기 때문에, 피트가 간단한 시연을 보여주었다.
“사양 한계값과 데이터의 평균 및 시그마를 입력하면, Cp, Cpk, 공정의 시그마 한계값, 그리고 공정 DPM을 계산해 줍니다,”라고 피트가 말했다.

“아, 그리고 dpm 값을 입력하면 Cpk와 공정 시그마 수준을 추정해 줍니다,” 피트가 말을 이었다.
“꽤 인상적이군요,” 매디건이 말을 맺었다. “제 팀이 이걸 사용해도 괜찮을까요?” 그가 이어 말했다.
“물론이지,” 피트가 말하며 살짝 미소를 지었다.
수학은 피트의 장점이 결코 아니었다. 하지만 아이비 대학에 다니는 만큼, 그는 최근 통계학과 미적분학 수업을 수강했다. 그는 이 유용한 스프레드시트를 만들어낸 후 큰 성취감을 느꼈다.
피트의 스프레드시트 사본을 원하시는 분은 [email protected]으로 이메일을 보내주세요.
건배,
론 박사


