
Patty, Rob y Pete estaban bastante seguros de que entendían la confusión en torno al tema de Cpk = 1, pero querían asegurarse de comentarlo con el profesor. Tras una breve charla con él, llamaron al director general de ACME, Mike Madigan, desde el despacho del profesor.
—Profesor, me alegro mucho de volver a hablar con usted —comenzó Madigan.
Todos intercambiaron palabras amables, y el profesor agradeció a Madigan su apoyo económico a la Universidad de Ivy a través de la empresa ACME. Al cabo de unos instantes, la conversación derivó hacia el tema de Cpk = 1.
—Decidme qué habéis descubierto vosotros, intelectuales geniales —dijo Mike con una risita.
«Todos pensábamos que el artículo al que se refería el proveedor ofrecía un excelente análisis sobre control estadístico de procesos (SPC)», comenzó Patty.
«Nos gustó especialmente el debate sobre la diferencia entre que un proceso esté “bajo control” y que sea “capaz”», añadió Rob.
«Pero, ¿y qué hay de que 66 800 ppm equivalgan a un proceso de tres sigmas?», preguntó Mike con insistencia.
«Como sabemos, Motorola puso en marcha el movimiento “Seis Sigma”», comenzó el profesor. «Definieron la calidad “Seis Sigma” como aquella que tiene un Cp de 2 y un Cpk de 1,5. El verdadero Seis Sigma matemático es Cp = Cpk = 2. Su definición, con un Cpk = 1,5, permite una desviación de la media de 1,5 sigma. El dicho de que «Seis Sigma» equivale a 3,4 ppm de defectos proviene de esta definición. Debido a este desplazamiento, la mayoría de los defectos se encuentran en un lado de la distribución. Por cierto, el verdadero Seis Sigma matemático es de unos 2 defectos por mil millones», prosiguió.
«A mí me parece un poco como hacer trampa», añadió Madigan.
«Yo también. Creo que querían algo que sonara atractivo, como “Six Sigma”, pero sabían que en realidad no podían bajar de los 2 ppb de defectos, así que crearon el desplazamiento de 1,5 sigma respecto a la media», intervino Pete.
«Estoy seguro de que hay quien está de acuerdo con Pete, pero así es el mundo de “Six Sigma”. Por desgracia, esto puede generar confusión, como ocurre en el caso que nos ocupa», respondió el profesor.
«¿Y qué relación hay entonces con los 66 800 defectos por millón, que equivalen a un Cpk de 1 y a un proceso de tres sigmas?», preguntó Mike.
«Pete es quien más ha trabajado en esto. Dejemos que sea él quien responda», sugirió el profesor.
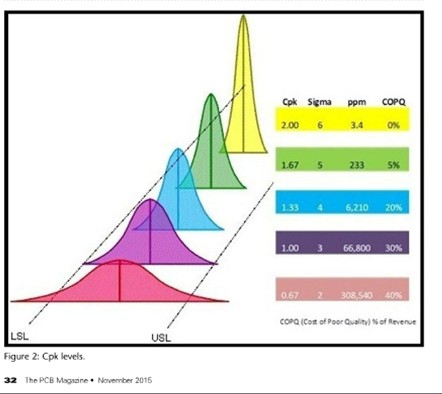
«Si aplicamos el desplazamiento de 1,5 sigmas de la media a las capacidades del proceso, obtenemos la tabla que aparece a continuación», dijo Pete.

Ten en cuenta que el nivel de Cpk para 66 800 dpm es 0,5, no 1, y que el nivel real del proceso no es de tres sigmas, sino de 1,5 sigmas. Es cierto que el nivel de Cp podría ser 1, pero el Cpk es un cálculo preciso y el gráfico del artículo en cuestión (que se reproduce a continuación) está erróneo. Los valores que indican para el Cpk son, en realidad, los valores de Cp. Este es el error que cometió tu proveedor al utilizar este gráfico», dijo Pete.
«El gráfico siguiente muestra la situación del proveedor. La distribución A tiene un Cp y un Cpk = 1, mientras que la distribución B tiene un Cp = 1, pero un Cpk de solo 0,5. También se muestra el desplazamiento de 1,5 sigma para B. Los datos del proveedor son similares a los de B, con sus 66 800 dpm. Es importante señalar que el Cp por sí solo no dice nada sobre el nivel de defectos», continuó Pete.

—Pete, por favor, cuéntale a Mike lo de la hoja de cálculo que has hecho —sugirió Patty.
Se habían conectado a Webex®, así que Pete les hizo una demostración breve.
«Al introducir los límites de las especificaciones, así como la media y el sigma de los datos, se calcularán el Cp, el Cpk, el límite sigma del proceso y el dpm del proceso», dijo Pete.

«Ah, y puedes introducir el dpm y te calculará el Cpk y el nivel sigma del proceso», continuó Pete.
«Es realmente impresionante», resumió Madigan. «¿Supongo que no hay ningún problema en que mi equipo lo utilice?», añadió.
—Claro —dijo Pete, esbozando una pequeña sonrisa.
Las matemáticas nunca fueron el punto fuerte de Pete. Sin embargo, al estudiar en la Universidad de Ivy, había cursado recientemente una asignatura de estadística y cálculo. Se sintió muy satisfecho tras crear esta útil hoja de cálculo.
Si alguien quiere una copia de la hoja de cálculo de Pete, que me envíe un correo electrónico a [email protected].
Salud,
Dr. Ron


