
派蒂、羅伯和皮特雖然相當確定自己已經理解了Cpk= 1 這個問題所引起的混淆,但仍想確認是否已與教授討論過此事。與教授簡短交談後,他們從教授的辦公室致電給 ACME 執行長麥克·馬迪根。
「教授,能再次與您交談真是太好了,」馬迪根開口說道。
眾人互相寒暄了一番,教授特別感謝麥迪根透過 ACME 公司對常春藤大學提供的資金支持。片刻之後,話題轉到了 Cpk = 1 的問題上。
「告訴我,你們這些了不起的知識分子都想出了什麼?」麥克笑著說。
「我們都以為那 那篇 中,針對 統計製程控制 (SPC)的精彩探討」,派蒂開口說道。
「我們特別喜歡關於流程處於『受控』狀態與『符合能力』狀態之間差異的討論,」羅伯補充道。
「可是,66,800 ppm 等同於三西格瑪製程這點又該怎麼解釋?」麥克懇求道。
「眾所周知,摩托羅拉發起了『六西格瑪』運動,」教授開門見山地說道。「他們將『六西格瑪』品質定義為 Cp 為 2 且 Cpk 為 1.5。真正的數學六西格瑪應為 Cp=Cpk=2。他們這種 Cpk=1.5 的定義,允許 均值偏移達1.5西格瑪。所謂『六西格瑪』等於每百萬件有3.4個瑕疵的說法,正是源自這個定義。正因有此偏移,多數瑕疵都集中在分佈的一側。順帶一提,真正的數學六西格瑪,瑕疵率約為每十億件中有2個瑕疵,」他接著說道。
「在我看來,這有點像作弊,」馬迪根補充道。
「我也是。我認為他們原本想找個聽起來很帥氣的名稱,像是『六西格瑪』之類的,但知道實際上根本無法將缺陷率降至 2 ppb 以下,所以才創造出『均值 1.5 西格瑪的偏移』這個概念,」皮特插話道。
「我相信其他人也會同意皮特的看法,但這就是『六西格瑪』的世界。遺憾的是,這可能會造成混淆——就像眼前這個案例一樣,」教授回應道。
「那麼,這與每百萬件有 66,800 個缺陷、Cpk 值為 1 以及三西格瑪製程之間有什麼關聯呢?」麥克問道。
「皮特在這方面付出了最多的心力。就讓他來回答吧,」教授提議道。
「若將均值的 1.5 西格瑪偏移應用於製程能力,我們便會得到下表,」皮特說道。

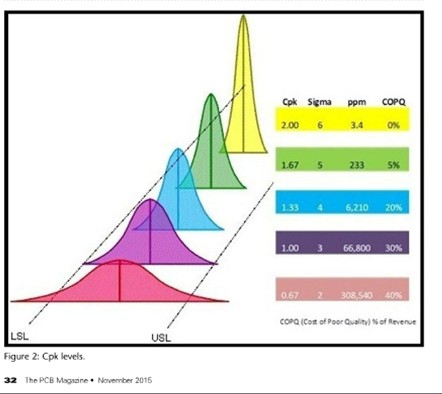
請注意,66,800 dpm 的 Cpk 值為 0.5 而非 1,且實際製程水準並非三西格瑪,而是 1.5 西格瑪。誠然,Cp 值可能為 1,但 Cpk 是一項精確的計算,而該論文中的圖表(重印於下文)則有誤。 他們列出的 Cpk 數值其實是 Cp 數值。這正是貴公司供應商使用這張圖表時所犯的錯誤。」皮特說道。
「下圖顯示了該供應商的狀況。分佈 A 的 Cp 和 Cpk 均為 1,而分佈 B 的 Cp 雖為 1,但 Cpk 僅有 0.5。圖中亦顯示了 B 的 1.5 西格瑪偏移量。 供應商的數據與 B 相似,其缺陷率為每百萬件 66,800 件。必須注意的是,單憑 Cp 並無法反映缺陷水準,」皮特接著說道。

「皮特,請告訴麥克你製作的那份試算表吧,」帕蒂建議道。
他們已經登入 Webex®,於是皮特進行了一場簡短的示範。
「只要輸入規格限值,以及資料的平均值和標準差,系統就會計算出 Cp、Cpk、製程的西格瑪限值,以及製程的每百件缺陷數(dpm),」皮特說道。

「對了,你只要輸入 dpm 值,系統就會估算 Cpk 值和製程西格瑪水準,」皮特接著說。
「相當令人印象深刻,」馬迪根總結道。「我想我的團隊使用它應該沒問題吧?」他接著問道。
「當然,」皮特說,臉上浮現一絲笑容。
數學從來都不是皮特的強項。不過,既然就讀於常春藤大學,他最近修過統計學和微積分課程。在製作出這份實用的試算表後,他感到一股強烈的成就感。
若您想取得 Pete 的試算表副本,請寄電子郵件至[email protected] 聯絡我。
乾杯
羅恩博士


