
Patty, Rob et Pete étaient convaincus d'avoir bien compris la confusion autour de la question du Cpk = 1, mais ils voulaient s'assurer d'en discuter avec le professeur. Après un bref échange avec lui, ils ont appelé Mike Madigan, PDG d'ACME, depuis le bureau du professeur.
« Professeur, je suis ravi de vous parler à nouveau », commença Madigan.
Tous ont échangé quelques mots aimables, le professeur remerciant Madigan pour son soutien financier à l'université Ivy par l'intermédiaire de la société ACME. Quelques instants plus tard, la discussion a porté sur la question du Cpk = 1.
« Dites-moi ce que vous, les grands intellectuels, avez bien pu découvrir », dit Mike en riant.
« Nous pensions tous que l’ article auquel le fournisseur faisait référence présentait une excellente analyse sur le contrôle statistique des processus (SPC) », commença Patty.
« Nous avons particulièrement apprécié la discussion sur la différence entre un processus dit “maîtrisé” et un processus dit “capable” », a ajouté Rob.
« Mais alors, qu’en est-il d’un processus à trois sigmas correspondant à 66 800 ppm ? » demanda Mike avec insistance.
« Comme nous le savons, c’est Motorola qui a lancé le mouvement “Six Sigma” », a commencé le professeur. « Ils ont défini la qualité “Six Sigma” comme ayant un Cp de 2 et un Cpk de 1,5. Le véritable Six Sigma mathématique correspond à Cp = Cpk = 2. Leur définition, avec un Cpk = 1,5, autorise un écart par rapport à moyenne de 1,5 Sigma. L’adage selon lequel « Six Sigma » équivaut à 3,4 ppm de défauts provient de cette définition. En raison de ce décalage, la plupart des défauts se trouvent d’un seul côté de la distribution. Soit dit en passant, le véritable Six Sigma mathématique correspond à environ 2 défauts par milliard », poursuivit-il.
« Ça me fait un peu penser à de la triche », a ajouté Madigan.
« Moi aussi. Je pense qu’ils voulaient un nom qui sonne bien, comme “Six Sigma”, mais qu’ils savaient qu’ils ne pourraient pas vraiment descendre en dessous de 2 ppb de défauts ; alors ils ont créé cet écart de 1,5 sigma par rapport à la moyenne », intervint Pete.
« Je suis sûr que d’autres partagent l’avis de Pete, mais c’est là que réside tout l’univers du « Six Sigma ». Malheureusement, cela peut prêter à confusion – comme c’est le cas ici », a répondu le professeur.
« Alors, quel est le rapport avec ces 66 800 défauts par million, qui correspondent à un Cpk de 1 et à un processus à trois sigma ? » demanda Mike.
« C'est Pete qui a le plus travaillé là-dessus. Laissons-le répondre », a suggéré le professeur.
« Si l’on applique le décalage de 1,5 sigma de la moyenne aux capacités de processus, on obtient le tableau ci-dessous », a déclaré Pete.

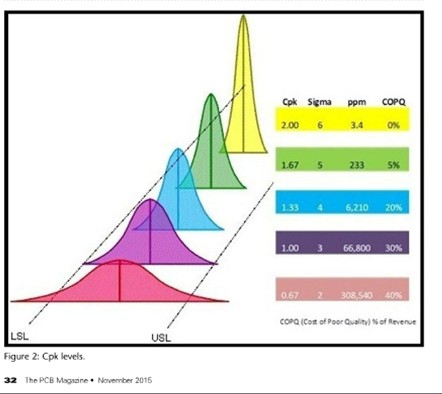
Notez que le niveau de Cpk pour 66 800 dpm est de 0,5 et non de 1, et que le niveau réel du processus n’est pas de trois sigmas, mais de 1,5 sigma. Certes, le niveau de Cp pourrait être de 1, mais le Cpk est un calcul précis et le graphique tiré de l’article en question (reproduit ci-dessous) est erroné. Les valeurs qu’ils indiquent pour le Cpk sont en réalité des valeurs de Cp. C’est l’erreur que votre fournisseur a commise en utilisant ce graphique », a déclaré Pete.
« Le graphique ci-dessous illustre la situation du fournisseur. La distribution A présente un Cp et un Cpk égaux à 1, tandis que la distribution B a un Cp égal à 1, mais un Cpk de seulement 0,5. Le décalage de 1,5 sigma pour la distribution B est également indiqué. Les données du fournisseur sont similaires à celles de la distribution B, avec un taux de 66 800 défauts par million. Il est important de noter que le Cp à lui seul ne donne aucune indication sur le niveau de défauts », a poursuivi Pete.

« Pete, parle à Mike de la feuille de calcul que tu as créée », suggéra Patty.
Comme ils s'étaient connectés à Webex®, Pete leur a fait une démonstration rapide.
« En saisissant les limites de spécification, ainsi que la moyenne et le sigma des données, le logiciel calculera les indices Cp et Cpk, la limite sigma du processus et le nombre de défauts par million (dpm) du processus », a expliqué Pete.

« Ah, et tu peux entrer la valeur dpm : le logiciel estimera alors le Cpk et le niveau sigma du processus », a poursuivi Pete.
« C'est vraiment impressionnant », a conclu Madigan. « Je suppose que mon équipe peut s'en servir sans problème ? », a-t-il ajouté.
« Bien sûr », répondit Pete, avec un petit sourire radieux.
Les maths n'ont jamais été le point fort de Pete. Mais, puisqu'il étudiait à l'université Ivy, il avait récemment suivi des cours de statistiques et de calcul différentiel. Il éprouvait un grand sentiment de satisfaction après avoir créé cette feuille de calcul très utile.
Si vous souhaitez obtenir une copie de la feuille de calcul de Pete, envoyez-moi un e-mail à l'adresse [email protected].
Santé,
Dr. Ron


