
帕蒂、罗布和皮特虽然相当确定自己已经弄清楚了Cpk=1这个问题中的困惑之处,但还是想确保能和教授讨论一下。与教授简短交谈后,他们从教授的办公室给ACME公司首席执行官迈克·马迪根打了个电话。
“教授,很高兴能再次与您交谈,”马迪根开口道。
大家互相寒暄了一番,教授感谢马迪根通过ACME公司对常春藤大学的资金支持。片刻之后,话题转向了Cpk=1的问题。
“告诉我,你们这些了不起的知识分子都想出了什么,”迈克笑着说。
“我们都以为那 那篇 中对 统计过程控制 (SPC)的精彩探讨”,帕蒂说道。
“我们特别喜欢关于流程处于‘受控’状态与‘合格’状态之间差异的讨论,”罗布补充道。
“可是,66,800 ppm 相当于三西格玛工艺,这又该怎么解释呢?”迈克恳切地问道。
“众所周知,摩托罗拉发起了‘六西格玛’运动,”教授开场说道,“他们将‘六西格玛’质量定义为Cp值为2、Cpk值为1.5。真正的数学意义上的六西格玛应为Cp=Cpk=2。而他们这种Cpk=1.5的定义,允许存在 均值偏移1.5西格玛。‘六西格玛’等于3.4 ppm(缺陷 )这一说法正是源于这一定义。由于这种偏移,大多数缺陷 都集中在分布的一侧。顺便提一下,真正的数学六西格玛约为2缺陷 per billion,”他继续说道。
“在我看来,这有点像作弊,”马迪根补充道。
“我也是这么想的。我觉得他们原本想找个听起来很时髦的词,比如‘六西格玛’,但知道实际上根本无法将误差控制在2 ppb以下缺陷 ,所以就提出了‘均值1.5西格玛偏移’这个概念,”皮特插话道。
“我相信其他人也会赞同皮特的观点,但这就是‘六西格玛’的世界。遗憾的是,这可能会造成混淆——就像眼前这个案例一样,”教授回答道。
“那么,这与每百万件中出现66,800个缺陷 ( )——即Cpk值为1且为三西格玛工艺——有什么关系呢?”迈克问道。
“皮特在这方面付出了最多努力。就让他来回答吧,”教授建议道。
“如果将均值的1.5西格玛偏移应用到过程能力上,就会得到下表,”皮特说道。

请注意,对于66,800 dpm,其Cpk值为0.5而非1,且实际工艺水平并非3西格玛,而是1.5西格玛。诚然,Cp值可能是1,但Cpk是经过精确计算得出的,而该论文中的图表(转载如下)却存在错误。 他们列出的 Cpk 值实际上是 Cp 值。这就是您的供应商使用该图表时犯下的错误。”皮特说道。
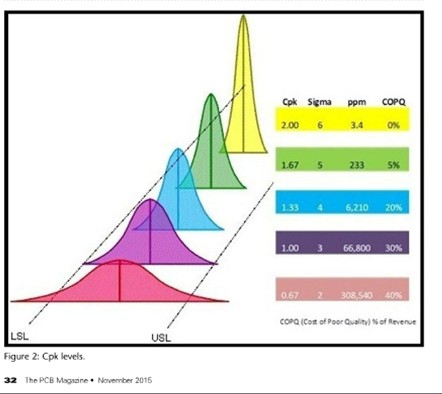
“下图展示了该供应商的情况。分布A的Cp和Cpk均为1,而分布B的Cp为1,但Cpk仅为0.5。图中还显示了分布B的1.5西格玛偏移量。 供应商的数据与B相似,其缺陷率为66,800 dpm。需要注意的是,仅凭Cp值无法反映缺陷 水平,”皮特继续说道。

“皮特,请把你做的电子表格告诉迈克一下,”帕蒂建议道。
他们已经登录了Webex®,于是皮特做了一次简短的演示。
“只要输入规格限值以及数据的均值和标准差,它就会计算出Cp、Cpk、过程的西格玛限值以及过程的每百万件缺陷数(dpm),”皮特说道。

“哦,你还可以输入DPM值,系统会据此估算Cpk值和过程西格玛水平,”皮特接着说道。
“相当令人印象深刻,”马迪根总结道。“我想我的团队使用它应该没问题吧?”他接着问道。
“当然,”皮特说着,脸上露出一丝笑容。
数学从来都不是皮特的强项。不过,既然在常春藤大学就读,他最近还是选修了统计学和微积分课程。制作出这个实用的电子表格后,他感到一种强烈的成就感。
如果有人想要一份皮特的电子表格,请发邮件至[email protected] 联系我。
干杯
罗恩博士


