
Ao abordar o sucesso na impressão com estêncil de pasta de solda para a montagem SMT, uma das ferramentas mais importantes no «arsenal» de um engenheiro é o seu equipamento de inspeção de pasta de solda (SPI). Isto é especialmente importante no caso de aberturas de estêncil e depósitos de pasta mais pequenos, que são difíceis de ver a olho nu, pelo menos para um senhor mais velho como eu. Saber que existe pasta de solda no pad é importante, mas a consistência de pad para pad é fundamental. Existem dois parâmetros importantes a considerar na avaliação do sucesso de um processo de impressão: a relação de área e a eficiência de transferência. A relação de área determina o potencial de sucesso; a eficiência de transferência quantifica o sucesso através da comparação entre o volume da abertura a preencher e o preenchimento efetivo da abertura, conforme medido pelo SPI.
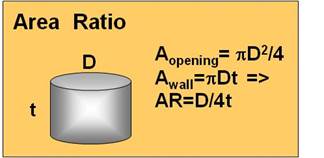
Figura 1
A relação de área (AR) é um parâmetro fundamental para o sucesso da impressão com estêncil; corresponde à área da abertura do estêncil dividida pela área das paredes laterais da abertura. A Figura 1 apresenta um esquema de uma abertura circular. Um cálculo simples mostra que a relação de área (AR) é o diâmetro (D) do círculo dividido por 4 vezes a espessura do estêncil (t): AR = D/4t. A mesma fórmula é utilizada para aberturas quadradas, sendo que D é agora igual ao lado do quadrado. Para a AR de uma abertura retangular, a fórmula é um pouco mais complicada: ab/2(a+b)t, em que a e b são os lados do retângulo. É amplamente aceite na indústria que, para se obter uma boa impressão por estêncil, a AR deve ser  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
A eficiência de transferência, outro indicador importante da impressão por estêncil, é definida como o volume real medido do depósito de pasta de solda dividido pelo volume da abertura. Como já foi referido, a ferramenta mais importante para medir a eficiência do processo de impressão por estêncil é uma máquina SPI. O equipamento SPI pode ser utilizado para detetar depósitos insuficientes ou excessivos de pasta de solda e para determinar se o depósito de pasta de solda está localizado exatamente sobre o ponto de solda da placa de circuito impresso (PWB).
Assim, o SPI permite tomar decisões precisas sobre o volume e a posição dos depósitos de pasta de solda. Esses dados podem eliminar decisões subjetivas e, possivelmente, erradas do processo de tomada de decisão. Os dados do SPI também podem alertar o engenheiro de processo para problemas na impressão com estêncil que, de outra forma, poderiam passar despercebidos.

Figura 2
Na Figura 2 pode ver-se um exemplo dos resultados da impressão por estêncil. Foram avaliadas três pastas de solda diferentes (Pasta A, B e C) em aberturas de vários tamanhos. A Figura 2 centra-se nos depósitos de pasta de solda 0402. A eficiência de transferência, medida no eixo y, é expressa em percentagem de volume, fornecendo uma relação que compara o volume de pasta de solda depositado dividido pelo volume real da abertura do estêncil. Obviamente, 100% é o valor alvo, uma vez que significa que a pasta de solda preencheu completamente a abertura e que 100% foi libertada sobre o pad da placa de circuito impresso.
Se nos limitássemos a calcular a média dos dados acima, poderíamos optar pela Pasta C como material de eleição. Embora o volume seja certamente importante, a consistência entre as pastilhas também é fundamental e, por vezes, negligenciada. Estão representados dois gráficos; o gráfico inferior apresenta o desvio-padrão dos dados do gráfico acima. Os especialistas sugeriram que, para além de atingir a meta (neste caso, 100% de eficiência de transferência), a consistência é igualmente vital para o sucesso. Um desvio-padrão de 10% ou menos equivale a um processo consistente. É claro que um processo pode ser consistentemente deficiente (mesmo com um desvio-padrão inferior a 10 %), mas apresentar uma eficiência de transferência muito baixa; por isso, ambos os gráficos são essenciais. Caso esteja a questionar-se, a Pasta A seria o material de eleição neste caso, uma vez que está próxima da meta (100 % de eficiência de transferência) e é consistente (com um desvio-padrão próximo dos 5 % na maioria dos casos).
Por que razão a consistência é importante? Alguns exemplos podem ajudar a explicar. Em primeiro lugar, no caso de componentes discretos, o «tombstoning» ocorre quando existe um desequilíbrio de forças em qualquer uma das extremidades do componente. Existem muitas razões pelas quais este desequilíbrio de forças pode ocorrer, incluindo, neste caso, quando é depositada mais pasta de solda num dos pads do que no outro. Nessa situação, cria-se uma tração desigual à medida que a solda se aglomera, com maior força numa das extremidades do componente.
O segundo exemplo diz respeito a um componente do tipo BGA. Considere a situação em que existem três pads consecutivos numa linha. Se os dois pads exteriores tiverem uma quantidade significativamente maior de pasta de solda depositada do que o pad do centro, o risco de ocorrer um defeito de circuito aberto aumentará significativamente na ligação central.
O equipamento de inspeção de pasta de solda desempenha um papel fundamental no processo de conceção e avaliação da pasta de solda da nossa empresa. Deverá também desempenhar um papel significativo no seu processo de montagem SMT.


