
Quando si parla di successo nella stampa con stencil della pasta saldante per l’assemblaggio SMT, uno degli strumenti più importanti nell’arsenale di un ingegnere è la sua apparecchiatura di ispezione della pasta saldante (SPI). Ciò è particolarmente importante per le aperture dello stencil e i depositi di pasta più piccoli, difficili da vedere a occhio nudo, almeno per un signore anziano come me. Sapere che c’è della pasta saldante sul pad è importante, ma la uniformità da un pad all’altro è fondamentale. Esistono due parametri importanti da considerare per valutare il successo di un processo di stampa: il rapporto di area e l’efficienza di trasferimento. Il rapporto di area determina il potenziale di successo; l’efficienza di trasferimento quantifica il successo confrontando il volume dell’apertura da riempire con il riempimento effettivo dell’apertura, come misurato dall’SPI.
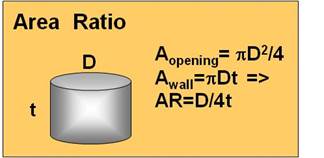
Figura 1
Il rapporto di area (AR) è un parametro fondamentale per il successo della stampa con stencil; corrisponde all’area dell’apertura dello stencil divisa per l’area delle pareti laterali dell’apertura. La Figura 1 mostra uno schema di un’apertura circolare. Un semplice calcolo dimostra che il rapporto di area (AR) è pari al diametro (D) del cerchio diviso per 4 volte lo spessore dello stencil (t): AR = D/4t. La stessa formula si applica alle aperture quadrate, dove D è ora pari al lato del quadrato. Per il rapporto di area (AR) di un’apertura rettangolare, la formula è leggermente più complessa: ab/2(a+b)t, dove a e b sono i lati del rettangolo. È opinione ampiamente condivisa nel settore che, per ottenere una buona stampa con stencil, il rapporto di area (AR) debba essere  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
L’efficienza di trasferimento, un altro importante parametro della stampa con stencil, è definita come il volume effettivo misurato del deposito di pasta saldante diviso per il volume dell’apertura. Come già accennato, lo strumento più importante per misurare l’efficienza del processo di stampa con stencil è una macchina SPI. Le apparecchiature SPI possono essere utilizzate per rilevare depositi di pasta saldante insufficienti o eccessivi e per determinare se il deposito di pasta saldante si trova perfettamente allineato sul pad di saldatura del PWB.
Pertanto, l’SPI consente di prendere decisioni accurate riguardo al volume e alla posizione dei depositi di pasta saldante. Tali dati possono eliminare dal processo decisionale valutazioni soggettive e, forse, errate. I dati dell’SPI possono inoltre segnalare all’ingegnere di processo eventuali problemi nella stampa con stencil che altrimenti potrebbero passare inosservati.

Figura 2
Un esempio dei risultati della stampa con stencil è riportato nella Figura 2. Sono state valutate tre diverse paste saldanti (Pasta A, B e C) su aperture di varie dimensioni. La Figura 2 si concentra sui depositi di pasta saldante 0402. L’efficienza di trasferimento, misurata sull’asse y, è espressa in percentuale in volume e fornisce un rapporto che mette a confronto il volume della pasta saldante depositata con il volume effettivo dell’apertura dello stencil. Ovviamente, l’obiettivo è raggiungere il 100%, poiché ciò significa che la pasta saldante ha riempito completamente l’apertura e che il 100% è stato trasferito sul pad del PCB.
Se ci si limitasse a calcolare la media dei dati sopra riportati, si potrebbe scegliere la pasta C come materiale preferito. Sebbene il volume sia certamente importante, anche l’uniformità da cuscinetto a cuscinetto è fondamentale e talvolta viene trascurata. Sono riportati due grafici; quello inferiore indica la deviazione standard dei dati presenti nel grafico sovrastante. Gli esperti hanno suggerito che, oltre al raggiungimento dell’obiettivo (in questo caso, un’efficienza di trasferimento del 100%), anche l’uniformità è fondamentale per il successo. Una deviazione standard pari o inferiore al 10% indica un processo uniforme. Naturalmente, un processo può essere costantemente scadente (pur avendo una deviazione standard inferiore al 10%) ma presentare un’efficienza di trasferimento molto bassa; pertanto, entrambi i grafici sono fondamentali. Nel caso ve lo stiate chiedendo, in questo caso la Pasta A sarebbe il materiale da preferire, poiché è vicina all’obiettivo (efficienza di trasferimento del 100%) e costante (con una deviazione standard vicina al 5% nella maggior parte dei casi).
Perché la uniformità è importante? Alcuni esempi possono aiutare a spiegarlo. Innanzitutto, per i componenti discreti, il “tombstoning” si verifica quando c’è uno squilibrio di forza a una delle due estremità del componente. Ci sono molte ragioni per cui questo squilibrio di forza può verificarsi, tra cui, in questo caso, quando viene depositata una quantità maggiore di pasta saldante su un pad rispetto all’altro. In tale situazione, mentre la saldatura si solidifica, si crea una trazione diseguale, con una forza maggiore su un’estremità del componente.
Il secondo esempio riguarda un componente di tipo BGA. Si consideri la situazione in cui vi siano tre pad consecutivi in fila. Se sui due pad esterni è depositata una quantità di pasta saldante significativamente maggiore rispetto a quella presente sul pad centrale, il rischio di un difetto di interruzione aumenterà notevolmente per il collegamento centrale.
Le apparecchiature per l'ispezione della pasta saldante rivestono un ruolo fondamentale nel processo di progettazione e valutazione della pasta saldante della nostra azienda. Dovrebbero svolgere un ruolo significativo anche nel vostro processo di assemblaggio SMT.


