
Lorsqu’on aborde la question de la réussite de l’impression au pochoir de pâte à souder pour l’assemblage SMT, l’un des outils les plus importants dont dispose un ingénieur est son équipement d’inspection de la pâte à souder (SPI). Cela revêt une importance particulière pour les ouvertures de pochoir et les dépôts de pâte de petite taille, difficiles à distinguer à l’œil nu, du moins pour un homme d’un certain âge comme moi. Il est important de savoir qu’il y a de la pâte à souder sur le pad, mais la régularité d’un pad à l’autre est essentielle. Deux indicateurs importants doivent être pris en compte pour évaluer la réussite d’un processus d’impression : le rapport de surface et le rendement de transfert. Le rapport de surface détermine le potentiel de réussite ; le rendement de transfert quantifie cette réussite en comparant le volume de l’ouverture à remplir au remplissage réel de celle-ci, tel que mesuré par le SPI.
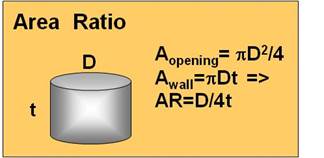
Figure 1
Le rapport de surface (AR) est un paramètre essentiel à la réussite de l’impression au pochoir ; il correspond à la surface de l’ouverture du pochoir divisée par la surface des parois latérales de cette ouverture. La figure 1 présente un schéma illustrant une ouverture circulaire. Un simple calcul montre que le rapport de surface (AR) est égal au diamètre (D) du cercle divisé par 4 fois l’épaisseur du pochoir (t) : AR = D/4t. La même formule s'applique aux ouvertures carrées, D étant alors égal à la longueur du côté du carré. Pour le rapport de surface d'une ouverture rectangulaire, la formule est un peu plus complexe : ab/2(a+b)t, où a et b sont les côtés du rectangle. Il est largement admis dans l'industrie que, pour obtenir une bonne impression au pochoir, le rapport de surface doit être  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
Le rendement de transfert, autre indicateur important de l'impression au pochoir, est défini comme le volume réel mesuré du dépôt de pâte à souder divisé par le volume de l'ouverture. Comme déjà mentionné, l'outil le plus important pour mesurer le rendement du processus d'impression au pochoir est un appareil SPI. Les équipements SPI peuvent être utilisés pour détecter des dépôts de pâte à souder insuffisants ou excessifs et pour déterminer si le dépôt de pâte à souder est correctement positionné sur la pastille de soudure du circuit imprimé.
Ainsi, le SPI permet de prendre des décisions précises concernant le volume et la position des dépôts de pâte à souder. Ces données permettent d'éliminer les décisions subjectives, voire erronées, du processus décisionnel. Les données du SPI peuvent également alerter l'ingénieur de processus sur des problèmes d'impression au pochoir qui, sans cela, pourraient passer inaperçus.

Figure 2
La figure 2 présente un exemple de résultats d'impression au pochoir. Trois pâtes à souder différentes (pâtes A, B et C) ont été évaluées sur des ouvertures de tailles variées. La figure 2 se concentre sur les dépôts de pâte à souder de type 0402. L’efficacité de transfert, mesurée sur l’axe des y, est exprimée en pourcentage volumique ; elle correspond au rapport entre le volume de pâte à souder déposé et le volume réel de l’ouverture du pochoir. Évidemment, l’objectif est d’atteindre 100 %, ce qui signifie que la pâte à souder a entièrement rempli l’ouverture et que 100 % de celle-ci a été transférée sur le plot du circuit imprimé.
Si l'on se contentait de calculer la moyenne des données ci-dessus, on pourrait être tenté de choisir la pâte C comme matériau de prédilection. Bien que le volume soit certes important, la régularité d'un tampon à l'autre est également essentielle et parfois négligée. Deux graphiques sont présentés ; celui du bas indique l'écart-type des données du graphique situé au-dessus. Les experts soulignent que, outre le respect de l’objectif (une efficacité de transfert de 100 % dans le cas présent), la régularité est également essentielle à la réussite. Un écart-type inférieur ou égal à 10 % est synonyme d’un processus régulier. Bien sûr, un processus peut être systématiquement médiocre (tout en présentant un écart-type inférieur à 10 %) mais afficher une efficacité de transfert très faible ; c’est pourquoi les deux graphiques sont indispensables. Au cas où vous vous poseriez la question, la pâte A serait le matériau de choix dans ce cas précis, car elle est proche de l’objectif (efficacité de transfert de 100 %) et présente une grande régularité (écart-type proche de 5 % dans la plupart des cas).
Pourquoi la cohérence est-elle importante ? Quelques exemples permettront de mieux comprendre. Tout d’abord, pour les composants discrets, le « tombstoning » se produit lorsqu’il existe un déséquilibre des forces à l’une ou l’autre extrémité du composant. Ce déséquilibre peut avoir de nombreuses causes, notamment, dans ce cas précis, lorsqu’une quantité plus importante de pâte à souder est déposée sur un plot plutôt que sur l’autre. Dans une telle situation, une traction inégale se crée au fur et à mesure que la soudure se solidifie, avec une force plus importante à une extrémité du composant.
Le deuxième exemple concerne un composant de type BGA. Imaginons une situation où trois pastilles sont alignées les unes à côté des autres. Si les deux pastilles extérieures comportent une quantité de pâte à souder nettement supérieure à celle de la pastille centrale, le risque de défaut de connexion (circuit ouvert) augmente considérablement pour la connexion centrale.
Les équipements d'inspection de la pâte à souder jouent un rôle essentiel dans le processus de conception et d'évaluation de la pâte à souder au sein de notre entreprise. Ils devraient également occuper une place importante dans votre processus d'assemblage SMT.


