
A la hora de hablar del éxito en la impresión con plantilla de pasta de soldadura para el montaje SMT, una de las herramientas más importantes en el «arsenal» de un ingeniero es su equipo de inspección de pasta de soldadura (SPI). Esto es especialmente importante en el caso de las aberturas de plantilla y los depósitos de pasta más pequeños, que resultan difíciles de ver a simple vista, al menos para un señor de cierta edad como yo. Saber que hay pasta de soldadura en la almohadilla es importante, pero la uniformidad entre una almohadilla y otra es fundamental. Hay dos parámetros importantes que hay que tener en cuenta a la hora de evaluar el éxito de un proceso de impresión: la relación de área y la eficiencia de transferencia. La relación de área determina el potencial de éxito; la eficiencia de transferencia cuantifica el éxito comparando el volumen de la abertura que debe rellenarse con el relleno real de la misma, tal y como lo mide el SPI.
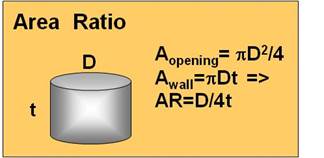
Figura 1
La relación de área (AR) es un parámetro fundamental para el éxito de la impresión con plantilla; se trata del área de la abertura de la plantilla dividida por el área de las paredes laterales de la abertura. La figura 1 muestra un esquema de una abertura circular. Un cálculo sencillo demuestra que la relación de área (AR) es el diámetro (D) del círculo dividido por 4 veces el grosor de la plantilla (t): AR = D/4t. La misma fórmula se utiliza para las aberturas cuadradas, siendo D ahora igual al lado del cuadrado. Para la AR de una abertura rectangular, la fórmula es un poco más complicada: ab/2(a+b)t, donde a y b son los lados del rectángulo. En el sector se acepta ampliamente que, para obtener una buena impresión con plantilla, la AR debe ser  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
La eficiencia de transferencia, otro parámetro importante de la impresión con plantilla, se define como el volumen real medido del depósito de pasta de soldadura dividido por el volumen de la abertura. Como ya se ha mencionado, la herramienta más importante para medir la eficiencia del proceso de impresión con plantilla es una máquina SPI. Los equipos SPI pueden utilizarse para detectar depósitos insuficientes o excesivos de pasta de soldadura y para determinar si el depósito de pasta de soldadura se encuentra perfectamente alineado con la almohadilla de soldadura de la placa de circuito impreso.
Por lo tanto, el SPI permite tomar decisiones precisas sobre el volumen y la posición de los depósitos de pasta de soldadura. Estos datos pueden eliminar del proceso de toma de decisiones los juicios subjetivos y, tal vez, erróneos. Los datos del SPI también pueden alertar al ingeniero de procesos de problemas en la impresión con plantilla que, de otro modo, podrían pasarse por alto.

Figura 2
En la figura 2 se puede observar un ejemplo de los resultados de la impresión con plantilla. Se evaluaron tres pastas de soldadura diferentes (pasta A, B y C) con distintos tamaños de abertura. La figura 2 se centra en los depósitos de pasta de soldadura 0402. La eficiencia de transferencia, medida en el eje y, se expresa en porcentaje de volumen, lo que ofrece una relación que compara el volumen de pasta de soldadura depositado dividido por el volumen real de la abertura de la plantilla. Obviamente, el objetivo es alcanzar el 100 %, ya que esto significa que la pasta de soldadura ha llenado completamente la abertura y que el 100 % se ha transferido a la almohadilla de la placa de circuito impreso.
Si simplemente se calculara la media de los datos anteriores, se podría optar por la pasta C como material preferido. Aunque el volumen es sin duda importante, la uniformidad entre las distintas pastillas también es fundamental y, a veces, se pasa por alto. Se muestran dos gráficos; el gráfico inferior recoge la desviación estándar de los datos del gráfico situado encima. Los expertos han señalado que, además de alcanzar el objetivo (en este caso, una eficiencia de transferencia del 100 %), la consistencia también es vital para el éxito. Una desviación estándar del 10 % o menos equivale a un proceso consistente. Por supuesto, un proceso puede ser consistentemente deficiente (a pesar de tener una desviación estándar inferior al 10 %) pero presentar una eficiencia de transferencia muy baja, por lo que ambos gráficos son imprescindibles. Por si te lo estás preguntando, la pasta A sería el material más adecuado en este caso, ya que se acerca al objetivo (100 % de eficiencia de transferencia) y es consistente (con una desviación estándar cercana al 5 % en la mayoría de los casos).
¿Por qué es importante la uniformidad? Un par de ejemplos pueden ayudar a explicarlo. En primer lugar, en el caso de los componentes discretos, el «tombstoning» se produce cuando hay un desequilibrio de fuerzas en cualquiera de los extremos del componente. Hay muchas razones por las que puede producirse este desequilibrio de fuerzas, entre ellas, en este caso, cuando se deposita más pasta de soldadura en una de las almohadillas que en la otra. En tal situación, se crea una tracción desigual a medida que la soldadura se fusiona, con una mayor fuerza en un extremo del componente.
El segundo ejemplo se refiere a un componente de tipo BGA. Imaginemos una situación en la que hay tres almohadillas consecutivas en fila. Si las dos almohadillas exteriores tienen una cantidad de pasta de soldadura depositada considerablemente mayor que la almohadilla del centro, la probabilidad de que se produzca un defecto de circuito abierto aumentará significativamente en la conexión central.
Los equipos de inspección de pasta de soldadura desempeñan un papel fundamental en el proceso de diseño y evaluación de la pasta de soldadura de nuestra empresa. También deberían desempeñar un papel importante en su proceso de montaje SMT.


