
SMT 조립 과정에서 솔더 페이스트 스텐실 인쇄의 성공 여부를 논할 때, 엔지니어의 “비장의 무기” 중 하나는 바로 솔더 페이스트 검사(SPI) 장비입니다. 이는 특히 육안으로 확인하기 어려운 작은 스텐실 개구부나 솔더 페이스트 도포량의 경우, 적어도 저와 같은 연세 지긋한 분에게는 더욱 중요합니다. 패드에 솔더 페이스트가 도포되어 있는지 확인하는 것도 중요하지만, 패드마다 일관성을 유지하는 것이 무엇보다 중요합니다. 인쇄 공정의 성공 여부를 측정할 때 고려해야 할 두 가지 중요한 지표가 있습니다. 바로 면적 비율과 전사 효율입니다. 면적 비율은 성공 가능성을 결정하며, 전사 효율은 SPI를 통해 측정된 채워야 할 개구부의 부피와 실제 채워진 개구부의 부피를 비교하여 성공 여부를 정량화합니다.
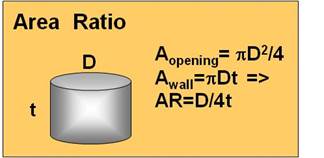
그림 1
면적비(AR)는 성공적인 스텐실 인쇄를 위한 핵심 지표로, 스텐실 개구부의 면적을 개구부 측벽의 면적으로 나눈 값입니다. 그림 1은 원형 개구부의 개략도를 보여줍니다. 간단한 계산을 통해 면적비(AR)는 원의 지름(D)을 스텐실 두께(t)의 4배로 나눈 값임을 알 수 있습니다: AR = D/4t. 정사각형 개구부의 경우에도 동일한 공식이 사용되며, 이때 D는 정사각형의 한 변의 길이와 같습니다. 직사각형 개구부의 AR을 구하는 공식은 조금 더 복잡합니다: ab/2(a+b)t, 여기서 a와 b는 직사각형의 양 변의 길이입니다. 업계에서는 양질의 스텐실 인쇄를 얻기 위해서는 AR이  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
스텐실 인쇄의 또 다른 중요한 지표인 전사 효율은, 실제로 측정된 솔더 페이스트 도포량을 개구부의 부피로 나눈 값으로 정의됩니다. 앞서 언급한 바와 같이, 스텐실 인쇄 공정의 효율을 측정하는 데 가장 중요한 도구는 SPI 장비입니다. SPI 장비를 활용하면 솔더 페이스트 도포량이 부족하거나 과다한지 감지할 수 있을 뿐만 아니라, 솔더 페이스트가 PWB 솔더 패드 위에 정확히 위치해 있는지 여부를 확인할 수 있습니다.
따라서 SPI를 통해 솔더 페이스트 도포량과 위치에 대한 정확한 결정을 내릴 수 있습니다. 이러한 데이터를 활용하면 의사결정 과정에서 주관적이거나 오류가 있을 수 있는 판단을 배제할 수 있습니다. 또한 SPI 데이터는 공정 엔지니어에게, 그렇지 않으면 간과될 수 있는 스텐실 인쇄 문제를 알려줄 수 있습니다.

그림 2
스텐실 인쇄 결과의 예는 그림 2에서 확인할 수 있습니다. 세 가지 서로 다른 솔더 페이스트(페이스트 A, B, C)를 다양한 개구 크기에 걸쳐 평가했습니다. 그림 2는 0402 솔더 페이스트 인쇄 적층에 초점을 맞추고 있습니다. y축에 표시된 전사 효율은 부피 백분율로, 적층된 솔더 페이스트의 부피를 스텐실 개구부의 실제 부피로 나눈 비율을 나타냅니다. 당연히 100%가 목표치인데, 이는 솔더 페이스트가 개구부를 완전히 채웠으며 100%가 PCB 패드에 전사되었음을 의미하기 때문입니다.
만약 위 데이터의 평균값만을 단순하게 산출한다면, ‘Paste C’를 최적의 재료로 선택할 수도 있을 것입니다. 물론 양도 중요하지만, 패드 간 일관성 역시 매우 중요하며 때로는 간과되기도 합니다. 두 개의 그래프가 표시되어 있는데, 아래쪽 그래프는 그 위 그래프에 있는 데이터의 표준편차를 나타냅니다. 전문가들은 목표치(이 경우 100% 전사 효율)를 달성하는 것뿐만 아니라 일관성도 성공에 필수적이라고 지적해 왔습니다. 표준편차가 10% 이하라면 공정이 일관적이라고 볼 수 있습니다. 물론 공정이 일관되게 저조할 수 있지만(표준편차가 여전히 10% 미만일 수 있음) 전사 효율이 매우 낮을 수 있으므로, 두 그래프 모두 필수적으로 확인해야 합니다. 궁금해하실 분들을 위해 말씀드리자면, 이 경우 페이스트 A가 최적의 소재로 선정될 것입니다. 이는 목표치(전사 효율 100%)에 근접해 있을 뿐만 아니라 일관성도 뛰어나기 때문입니다(대부분의 경우 표준편차가 5%에 가깝습니다).
일관성이 왜 중요한가요? 몇 가지 예를 들어 설명해 보겠습니다. 첫째, 개별 부품의 경우, 부품 양쪽 끝에서 힘의 불균형이 발생하면 ‘툼스톤 현상’이 나타납니다. 이러한 힘의 불균형이 발생하는 원인은 여러 가지가 있는데, 이 사례에서는 한쪽 패드에 다른 쪽보다 더 많은 솔더 페이스트가 도포된 경우가 포함됩니다. 이러한 상황에서 솔더가 응집되면서 불균등한 당김력이 발생하고, 부품의 한쪽 끝에 더 큰 힘이 가해집니다.
두 번째 예시는 BGA형 부품을 다룹니다. 세 개의 패드가 일렬로 나란히 배치된 상황을 생각해 봅시다. 양쪽 끝의 두 패드에 중앙 패드보다 훨씬 많은 양의 솔더 페이스트가 도포되어 있다면, 중앙 연결부에서 개방 결함이 발생할 가능성이 크게 높아집니다.
솔더 페이스트 검사 장비는 당사의 솔더 페이스트 설계 및 평가 과정에서 매우 중요한 역할을 합니다. 귀사의 SMT 조립 공정에서도 이 장비가 중요한 역할을 할 것입니다.


