
在探討表面貼裝技術(SMT)組裝中焊錫膏網版印刷的成功與否時,工程師「工具箱」中最重要的工具之一便是焊錫膏檢測(SPI)設備。這對於肉眼難以辨識的較小網版開口/焊錫膏沉積而言尤為重要——至少對我這樣年事已高的先生來說是如此。確認焊盤上有焊錫膏固然重要,但各焊盤之間的一致性更是至關重要。 在衡量印刷製程的成功與否時,有兩項重要的指標需要考量:面積比與 轉移效率。面積比決定了成功的可能性;轉移效率則透過比較需填充的網版開口體積與實際填充量(由SPI測量所得),來量化成功程度。
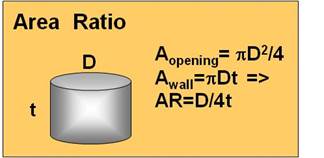
圖 1
面積比(AR)是成功進行模板印刷的關鍵指標;它是模板開口面積除以開口側壁面積的比值。圖 1 展示了一個圓形開口的示意圖。經簡單計算可知,面積比(AR)等於圓的直徑(D)除以 4 倍的模板厚度(t):AR = D/4t。 此公式同樣適用於方形開口,此時 D 即等於正方形的邊長。至於矩形開口的面積比 (AR),其計算公式則稍為複雜:ab/2(a+b)t,其中 a 和 b 分別為矩形的兩邊長。業界普遍認為,為了獲得良好的網版印刷效果,AR 必須為  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
轉印效率是另一項重要的網版印刷指標,其定義為實際測得的焊膏沉積體積除以開孔體積。如前所述,測量網版印刷製程效率最重要的工具是 SPI 檢測機。SPI 設備可用於偵測焊膏沉積量不足或過多,並判斷焊膏沉積是否精準位於印刷電路板(PWB)的焊盤上。
因此,SPI 能夠協助精確判斷焊膏的沉積量與位置。這些資料可消除決策過程中主觀且可能導致錯誤的判斷。SPI 資料還能提醒製程工程師注意網版印刷問題,否則這些問題可能會被忽略。

圖 2
圖 2 展示了網版印刷結果的範例。針對三種不同的焊錫膏(A、B 和 C 型),在各種開孔尺寸下進行了評估。 圖 2 著重於 0402 規格的焊錫膏印刷沉積情況。y 軸上測量的轉移效率以體積百分比表示,該數值為沉積焊錫膏體積除以網版開孔實際體積所得的比率。顯然,100% 是目標值,因為這表示焊錫膏完全填滿了開孔,且 100% 的焊錫膏被釋放到 PCB 焊盤上。
若僅單純計算上述數據的平均值,人們可能會選擇「Paste C」作為首選材料。雖然產量固然重要,但各墊片間的一致性同樣至關重要,卻有時被忽略。圖中顯示了兩張圖表;下方的圖表呈現了上方圖表中數據的標準差。 專家指出,除了達到目標(本例中為 100% 轉移效率)之外,一致性對於成功同樣至關重要。標準差在 10% 或以下,即代表製程具有一致性。 當然,某個製程可能始終表現不佳(標準差仍低於 10%),但轉移效率卻極低,因此這兩張圖表都至關重要。若您有此疑問,在此情況下,「A 型漿料」將是首選材料,因為它既接近目標(100% 轉移效率),又具備一致性(在大多數情況下,標準差接近 5%)。
為何一致性如此重要?以下幾個例子或許有助於說明。首先,就離散元件而言,當元件兩端出現力不平衡時,便會發生「墓碑效應」。造成這種力不平衡的原因有很多,包括——以本例而言——當其中一個焊盤上沉積的焊錫膏比另一個更多時。在此情況下,隨著焊錫融合,會產生不均等的拉力,導致元件一端承受更大的力。
第二個例子涉及一種 BGA 型元件。假設有一排連續的三個焊盤。如果兩個外側焊盤上的焊膏沉積量明顯多於中間的焊盤,則中間連接處發生開路缺陷的機率將會顯著增加。
焊膏檢測設備在我們公司的焊膏設計與評估流程中扮演著極為重要的角色。它同樣也應在貴公司的 SMT 組裝流程中發揮關鍵作用。


