
SMT組立におけるはんだペーストステンシル印刷の成功について論じる際、エンジニアの「武器」として最も重要なもののひとつが、はんだペースト検査(SPI)装置です。これは、肉眼では確認が難しい小さなステンシル開口部やペーストの付着量について、特に私のような年配者にとっては極めて重要です。パッドにはんだペーストが付着していることを確認することも重要ですが、パッドごとの均一性を確保することが極めて重要です。 印刷プロセスの成功を測定する上で考慮すべき重要な指標は、 面積比と転写効率の2つです。面積比は成功の可能性を決定づけるものであり、転写効率は、SPIによって測定された、充填すべき開口部の体積と実際の充填量を比較することで、成功度を定量化するものです。
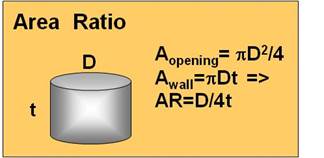
図1
面積比(AR)は、ステンシル印刷を成功させるための重要な指標であり、ステンシルの開口部の面積を開口部の側壁の面積で割った値です。図1は円形の開口部の模式図を示しています。簡単な計算から、面積比(AR)は円の直径(D)をステンシルの厚さ(t)の4倍で割った値であることがわかります:AR = D/4t。 正方形の開口部についても同じ式が用いられ、この場合、Dは正方形の辺の長さとなります。長方形の開口部のARについては、式がやや複雑になります:ab/2(a+b)t。ここで、aとbは長方形の辺の長さです。業界では、良好なステンシル印刷を得るためには、ARが  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
ステンシル印刷におけるもう一つの重要な指標である転写効率は、実際に測定されたはんだペーストの堆積量を開口部の体積で割った値として定義されます。前述の通り、ステンシル印刷プロセスの効率を測定するための最も重要なツールはSPI装置です。SPI装置を利用することで、はんだペーストの堆積量が不足しているか過剰であるかを検出し、はんだペーストがプリント基板(PWB)のはんだパッド上に正確に位置しているかどうかを判断することができます。
したがって、SPIにより、はんだペーストの塗布量や位置について正確な判断が可能になります。こうしたデータを活用することで、意思決定プロセスから主観的であり、場合によっては誤った判断を排除することができます。また、SPIデータは、そうでなければ見過ごされてしまう可能性のあるステンシル印刷上の問題を、プロセスエンジニアに警告することもできます。

図2
ステンシル印刷の結果例を図2に示す。3種類のはんだペースト(ペーストA、B、C)について、さまざまな開口サイズで評価を行った。 図2では、0402サイズのはんだペーストの印刷堆積に焦点を当てています。y軸に示されている転写効率は体積パーセントで表されており、堆積したはんだペーストの体積をステンシル開口部の実際の体積で割った比率を示しています。当然ながら、100%が目標値となります。これは、はんだペーストが開口部を完全に満たし、100%がPCBパッド上に転写されたことを意味するからです。
上記のデータの単純な平均値を算出するだけなら、材料として「ペーストC」が選ばれるかもしれません。確かに量は重要ですが、パッドごとの均一性も極めて重要であり、見過ごされがちな点です。ここでは2つのグラフが示されています。下のグラフは、その上のグラフのデータの標準偏差を示しています。 専門家は、目標値(この場合は100%の転写効率)を達成することに加え、一貫性も成功に不可欠であると指摘しています。標準偏差が10%以下であれば、プロセスの一貫性が保たれていると言えます。 もちろん、プロセスが常に低水準であっても(標準偏差が10%未満であっても)、転写効率が極めて低い場合もあるため、両方のグラフを確認することが不可欠です。ご参考までに、この事例ではペーストAが最適な材料となります。これは、目標値(転写効率100%)に近く、かつ一貫性がある(ほとんどの場合、標準偏差が5%前後)ためです。
一貫性がなぜ重要なのでしょうか? いくつかの例を挙げて説明しましょう。まず、個別の部品の場合、部品の両端で力の不均衡が生じると「トゥームストーニング」が発生します。この力の不均衡が生じる原因は多岐にわたりますが、この例では、一方のパッドに他方よりも多くのはんだペーストが塗布された場合が挙げられます。このような状況では、はんだが凝集する際に不均等な引張力が生じ、部品の片方の端に大きな力が加わることになります。
2つ目の例は、BGAタイプの部品に関するものです。3つのパッドが1列に並んでいる状況を想定してください。両端の2つのパッドに、中央のパッドよりもはるかに多くのはんだペーストが塗布されている場合、中央の接続部で断線不良が発生する可能性が大幅に高まります。
はんだペースト検査装置は、当社のはんだペーストの設計および評価プロセスにおいて極めて重要な役割を果たしています。貴社のSMT実装プロセスにおいても、同様に重要な役割を果たすはずです。


