
Khi bàn về thành công trong quá trình in khuôn bột hàn cho lắp ráp SMT, một trong những công cụ quan trọng nhất trong “bộ công cụ” của kỹ sư chính là thiết bị kiểm tra bột hàn (SPI). Điều này đặc biệt quan trọng đối với các lỗ khuôn nhỏ hơn hoặc lượng bột hàn được phủ lên khó quan sát bằng mắt thường, ít nhất là đối với một người lớn tuổi như tôi. Việc biết chắc chắn rằng có bột hàn trên pad là quan trọng, nhưng tính nhất quán giữa các pad mới là yếu tố then chốt. Có hai chỉ số quan trọng cần xem xét khi đánh giá mức độ thành công của quy trình in: tỷ lệ diện tích và hiệu suất chuyển. Tỷ lệ diện tích quyết định khả năng thành công; hiệu suất chuyển định lượng mức độ thành công bằng cách so sánh thể tích lỗ cần lấp đầy với lượng hàn thực tế lấp đầy lỗ đó, theo kết quả đo bằng SPI.
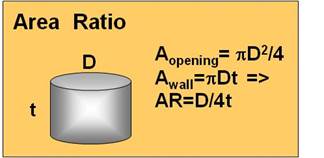
Hình 1
Tỷ lệ diện tích (AR) là một chỉ số quan trọng quyết định sự thành công của quá trình in khuôn; đây là diện tích lỗ hở của khuôn chia cho diện tích các thành bên của lỗ hở. Hình 1 trình bày sơ đồ của một lỗ hở hình tròn. Một phép tính đơn giản cho thấy tỷ lệ diện tích (AR) bằng đường kính (D) của hình tròn chia cho 4 lần độ dày của khuôn (t): AR = D/4t. Công thức tương tự cũng được áp dụng cho lỗ khuôn hình vuông, trong đó D giờ đây bằng cạnh của hình vuông. Đối với AR của lỗ khuôn hình chữ nhật, công thức sẽ phức tạp hơn một chút: ab/2(a+b)t, trong đó a và b là các cạnh của hình chữ nhật. Ngành công nghiệp này rộng rãi công nhận rằng, để đạt được chất lượng in khuôn tốt, AR phải là  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
Hiệu suất chuyển, một chỉ số quan trọng khác trong in khuôn, được định nghĩa là thể tích thực tế đo được của lớp bột hàn chia cho thể tích lỗ khuôn. Như đã đề cập, công cụ quan trọng nhất để đo lường hiệu suất của quy trình in khuôn là máy SPI. Thiết bị SPI có thể được sử dụng để phát hiện các trường hợp lớp bột hàn không đủ hoặc quá mức, đồng thời xác định xem lớp bột hàn có nằm chính xác trên điểm hàn của bảng mạch in (PWB) hay không.
Do đó, SPI giúp đưa ra các quyết định chính xác về khối lượng và vị trí của các lớp bột hàn. Những dữ liệu này có thể loại bỏ các quyết định mang tính chủ quan và, có thể, sai lầm khỏi quy trình ra quyết định. Dữ liệu SPI cũng có thể cảnh báo kỹ sư quy trình về các vấn đề trong quá trình in khuôn, những vấn đề mà nếu không có dữ liệu này có thể bị bỏ qua.

Hình 2
Một ví dụ về kết quả in khuôn có thể được thấy trong Hình 2. Ba loại bột hàn khác nhau (Paste A, B và C) đã được đánh giá trên các kích thước lỗ khuôn khác nhau. Hình 2 tập trung vào lượng keo hàn 0402 được in. Hiệu suất chuyển giao được đo trên trục y được tính theo phần trăm thể tích, cho tỷ lệ so sánh giữa thể tích keo hàn được in và thể tích thực tế của lỗ khuôn. Rõ ràng, 100% là mục tiêu vì điều này có nghĩa là keo hàn đã lấp đầy hoàn toàn lỗ khuôn và 100% đã được chuyển lên pad PCB.
Nếu chỉ đơn thuần tính trung bình của các dữ liệu trên, người ta có thể sẽ chọn Paste C làm vật liệu phù hợp. Mặc dù khối lượng chắc chắn là yếu tố quan trọng, nhưng tính nhất quán giữa các miếng đệm cũng rất quan trọng và đôi khi bị bỏ qua. Có hai biểu đồ được trình bày; biểu đồ phía dưới thể hiện độ lệch chuẩn của dữ liệu trong biểu đồ phía trên. Các chuyên gia đã đề xuất rằng ngoài việc đạt được mục tiêu (hiệu suất chuyển giao 100% trong trường hợp này), tính nhất quán cũng là yếu tố then chốt để thành công. Độ lệch chuẩn 10% hoặc thấp hơn tương đương với một quy trình nhất quán. Tất nhiên, một quy trình có thể luôn kém (vẫn có độ lệch chuẩn dưới 10%) nhưng lại có hiệu suất truyền tải rất thấp, do đó cả hai biểu đồ đều rất quan trọng. Nếu bạn đang thắc mắc, Paste A sẽ là vật liệu được lựa chọn trong trường hợp này vì nó gần với mục tiêu (hiệu suất truyền tải 100%) và ổn định (độ lệch chuẩn gần 5% trong hầu hết các trường hợp).
Tại sao tính nhất quán lại quan trọng? Một vài ví dụ có thể giúp giải thích điều này. Thứ nhất, đối với các linh kiện rời rạc, hiện tượng “tombstoning” xảy ra khi có sự mất cân bằng lực ở một trong hai đầu của linh kiện. Có nhiều nguyên nhân dẫn đến sự mất cân bằng lực này, bao gồm, trong trường hợp này, khi lượng bột hàn được phủ lên một pad nhiều hơn pad còn lại. Trong tình huống như vậy, khi bột hàn kết tụ lại, sẽ tạo ra lực kéo không đồng đều, với lực lớn hơn tác động lên một đầu của linh kiện.
Ví dụ thứ hai liên quan đến một linh kiện loại BGA. Hãy xem xét trường hợp có ba điểm hàn nằm liền kề nhau trên cùng một hàng. Nếu hai điểm hàn ở hai bên có lượng keo hàn được phủ lên nhiều hơn đáng kể so với điểm hàn ở giữa, thì nguy cơ xảy ra lỗi đứt mạch tại điểm kết nối ở giữa sẽ tăng lên đáng kể.
Thiết bị kiểm tra bột hàn đóng vai trò vô cùng quan trọng trong quy trình thiết kế và đánh giá bột hàn của công ty chúng tôi. Thiết bị này cũng sẽ đóng vai trò quan trọng trong quy trình lắp ráp SMT của quý công ty.


