
在讨论表面贴装技术 组装中焊膏钢网 印刷的成功时,工程师“工具箱”中最重要的工具之一就是焊膏检测(SPI)设备。对于较小的钢网 孔径/焊膏沉积而言,这一点尤为重要,因为这些细节肉眼难以辨别——至少对于像我这样的年长者来说是如此。确认焊盘上有焊膏固然重要,但焊盘之间的均匀性才是关键。 在衡量印刷工艺成功与否时,有两个重要的指标需要考虑:面积比和填充率( 转印效率)。面积比决定了成功的可能性;而填充率(转印效率 )则是通过将待填充孔洞的体积与SPI测得的实际填充量进行比较,从而量化成功程度。
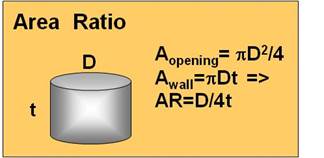
图1
面积比(AR)是钢网 打印成功的关键指标;它是钢网 孔径开口面积除以孔径侧壁面积的比值。图1展示了一个圆形孔径的示意图。通过简单计算可知,面积比(AR)等于圆的直径 (D)除以孔径钢网 厚度(t)的4倍:AR = D/4t。 该公式同样适用于方形孔径,此时D等于正方形的边长。对于矩形孔径的AR,计算公式稍显复杂:ab/2(a+b)t,其中a和b分别为矩形的两条边长。业界普遍认为,为了获得良好的钢网 印刷效果,AR必须为  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
转印效率,这是钢网 印刷的另一项重要指标,其定义为焊膏沉积量的实际测量体积除以网孔体积。如前所述,测量钢网 印刷工艺效率最重要的工具是SPI检测仪。SPI设备可用于检测焊膏沉积量不足或过量的情况,并判断焊膏沉积是否准确位于PWB焊盘上。
因此,SPI 能够帮助准确判断焊膏的沉积量和位置。这些数据可以消除决策过程中主观的、甚至可能存在错误的判断。SPI 数据还能提醒工艺工程师注意钢网 印刷问题,这些问题若没有这些数据,可能会被忽略。

图2
图2展示了钢网 印刷结果的一个示例。针对三种不同的焊膏(焊膏A、B和C),在各种网孔尺寸下进行了评估。 图2重点展示了0402规格焊膏的印刷沉积情况。y轴上测量的转印效率 以体积百分比为单位,表示沉积焊膏体积与钢网 孔径实际体积之比。显然,100%是目标值,这意味着焊膏完全填充了孔径,且100%的焊膏被释放到了PCB 焊盘上。
如果仅仅对上述数据取平均值,人们可能会选择“Paste C”作为首选材料。虽然产量固然重要,但不同焊膏之间的一致性也至关重要,这一点有时会被忽视。图中展示了两张图表;下方的图表显示了上方图表中数据的标准方差 。专家指出,除了达到目标(本例中为100%的转印效率 )外,一致性对成功也至关重要。标准方差 (变异系数)在10%或以下,意味着工艺的一致性良好。当然,工艺也可能始终表现不佳(标准方差 仍低于10%),但转印效率 (变异系数)极低,因此这两张图表都至关重要。如果您有疑问,在此情况下,膏体A应是首选材料,因为它既接近目标值(100%转印效率 ),又具有一致性(在大多数情况下接近5%标准方差 )。
一致性为何重要?以下几个例子或许能帮助说明。首先,对于离散元件元器件 ,当元件两端存在力不平衡时,就会发生“墓碑效应”。造成这种力不平衡的原因有很多,包括在本例中,当一个焊盘上沉积的焊膏比另一个焊盘多时。在这种情况下,随着焊膏融合,会产生不均衡的拉力,导致元件一端承受更大的力。
第二个例子涉及一种BGA型元器件。假设有一排三个连续的焊盘。如果两个外侧焊盘上的焊膏量明显多于中间的焊盘,则中间连接处出现开路缺陷 的概率将显著增加。
焊膏检测设备在我们公司的焊膏设计和评估过程中发挥着至关重要的作用。它在您的表面贴装技术 组装过程中也应发挥重要作用。


