
Wenn es um den Erfolg beim Lötpastendruck für die SMT-Bestückung geht, gehört die Lötpastendruckinspektionsanlage (SPI) zu den wichtigsten Werkzeugen im „Werkzeugkasten“ eines Ingenieurs. Dies ist besonders wichtig bei kleineren Schablonenöffnungen bzw. Pastenaufträgen, die mit bloßem Auge schwer zu erkennen sind – zumindest für einen älteren Herrn wie mich. Zu wissen, dass sich Lötpaste auf dem Pad befindet, ist wichtig, doch entscheidend ist die Gleichmäßigkeit von Pad zu Pad. Bei der Bewertung des Erfolgs eines Druckprozesses sind zwei wichtige Kennzahlen zu berücksichtigen: das Flächenverhältnis und die Übertragungseffizienz. Das Flächenverhältnis bestimmt das Erfolgspotenzial; die Übertragungseffizienz quantifiziert den Erfolg, indem sie das Volumen der zu füllenden Öffnung mit der tatsächlichen Füllung der Öffnung vergleicht, wie sie durch die SPI gemessen wird.
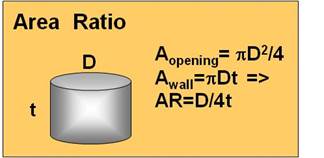
Abbildung 1
Das Flächenverhältnis (AR) ist eine entscheidende Kennzahl für den erfolgreichen Schablonendruck; es entspricht der Fläche der Schablonenöffnung geteilt durch die Fläche der Seitenwände der Öffnung. Abbildung 1 zeigt eine schematische Darstellung einer kreisförmigen Öffnung. Eine einfache Berechnung ergibt, dass das Flächenverhältnis (AR) dem Durchmesser (D) des Kreises geteilt durch das Vierfache der Schablonendicke (t) entspricht: AR = D/4t. Die gleiche Formel gilt für quadratische Öffnungen, wobei D nun der Seitenlänge des Quadrats entspricht. Für das AR einer rechteckigen Öffnung ist die Formel etwas komplizierter: ab/2(a+b)t, wobei a und b die Seitenlängen des Rechtecks sind. In der Branche herrscht weitgehend Einigkeit darüber, dass für einen guten Schablonendruck das AR  0.66. Experience has shown that, if AR < 0.66, the transfer efficiency will be low and erratic.
Die Übertragungseffizienz, eine weitere wichtige Kennzahl beim Schablonendruck, ist definiert als das tatsächlich gemessene Volumen der Lötpastenauftragung geteilt durch das Volumen der Öffnung. Wie bereits erwähnt, ist ein SPI-Gerät das wichtigste Instrument zur Messung der Effizienz des Schablonendruckprozesses. Mit SPI-Geräten lassen sich unzureichende oder übermäßige Lötpastenauftragungen erkennen und feststellen, ob sich die Lötpastenauftragung genau auf dem Lötpad der Leiterplatte befindet.
Daher ermöglicht das SPI präzise Entscheidungen über die Menge und Position der Lötpastenaufträge. Anhand dieser Daten lassen sich subjektive und möglicherweise fehlerhafte Entscheidungen aus dem Entscheidungsprozess ausschließen. Die SPI-Daten können den Prozessingenieur zudem auf Probleme beim Schablonendruck aufmerksam machen, die andernfalls möglicherweise übersehen würden.

Abbildung 2
Ein Beispiel für die Ergebnisse des Schablonendrucks ist in Abbildung 2 zu sehen. Drei verschiedene Lötpasten (Paste A, B und C) wurden bei verschiedenen Öffnungsgrößen untersucht. Abbildung 2 konzentriert sich auf den Auftrag von 0402-Lötpaste. Die auf der y-Achse gemessene Übertragungseffizienz wird in Volumenprozent angegeben und gibt das Verhältnis des aufgetragenen Lötpastavolumens zum tatsächlichen Volumen der Schablonenöffnung wieder. Offensichtlich sind 100 % das Ziel, da dies bedeutet, dass die Lötpaste die Öffnung vollständig ausgefüllt hat und 100 % auf das Leiterplattenpad übertragen wurden.
Würde man einfach den Durchschnitt der oben genannten Daten bilden, könnte man Paste C als Material der Wahl auswählen. Zwar ist das Volumen zweifellos wichtig, doch auch die Konsistenz von Pad zu Pad ist entscheidend und wird manchmal übersehen. Es sind zwei Diagramme dargestellt; das untere Diagramm gibt die Standardabweichung der Daten im darüber liegenden Diagramm wieder. Experten weisen darauf hin, dass nicht nur das Erreichen des Ziels (in diesem Fall eine Übertragungseffizienz von 100 %), sondern auch die Konsistenz entscheidend für den Erfolg ist. Eine Standardabweichung von 10 % oder weniger steht für einen konsistenten Prozess. Natürlich kann ein Prozess auch durchgehend schlecht sein (und dennoch eine Standardabweichung von weniger als 10 % aufweisen), aber eine sehr geringe Übertragungseffizienz haben; daher sind beide Diagramme unerlässlich. Falls Sie sich fragen sollten: In diesem Fall wäre Paste A das Material der Wahl, da sie nahe am Zielwert liegt (100 % Übertragungseffizienz) und konsistent ist (in den meisten Fällen nahe einer Standardabweichung von 5 %).
Warum ist Konsistenz wichtig? Ein paar Beispiele können dies verdeutlichen. Erstens tritt bei diskreten Bauteilen ein „Tombstoning“ auf, wenn an einem der beiden Enden des Bauteils ein Kraftungleichgewicht besteht. Es gibt viele Gründe, warum dieses Kraftungleichgewicht entstehen kann, darunter in diesem Fall auch, wenn auf einem Pad mehr Lötpaste aufgetragen wird als auf dem anderen. In einer solchen Situation entsteht beim Zusammenfließen des Lötzinns eine ungleichmäßige Zugkraft, wobei an einem Ende des Bauteils eine größere Kraft wirkt.
Das zweite Beispiel betrifft ein Bauteil vom Typ BGA. Stellen Sie sich folgende Situation vor: Es befinden sich drei Pads in einer Reihe nebeneinander. Wenn auf den beiden äußeren Pads deutlich mehr Lötpaste aufgetragen ist als auf dem mittleren Pad, steigt das Risiko eines Unterbrechungsfehlers bei der mittleren Verbindung erheblich an.
Prüfgeräte für Lötpaste spielen eine wichtige Rolle im Entwicklungs- und Bewertungsprozess für Lötpaste in unserem Unternehmen. Auch in Ihrem SMT-Bestückungsprozess sollten sie eine wichtige Rolle spielen.


