In a six-part SMT assembly series, we discussed the advantages of using fine powder solder pastes to improve process yields for stencil printing, especially in areas where the area ratio is below 0.66.
Uma vez que cerca de 60 % dos defeitos de soldadura ocorrem normalmente na impressora, é fundamental para o sucesso do processo concentrar-se na impressão com estêncil. Se for depositada uma quantidade insuficiente de pasta — o que geralmente acontece quando se observam estas pequenas aberturas —, o processo falhou na etapa inicial da montagem SMT e o retrabalho é inevitável.
As pastas de solda com partículas mais finas podem ajudar a ultrapassar a restrição de 0,66. No entanto, tal como acontece com a maioria das alterações, há um compromisso: o refluxo destes materiais torna-se mais complexo.
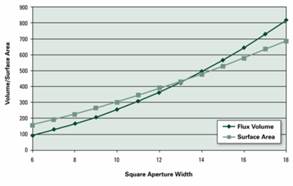
Figura 1
À medida que investigamos, as razões tornam-se compreensíveis. Em primeiro lugar, à medida que o tamanho das partículas diminui, a área superficial total (área superficial exposta) para o mesmo volume de pasta de solda aumenta. Este aumento da área superficial total implica também um aumento do óxido superficial total, pelo que a exigência sobre o fluxo aumenta para remover esses óxidos. Em segundo lugar, tal como ilustrado na Figura 1, a razão para escolher uma pasta de solda com pó mais fino é a impressão de aberturas mais pequenas com rácios de área complexos. Ao ler o gráfico da direita para a esquerda, verifica-se que o rácio entre o fluxo disponível e a área de superfície exposta diminui à medida que passamos de uma abertura de 18 mil para 6 mil.
Por outras palavras, há dois fatores que nos prejudicam na recoção de pastas de solda com pó mais fino. O primeiro é o aumento da oxidação superficial na própria pasta. O segundo fator é o tamanho físico do depósito de pasta de solda, que é menor e dispõe de menos fluxo e, por isso, é muito mais sensível às condições do forno.
Por este motivo, começamos a observar defeitos de soldadura associados ao esgotamento do fluxo: graping, «head-in-pillow», desumidificação, bolas de solda, juntas de soldadura opacas e/ou filetes de má qualidade.
Dito isto, tudo o que pudermos fazer para reduzir a entrada total de calor aumentará as nossas hipóteses de sucesso no processo. Por outras palavras, sempre que possível e dentro do razoável:
- reduzir a temperatura máxima
- reduzir o tempo acima do liquidus
- reduzir o tempo total na fase de aquecimento do forno
- aproximar-se o mais possível de uma rampa no perfil de pico em comparação com o perfil de estabilização
Mais uma vez, lembre-se de que estes depósitos de pasta, que são muito pequenos, são extremamente sensíveis às condições do forno.
Eis algumas dicas básicas. A fase de pré-aquecimento do perfil condiciona a pasta de solda antes da redução dos óxidos superficiais e do refluxo propriamente dito. Um aumento de temperatura demasiado rápido enquanto a pasta ainda está rica em solventes pode causar pequenas «explosões» e criar bolas ou grânulos de solda, bem como salpicos de fluxo. Um aumento de temperatura demasiado lento e a utilização de tempos de permanência mais longos podem fazer com que a pasta se esgote prematuramente. Uma taxa de subida (não a inclinação máxima (+)), ou, melhor dizendo, uma taxa média desde a temperatura ambiente até à temperatura máxima de 1 °C/s é um meio-termo ideal e simplifica bastante os cálculos; a montagem começa a uma temperatura ambiente de 25 °C e o refluxo ocorre a 245 °C para solda sem chumbo, um delta de 220 graus. Uma taxa de subida de 1 °C/s significa que 220 graus equivalem a 220 s ou 3 minutos e 40 segundos; 4 minutos é uma boa meta. A taxa de subida pode ser ajustada pela velocidade da correia transportadora, que é o comprimento total da secção de aquecimento do forno dividido por 4 minutos, o que nos dá a velocidade da correia. Felizmente, o nosso forno BTU tem 100 polegadas, o que equivale a uma velocidade da correia de 25 ipm (polegadas por minuto).
Most oven manufactures suggest that the first zone be not less than 100°C to reduce flux vapors (condensation point). I prefer to start out less than 120°C to reduce solder paste “explosions” (large assemblies are an exception). I like to use the same delta between oven zones to create a gradual ramp (it also helps reduce delta T between components). An example is 110/130/150/170/190/210/230/250 and a belt speed of 25ipm (for our BTU oven suggested above) for a fairly simple board measuring 8″ x 10″ x 0.062″ with a peak temperature at 235-245°C and time above liquidus of 45-70 seconds.
É claro que estas são configurações ideais e servem apenas como orientações. Há sempre desafios, tais como placas de circuito impresso (PCB) muito espessas, componentes de grandes dimensões e componentes muito pequenos, que exigem perfis de aquecimento diferentes, um tempo total mais longo no forno, etc.