In a six-part SMT assembly series, we discussed the advantages of using fine powder solder pastes to improve process yields for stencil printing, especially in areas where the area ratio is below 0.66.
由于约60%的焊料缺陷 发生在印刷机环节,因此将重点放在钢网 上对确保成功至关重要。如果焊膏涂布量不足——在观察这些小孔径时通常会出现这种情况——则该工艺在表面贴装技术 的最初步骤就已失败返修 难免。
更细的焊膏粉末有助于克服0.66的限制。然而,与大多数改变一样,这存在取舍——这些材料的回流焊接难度会增加。
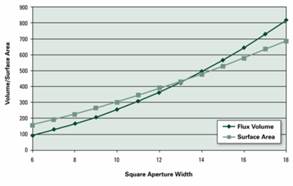
图1
经过分析,原因不难理解。首先,随着颗粒尺寸的减小,相同体积的焊膏的总表面积(暴露表面积)会增加。总表面积的增加也意味着总氧化物量的增加,因此需要更多的助焊剂来清除这些氧化物。 其次,如图1所示,选择更细粉体的焊膏是为了印刷具有高面积比的更小孔径。从图表右侧向左侧阅读可发现,随着孔径从18mil缩小到6mil,可用助焊剂与暴露表面积之比随之降低。
换句话说,在回流焊接更细的粉末焊膏时,有两个不利因素在起作用。第一个是焊膏内部表面氧化物的增加。第二个问题是焊膏沉积层的物理尺寸——沉积层越小,可用的助焊剂就越少,因此对回流炉环境的敏感度就越高。
正因如此,我们开始出现与助焊剂耗尽缺陷 焊料缺陷 :葡萄球、枕头缺陷、润湿、焊球、暗淡的焊点以及/或焊角质量不佳。
话虽如此,我们采取的任何能够降低总热输入的措施,都会扩大我们成功实现该工艺的窗口。换句话说,在可能且合理的范围内:
- 降低峰值温度温度
- 缩短高于液相线的时间
- 缩短烤箱加热阶段的总时间
- 尽可能使曲线接近“峰值”轮廓,而非保温
再次提醒,请注意这些非常微小的膏体沉积物对烤箱环境非常敏感。
以下是一些基本建议。工艺曲线中的预热 旨在对焊膏进行预处理,为后续去除表面氧化物和实际回流做准备。当焊膏中溶剂含量仍较高时,升温过快可能会引发微小“爆炸”,导致形成焊球/焊珠以及助焊剂飞溅。而升温过慢且保温时间过长,则可能导致焊膏过早耗尽。 升温速率(而非最大正斜率),或者说从环境温度峰值温度 平均峰值温度 是一个理想的折中方案,且便于计算;无铅焊料的组装始于25°C的环境温度,回流温度为245°C,温差为220度。 1°C/s的升温速率意味着220度升温需220秒,即3分40秒;4分钟是一个理想的目标时间。升温速率可通过传送带速度进行调整,具体计算方法是将烤箱加热段的总长度除以4分钟,即可得出传送带速度。 幸运的是,我们的BTU烤箱长度为100英寸,对应的传送带速度为25ipm(英寸/分钟)。
Most oven manufactures suggest that the first zone be not less than 100°C to reduce flux vapors (condensation point). I prefer to start out less than 120°C to reduce solder paste “explosions” (large assemblies are an exception). I like to use the same delta between oven zones to create a gradual ramp (it also helps reduce delta T between components). An example is 110/130/150/170/190/210/230/250 and a belt speed of 25ipm (for our BTU oven suggested above) for a fairly simple board measuring 8″ x 10″ x 0.062″ with a peak temperature at 235-245°C and time above liquidus of 45-70 seconds.
当然,这些只是最佳设置,仅供参考。实际操作中总会遇到各种挑战,例如非常厚的PCB、元器件以及非常元器件 需要采用不同的保温 、更长的总烘烤时间等。