
Dans une série de six articles consacrés à l'assemblage SMT, nous avons abordé les avantages liés à l'utilisation de pâtes à souder à base de poudre fine pour améliorer les rendements du processus d'impression au pochoir, en particulier dans les zones où le rapport de surface est inférieur à 0,66.
Étant donné qu'environ 60 % des défauts de soudure surviennent généralement au niveau de l'imprimante, il est essentiel, pour garantir la réussite du processus, de se concentrer sur l'impression au pochoir. Si la quantité de pâte déposée est insuffisante, ce qui est généralement le cas lorsque l'on observe ces petites ouvertures, le processus a échoué dès la première étape de l'assemblage CMS, et une retouche est inévitable.
Les pâtes à souder à grains plus fins peuvent permettre de contourner la contrainte liée à la valeur de 0,66. Cependant, comme pour la plupart des changements, il y a un compromis à faire : le refusion de ces matériaux devient plus difficile.
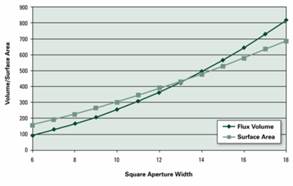
Figure 1
En y regardant de plus près, les raisons sont compréhensibles. Premièrement, à mesure que la taille des particules diminue, la surface totale (surface exposée) pour un même volume de pâte à souder augmente. Cette augmentation de la surface totale entraîne également une augmentation de la quantité totale d’oxyde en surface, ce qui accroît la charge de travail imposée au flux pour éliminer ces oxydes. Deuxièmement, comme l’illustre la figure 1, le choix d’une pâte à souder à poudre plus fine s’explique par la nécessité d’imprimer des ouvertures plus petites présentant des rapports de surface complexes. En parcourant le tableau de droite à gauche, on constate que le rapport entre la quantité de flux disponible et la surface exposée diminue à mesure que l’on passe d’une ouverture de 18 mils à une ouverture de 6 mils.
En d'autres termes, deux problèmes nous posent des difficultés lors du refusionnement de pâtes à souder à base de poudre plus fine. Le premier est la formation accrue d'oxyde en surface au sein même de la pâte. Le second est la taille physique du dépôt de pâte à souder, qui est plus petite et contient donc moins de flux ; elle est par conséquent beaucoup plus sensible aux conditions régnant dans le four.
C'est pourquoi nous commençons à constater des défauts de soudure liés à l'épuisement du flux : formation de grappes, « tête dans l'oreiller », démouillage, boules de soudure, joints de soudure ternes et/ou filets de soudure de mauvaise qualité.
Cela dit, toute mesure permettant de réduire l'apport thermique total augmentera nos chances de réussite. En d'autres termes, dans la mesure du possible et dans la limite du raisonnable :
- réduire la température maximale
- réduire la durée au-dessus du liquidus
- réduire la durée totale de cuisson dans la partie chauffante du four
- se rapprocher autant que possible d'une courbe en rampe pour le profil de crête par rapport au profil de stabilisation
Encore une fois, n'oubliez pas que ces très petits dépôts de pâte sont extrêmement sensibles aux conditions régnant dans le four.
Voici quelques conseils de base. La phase de préchauffage du profil permet de conditionner la pâte à souder avant d’éliminer les oxydes de surface et de procéder à la refusion proprement dite. Une montée en température trop rapide alors que la pâte est encore riche en solvant peut provoquer de petites « explosions » et générer des billes de soudure ainsi que des projections de flux. À l’inverse, une montée en température trop lente et des temps de maintien trop longs peuvent entraîner l’épuisement prématuré de la pâte. Une vitesse de montée en température (et non une pente maximale (+)), ou plutôt une vitesse moyenne entre la température ambiante et la température maximale de 1 °C/s, constitue un juste milieu et simplifie considérablement les calculs ; l’assemblage commence à une température ambiante de 25 °C et le refusionnement s’effectue à 245 °C pour la soudure sans plomb, soit un écart de 220 degrés. Une vitesse de montée en température de 1 °C/s signifie que 220 degrés correspondent à 220 s, soit 3 minutes et 40 secondes ; 4 minutes constituent un bon objectif. La vitesse de montée en température peut être ajustée par la vitesse du convoyeur, qui correspond à la longueur totale de la partie chauffante du four divisée par 4 minutes, ce qui nous donne la vitesse de la bande. Heureusement, notre four BTU mesure 100 pouces, ce qui correspond à une vitesse de bande de 25 ipm (pouces par minute).
La plupart des fabricants de fours recommandent que la première zone ne soit pas inférieure à 100 °C afin de réduire les vapeurs de flux (point de condensation). Je préfère commencer à une température inférieure à 120 °C pour limiter les « explosions » de pâte à souder (les assemblages de grande taille font exception). J'aime utiliser le même écart entre les zones du four pour créer une montée en température progressive (cela contribue également à réduire la différence de température entre les composants). Par exemple : 110/130/150/170/190/210/230/250 et une vitesse de bande de 25 ipm (pour notre four BTU suggéré ci-dessus) pour une carte assez simple mesurant 8″ x 10″ x 0,062″, avec une température maximale comprise entre 235 et 245 °C et un temps au-dessus du point de liquidus de 45 à 70 secondes.
Bien sûr, il s'agit là de réglages optimaux qui ne constituent que des recommandations. Il existe toujours des difficultés, telles que des circuits imprimés très épais, des composants de grande taille ou, au contraire, des composants très petits, qui nécessitent des profils de maintien différents, une durée totale plus longue dans le four, etc.


