
6回にわたるSMT組立シリーズでは、特に面積比が0.66未満の領域において、ステンシル印刷のプロセス歩留まりを向上させるために、微細粉末はんだペーストを使用することの利点について解説しました。
はんだの欠陥の約60%は通常、プリンター工程で発生するため、ステンシル印刷に注力することが成功の鍵となります。こうした小さな開口部を扱う場合によく見られるように、ペーストの塗布量が不十分な場合、SMT組立の最初の段階で工程が失敗したことになり、リワークは避けられません。
より微細な粉末のはんだペーストを使用することで、0.66という制約を克服できる可能性があります。しかし、多くの変更と同様に、これにはトレードオフがあり、こうした材料のリフローはより困難になります。
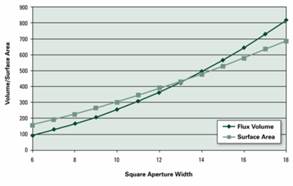
図1
調査を進めると、その理由は理解できるものです。第一に、粒子径が小さくなるにつれて、同じ体積のはんだペーストにおける総表面積(露出している表面積)が増加します。この総表面積の増加は、総酸化物の量も増加することを意味し、それらの酸化物を除去するためのフラックスの需要も高まります。 第二に、図1に示されているように、より微細な粉末のはんだペーストが選ばれる理由は、困難な面積比を持つより小さな開口部を印刷するためです。図表を右から左に読み進めると、18milの開口部から6milの開口部へと移るにつれて、露出表面積に対する利用可能なフラックスの比率が低下していることがわかります。
つまり、微細な粉末はんだペーストをリフローする際には、2つの課題が我々に不利に働きます。1つ目は、ペースト内部での表面酸化の増加です。2つ目は、はんだペーストの付着量の物理的な大きさであり、これが小さくなると利用可能なフラックスの量も減るため、オーブン環境の影響をはるかに受けやすくなります。
このため、フラックスの枯渇に伴うはんだ欠陥が発生し始めます。具体的には、グレーピング、ヘッド・イン・ピロー、脱湿、はんだボール、はんだ接合部の光沢不足、および/またはフィレットの不十分さなどが挙げられます。
そうは言っても、総熱入力を低減するためにできることは何でも、成功の可能性を高めることになります。つまり、可能であれば、かつ妥当な範囲内で:
- 最高温度を下げる
- 液相線以上の時間を短縮する
- オーブンの加熱工程にかかる合計時間を短縮する
- 「ピークプロファイル」と「ソークプロファイル」を比較する場合、ランプにできるだけ近づけるようにする
繰り返しになりますが、こうしたごくわずかなペーストの付着は、オーブン内の環境に非常に敏感であることを覚えておいてください。
ここでは、いくつかの基本的なヒントを紹介します。プロファイルの予熱工程は、表面の酸化物を除去し、実際のリフローを行う前に、はんだペーストを適切な状態に整える役割を果たします。ペーストにまだ溶剤が多く含まれている状態で温度上昇率を速くしすぎると、小さな「爆発」が起こり、はんだボールやビーズ、フラックスの飛散を引き起こす可能性があります。逆に、温度上昇率を遅くしすぎたり、保持時間を長くしすぎたりすると、ペーストが早期に枯渇してしまう恐れがあります。 昇温速度(最大勾配ではなく)、あるいは周囲温度からピーク温度までの平均速度を1°C/sに設定するのが最適なバランスであり、計算も非常に簡単になります。基板は周囲温度25°Cから始まり、鉛フリーはんだの場合、245°Cでリフローが行われます。この温度差は220度です。 1°C/sの昇温速度の場合、220度の温度上昇には220秒、つまり3分40秒かかります。4分を目安とすると良いでしょう。昇温速度はコンベアの速度によって調整可能です。コンベアの速度は、オーブンの加熱区間の全長を4分で割った値となります。 幸い、当社のBTUオーブンは100インチであり、これは25ipm(1分あたりのインチ数)のベルト速度に相当します。
ほとんどのオーブンメーカーは、フラックス蒸気を低減させるため(凝縮点)、第1ゾーンの温度を100°C以上に設定するよう推奨しています。私は、はんだペーストの「爆発」を防ぐため、120°C未満から開始することを好みます(大型のアセンブリは例外です)。 オーブンゾーン間の温度差を均一にすることで、緩やかな温度上昇曲線を作り出すようにしています(これは部品間の温度差(デルタT)を小さくするのにも役立ちます)。例としては、110/130/150/170/190/210/230/250といった設定と、ベルト速度25ipm (前述のBTU製オーブンの場合)で、8″ × 10″ × 0.062″の比較的単純な基板に対し、ピーク温度を235~245°C、液相線以上の保持時間を45~70秒に設定します。
もちろん、これらは最適な設定であり、あくまで目安としてご参考ください。非常に厚いPCBや、大型の部品、あるいは極小の部品など、それぞれ異なるソークプロファイルや、オーブン内の総時間の延長などが必要となるような課題は常に存在します。


