
Il s'agit du troisième article d'une série consacrée aux préformes de soudure renforcées, conçues pour offrir une fiabilité élevée et un faible taux de formation de vides. Cet article se penchera sur l'influence d'InFORMS® sur l'uniformité de la ligne de soudure et expliquera pourquoi il s'agit d'un paramètre important à prendre en compte.
La entretoise intégrée à la soudure limite l'affaissement de la soudure en fusion. Si le poids du composant est supérieur à la tension superficielle de la soudure au moment de la fusion, le composant s'enfoncera dans la soudure. Lorsque la soudure se solidifie, il est peu probable qu'elle reste plane, à moins qu'une entretoise ne permette au composant de reposer dessus.
Dans le cadre de travaux menés par James Booth et ses collègues de Dynex Semiconductor Ltd. (Royaume-Uni ) ainsi que par Karthik Vijay d’Indium Corporation, une préforme de soudure renforcée a été utilisée dans un assemblage IGBT pour relier le DBC à la plaque de base. Dans cette étude, une préforme de soudure 95Sn/5Sb a été intégrée avec une épaisseur de distance d’isolation de 0,008 pouce. Le processus d'assemblage, comme pour la plupart des IGBT, a été réalisé selon un procédé de refusion sous vide sans flux. Après la refusion, les chercheurs ont évalué la planéité globale du dispositif ainsi que sa fiabilité aux cycles thermiques.
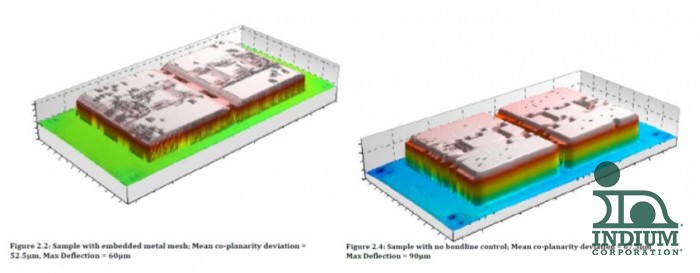
Les images ci-dessous montrent, à l'aide d'un profilomètre laser, un IGBT assemblé avec une préforme de soudure renforcée à côté d'un autre assemblé uniquement avec une préforme de soudure standard (sans entretoise). Lors de l'assemblage à l'aide de la préforme intégrant une entretoise, la coplanarité globale s'est avérée meilleure, avec un écart moyen de 52,5 microns pour la préforme InFORM contre 67,5 microns pour la préforme standard. La déviation maximale de la préforme de soudure renforcée était de 60 microns, tandis que celle de la préforme standard atteignait 90 microns. L'IGBT assemblé à l'aide de la soudure renforcée présentait une meilleure coplanarité que celui assemblé avec de la soudure standard. La préforme de soudure renforcée a permis d'obtenir des joints de soudure présentant une épaisseur de ligne de liaison beaucoup plus homogène.
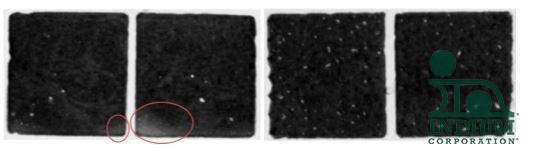
De plus, ils ont effectué des cycles thermiques allant de -50 °C à 150 °C avec des temps de maintien d'une heure. Les images C-SAM présentées ci-dessous comparent une soudure standard après 600 cycles à une préforme de soudure renforcée après 800 cycles. La soudure standard présente un délaminage, qui serait dû à une épaisseur irrégulière de la ligne de liaison. Même après 200 cycles supplémentaires, le joint de soudure renforcé ne présente aucun délaminage. Cela démontre clairement que l’uniformité de la ligne de liaison a un impact positif sur la fiabilité globale du joint de soudure.
Mon prochain article portera sur la conception d'expériences visant à déterminer les caractéristiques de vidange d'InFORM®.
Jusqu'à la prochaine fois,
Adam


