
這是關於高可靠性與低氣孔率增強型焊料預成型件系列部落格文章的第三篇。本文將著重探討InFORMS® 如何影響 焊合線的一致性,以及為何這是一項值得考量的關鍵變因。
嵌入焊料中的間隔柱可限制熔融焊料的塌陷。若元件重量大於焊料熔化時的表面張力,該元件便會沉入焊料中。當焊料凝固時,除非有間隔柱供元件支撐,否則其表面很難保持平整。
在英國 Dynex Semiconductor Ltd.的 James Booth 及其同事,以及 Indium Corporation 的Karthik Vijay所進行的研究中,於 IGBT 組裝過程中採用了強化焊料預成型件,用以將 DBC 與底板進行鍵合。在此研究中,採用了 95Sn/5Sb 焊料預成型件,其間距厚度為 0.008 英吋。 與大多數 IGBT 相同,其組裝過程採用無助焊劑的真空回流工藝。回流後,研究團隊針對元件的整體平面度以及熱循環可靠性進行了評估。
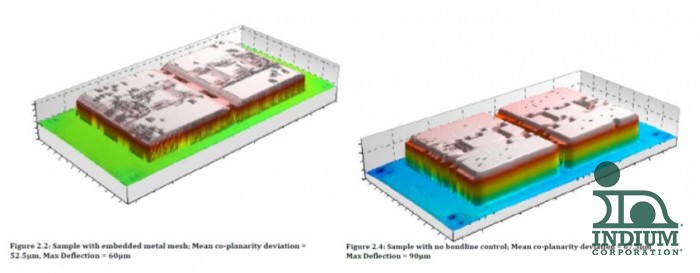
下圖顯示了採用強化焊料預成型件組裝的 IGBT 與僅採用標準焊料預成型件(無間隔件)組裝的 IGBT 的雷射輪廓測量儀測量結果。當使用內建間隔件的預成型件進行組裝時,整體共面度表現更佳,InFORM 的平均偏差為 52.5 微米,而標準預成型件則為 67.5 微米。 強化型焊料預成型件的最大撓度為 60 微米,而標準預成型件的最大撓度則為 90 微米。使用強化型焊料組裝的 IGBT,其共面性優於使用標準焊料組裝的 IGBT。強化型焊料預成型件所形成的焊點,其接合線厚度也更加一致。
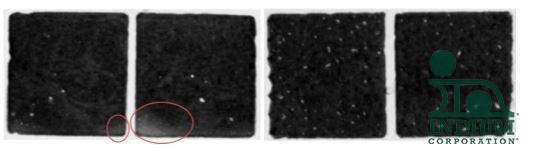
此外,他們還進行了從 -50°C 至 150°C 的熱循環測試,每次滯留時間為一小時。 下圖所示的 C-SAM 影像,比較了經過 600 次循環的標準焊料與經過 800 次循環的強化焊料預成型件。標準焊料出現了分層現象,據信這是由於鍵合層厚度不一致所致。即使經過額外的 200 次循環,強化焊點仍未出現分層現象。這充分證明了鍵合層的一致性對整體焊點可靠性具有積極影響。
我的下一篇貼文將探討用於確定 InFORM® 排空特性的實驗設計。
下次再見
亞當


