
Schéma d'un appareil d'essai par immersion dans la soudure
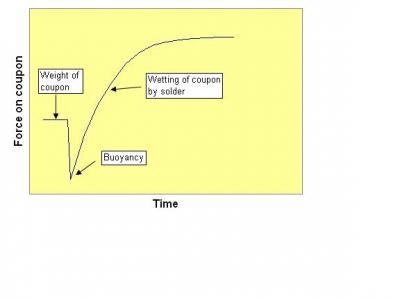
Courbe de mouillage de la soudure
Cette semaine, un client du secteur des semi-conducteurs de puissance a posé une question intéressante sur la manière de tester la pâte à souder destinée aux applications de fixation de puces de puissance. Le client souhaitait utiliser une balance de mouillage pour mesurer la soudabilité du flux. Le schéma d’une balance de mouillage pour pâte à souder est présenté à droite : un échantillon de taille connue est trempé dans le flux, puis placé dans un support qui le maintient par le haut. Le support permet de mesurer la force exercée sur l’échantillon selon l’axe y. Au départ, cette force résulte uniquement du poids de l’échantillon, auquel s’ajoute celui du flux. La force évolue au fil du temps à mesure que l’échantillon est immergé dans la soudure liquide : la flottabilité initiale est suivie par le mouillage de la soudure sur l’échantillon (voir le deuxième schéma : courbe de mouillage de la soudure).
Le test de l'équilibre de mouillage de la soudure a été initialement conçu pour mesurer l'« activité » (capacité de mouillage de la soudure) des flux utilisés pour le soudage à la vague. En pratique, ces types de flux sont pulvérisés sur un grand circuit imprimé maintenu à l'horizontale ; l'épaisseur du flux est donc auto-limitée, en raison des mécanismes d'écoulement du film. Le circuit imprimé enduit de flux passe au-dessus d’une « fontaine » de soudure fondue. Comme on peut facilement le constater, le testeur de balance de mouillage simule assez fidèlement ce scénario ; cependant, il ne peut en aucun cas se rapprocher de la situation réelle d’une pâte à souder en refusion.
Malgré tout cela, si vous envisagez d'utiliser la balance de mouillage pour évaluer la pâte à souder destinée à la fixation de puces, préparez-vous à apporter des réponses convaincantes aux questions suivantes :
1/ Comment simuler un profil de refusion ?
2/ Comment simulez-vous l'atmosphère de refusion (généralement un mélange de gaz de formation : environ 5 % de H₂/N₂ avec des teneurs en oxygène extrêmement faibles) ?
3/ Comment fabrique-t-on un échantillon rectangulaire à deux faces qui reproduit la surface « réelle » (puce ou grille de connexion) ?
4/ Quelle quantité de flux (épaisseur) utilisez-vous ?
5/ Comment applique-t-on le flux ?
6/ Comment tenez-vous compte de la quantité d'activateur consommée lors du refusionnement de la pâte à souder ?
7/ Pouvez-vous établir un lien entre ces données et les résultats des mictions ?
8/ Si vous utilisez une puce comme échantillon d'essai, comment tenez-vous compte du silicium nu non mouillé sur les bords, qui (s'il n'est pas passivé) peut présenter une soudabilité réduite ?
9/ Comment tenez-vous compte de la grande variabilité entre lots des puces et des grilles de connexion réelles ?
… et ainsi de suite.
Enfin (et c'est là que ça devient intéressant) :
10/ Même si vous obtenez un bon résultat de mouillage rapide pour votre grille de connexion : est-ce vraiment souhaitable ? Si l'ensemble de votre grille de connexion est recouvert de soudure, il devient alors extrêmement difficile de contrôler l'épaisseur de la ligne de soudure ainsi que le désalignement et l'inclinaison de la puce.
La meilleure façon de tester une pâte à souder destinée à la fixation de puces est de le faire directement au cours du processus lui-même. Ne perdez pas votre temps à réaliser des simulations en laboratoire, puis à essayer de mettre en corrélation ces données avec les performances réelles. Nous reviendrons la prochaine fois sur les tests de la pâte à souder pour la fixation de puces.
Santé ! Andy



