
Esquema del aparato para la prueba de inmersión en soldadura
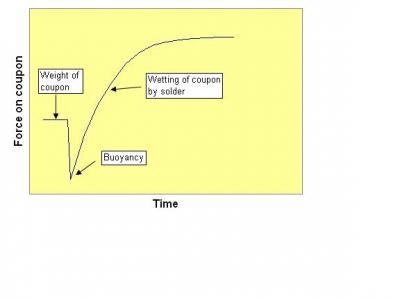
Curva de humectación de la soldadura
Esta semana, un cliente del sector de los semiconductores de potencia nos ha planteado una pregunta interesante sobre cómo probar la pasta de soldadura destinada a aplicaciones de fijación de chips de potencia. El cliente quería utilizar una balanza de humectación para medir la soldabilidad del fundente. A la derecha se muestra un esquema de una balanza de humectación de soldadura: una probeta de tamaño conocido se sumerge en el fundente y, a continuación, se coloca en un soporte que la sujeta por la parte superior. El soporte puede medir la fuerza en el eje y que actúa sobre la muestra. Inicialmente, esta fuerza se debe únicamente al peso de la muestra, más el peso del fundente. La fuerza varía con el tiempo a medida que la muestra se sumerge en la soldadura líquida; a la flotabilidad inicial le sigue la humectación de la soldadura sobre la muestra (véase el segundo diagrama: curva de humectación de la soldadura).
La prueba de equilibrio de humectación de la soldadura se diseñó originalmente para medir la «actividad» (capacidad de humectación de la soldadura) de los fundentes para soldadura por ola. En la práctica, este tipo de fundentes se pulverizan sobre una placa de circuito impreso grande colocada en posición horizontal, por lo que el espesor del fundente se autolimita debido a la mecánica de drenaje de la película. La placa con fundente se pasa por encima de una «fuente» de soldadura fundida. Como se puede apreciar fácilmente, el medidor de equilibrio de humectación es una simulación bastante fiel de este escenario; sin embargo, ni siquiera se acerca a la situación real de una pasta de soldadura en proceso de reflujo.
A pesar de todo ello, si intentas utilizar la balanza de humectación para evaluar la pasta de soldadura en la fijación de chips, debes tener preparadas buenas respuestas a estas preguntas:
1/ ¿Cómo se simula un perfil de reflujo?
2/ ¿Cómo se simula la atmósfera de reflujo (normalmente, gas de formación: ~5 % de H₂/N₂ con niveles ultrabajos de oxígeno)?
3/ ¿Cómo se fabrica una probeta rectangular de doble cara que simule la superficie «real» (matriz o marco de conexión)?
4/ ¿Cuánto fundente (espesor) utilizas?
5/ ¿Cómo se aplica el fundente?
6/ ¿Cómo se contabiliza la cantidad de activador consumida al refundir la pasta de soldadura?
7/ ¿Se pueden relacionar los datos con los resultados de la micción?
8/ Si se utiliza un chip como muestra de ensayo, ¿cómo se tiene en cuenta el silicio desnudo no humectable de los bordes, que (si no se pasiva) puede presentar un bajo nivel de soldabilidad?
9/ ¿Cómo se tiene en cuenta la gran variabilidad entre lotes de los chips y los marcos de conexión reales?
...y así sucesivamente.
Por último (y aquí viene lo mejor):
10/ Aunque consigas un resultado de humectación rápido y bueno en tu marco de conexiones: ¿es eso realmente deseable? Si todo el marco de conexiones queda humedecido con soldadura, controlar el grosor de la línea de unión y la desviación y la inclinación del chip se convierte en un problema muy grave.
La mejor forma de probar la pasta de soldadura para la fijación de chips es en el propio proceso. No pierdas el tiempo con simulaciones de laboratorio para luego intentar correlacionar esos conjuntos de datos con el rendimiento real. La próxima vez hablaremos más sobre las pruebas de la pasta de soldadura para la fijación de chips.
Salud Andy



