
Pierre écrit :
Cher Dr,
J'essaie de mettre en œuvre le procédé « Pin-in-Paste » (PIP). Le circuit imprimé a une épaisseur de 63 mils, le diamètre de la broche du composant est de 47 mils, le diamètre du trou du circuit imprimé est de 87 mils et le diamètre du plot du circuit imprimé est de 120 mils. J'ai utilisé le logiciel StencilCoach™ d'Indium Corporation, et le résultat a indiqué que j'avais besoin d'une ouverture de pochoir d'un diamètre de 416 mils pour le pochoir de 5 mils d'épaisseur que j'utilisais.
Le diamètre de l'ouverture de ce pochoir est bien trop grand. Qu'est-ce qui se passe ?
Le meilleur,
Pierre
Cher Peter,
Le problème vient du fait que le diamètre du trou de votre circuit imprimé est trop grand. Il est supérieur de 40 mils au diamètre de la broche du composant. Cette situation nécessite une très grande quantité de soudure pour remplir le trou du circuit imprimé, qui est en grande partie vide. Voir la figure 1. La pâte à souder contenant environ 50 % de flux en volume, il faut souvent une quantité importante de pâte pour obtenir un bon joint de soudure.
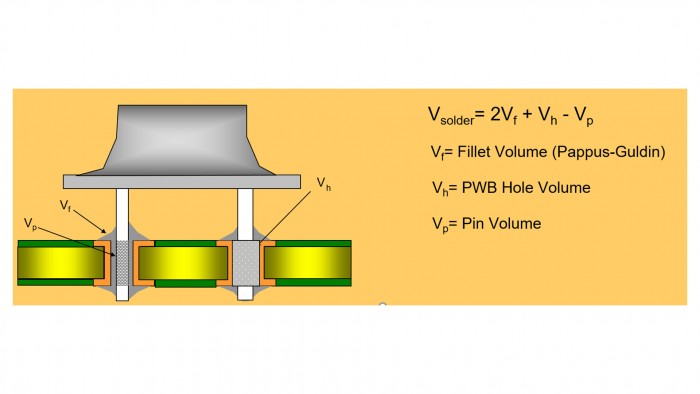
Figure 1. Cette figure représente une coupe transversale schématique d'un composant monté sur un circuit imprimé. Elle montre les volumes du congé, du trou et de la broche, ainsi que le volume de soudure nécessaire qui en résulte. Si la broche du composant est nettement plus petite que le diamètre du trou du circuit imprimé, la quantité de pâte à souder requise dépassera celle que permet le procédé d'impression « broche dans la pâte ».
En discutant avec mes amis Jim Hall et Phil Zarrow, d’ITM, ainsi que Jim McLenaghan, de Creyr Innovation, tous m’ont recommandé que le diamètre du trou du circuit imprimé soit supérieur de 10 à 12 mils à celui de la broche. Dans votre cas, cela correspondrait à un diamètre de trou de 58 mils (j’ai opté pour 11 mils de plus que le diamètre de la broche) et à un diamètre de pastille de 80 mils, par exemple. StencilCoach™ calcule qu’un diamètre d’ouverture de pochoir de 194 mils est nécessaire, comme le montre la figure 2. Il serait peut-être préférable d’opter pour une ouverture carrée de 172 mils de côté, comme indiqué dans les résultats de StencilCoach™. Si cette taille d’ouverture de pochoir s’avère encore trop grande, des préformes de soudure peuvent être utiles. J’aborderai leur utilisation dans un prochain article.
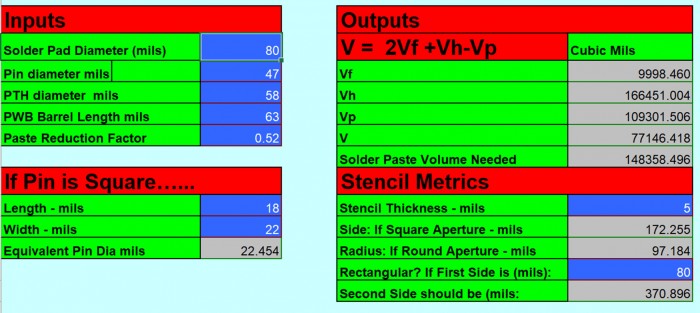
Figure 2. La colonne de droite de cette figure montre qu'une ouverture circulaire de pochoir d'un diamètre de 194 mils (2 × 97,184, troisième case en partant du bas) est nécessaire pour obtenir un bon joint de soudure dans cette application. Il pourrait être avantageux d'utiliser une ouverture carrée de 172 mils de côté, comme l'indique la quatrième case en partant du bas dans la colonne de droite.
Soit dit en passant, Jim McLenaghan a affiné certains travaux antérieurs qui ont abouti à la formule permettant de calculer le volume des congés utilisée dans StencilCoach™. Zarrow et Hall viennent de publier un ouvrageintitulé *Troubleshooting Electronic Assembly: Wisdom from the Board Talk Crypt*. Ces trois personnes comptent parmi les experts les plus chevronnés du secteur de l'assemblage électronique à l'heure actuelle.
Santé,
Dr. Ron


