
La lega eutettica di oro e stagno (AuSn20, ovvero 80% di oro e 20% di stagno in peso) viene utilizzata in una vasta gamma di applicazioni che richiedono giunti di saldatura altamente affidabili e con un punto di fusione elevato. Tra queste figurano il fissaggio dei chip e persino il fissaggio dei coperchi per i contenitori ceramici sigillati ermeticamente. Quando viene utilizzata come lega di saldatura per il fissaggio dei chip nei dispositivi LED o GaN a radiofrequenza, la formazione di vuoti diventa un problema critico. In queste applicazioni, i chip devono essere in grado di far passare correnti molto elevate (a densità di corrente molto elevate, a causa della ridotta superficie del chip); tuttavia, per garantire la massima durata e la massima efficienza del dispositivo, devono essere mantenuti a una temperatura il più bassa possibile. Ciò è fattibile solo se l’energia termica presente sulla superficie del chip può essere dissipata in modo efficiente (riducendo al minimo la Tj), il che significa che il trasferimento di calore tra il chip e il leadframe (o il submount) deve essere massimizzato. Esistono tre metodi ben noti per ottenere questo risultato:
- Aumentare la conduttività termica ( K) del materiale di fissaggio del die
- Ridurre lo spessore della linea di incollaggio (BLT) tra il die e il leadframe
- Ridurre al minimo la minzione
Si noti che spesso esiste un compromesso tra i punti 2 e 3, in quanto la riduzione al minimo del BLT può aumentare la formazione di vuoti; pertanto, in termini pratici, si utilizza più comunemente un valore minimo di circa 10 micron (0,4 mil). Un BLT più piccolo ha anche l’effetto, spesso trascurato, di rendere non trascurabile il contributo delle superfici di saldatura metallizzate in oro sia sul die che sul submount, distorcendo così la lega rispetto all’eutettico ideale. I dettagli del diagramma di fase oro-stagno (come mostrato di seguito) illustrano i principali effetti sul liquidus (e forse anche sul solidus) della lega al variare del contenuto d’oro. All’aumentare del liquidus, aumenta anche la tendenza della lega a “intrappolare” le cavità; ciò significa che, anziché potersi restringere man mano che la loro pressione interna diminuisce e raggiungere la loro dimensione minima naturale mentre la lega si solidifica al punto eutettico, le cavità rimangono intrappolate all’interno della lega in fase di solidificazione con dimensioni maggiori.
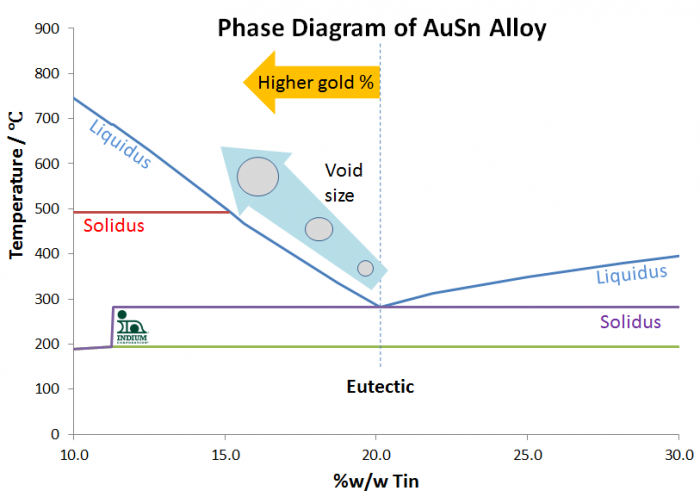
Il modo più ovvio per mantenere il rapporto in peso tra stagno (Sn) e oro (Au) a 1:4 consiste nel ridurre al minimo la quantità di oro presente sulle metallizzazioni oppure nel regolare il contenuto di stagno della lega di saldatura utilizzata, in modo da ottenere l’eutettico nel giunto di saldatura finale.
Un modo per considerare questo aspetto è il rapporto tra l'oro totale presente nelle metallizzazioni e lo spessore della lega di saldatura. Se la lega di saldatura è una preforma con un rapporto di area di 1:1 rispetto alle superfici da unire, allora corrisponde allo spessore della preforma (vedi sotto). Questo è il "rapporto dello strato d'oro".
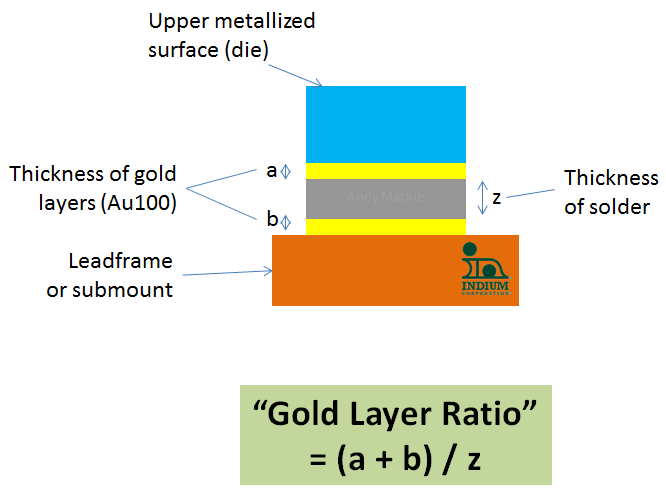
Adottando questo approccio, il Gold Layer Ratio può essere utilizzato come riferimento per individuare la migliore lega oro-stagno “off-eutettica” al fine di ridurre al minimo la formazione di vuoti nei giunti di saldatura eutettici oro-stagno, utilizzando le densità della lega e del metallo come base per la creazione di un modello semplice per la formazione dei giunti di saldatura, come illustrato di seguito.
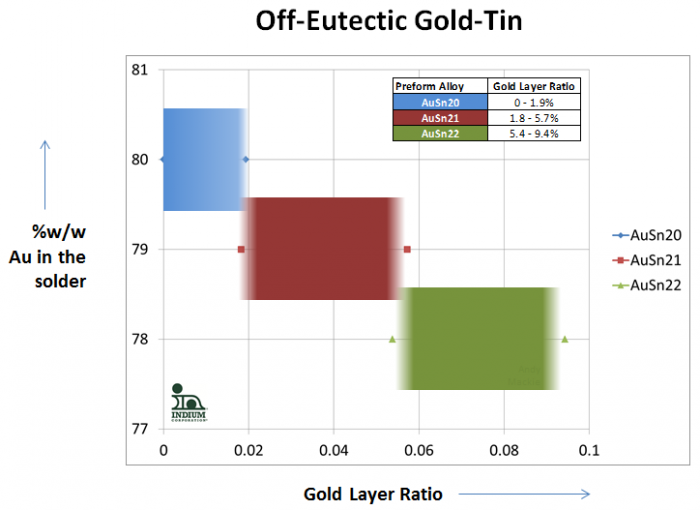
Ad esempio, se si ha uno strato d’oro dello spessore di 0,2 micron (200 nm) su una base di nichel/tungsteno come metallizzazione del die, e uno strato d’oro dello spessore di 0,4 mm (400 nm) su nichel come metallizzazione del substrato, con una preforma in oro/stagno dello spessore di 15 micron, il rapporto dell’oro è pari a 0,04. Ciò suggerirebbe che una preforma realizzata con la composizione Au79Sn21, al di fuori della fase eutettica, rappresenterebbe la scelta migliore per ridurre al minimo la formazione di vuoti.
Queste leghe, solitamente disponibili con incrementi dell'1,0% (AuSn21, AuSn22), sono disponibili sotto forma di preforme, fili, sfere e pasta saldante e, ovviamente, hanno un costo leggermente inferiore rispetto alle leghe AuSn20 standard a causa del ridotto contenuto di oro.
Fateci sapere come possiamo aiutarvi a soddisfare le vostre esigenze in materia di saldatura!
Salute!
Andy


