
금-주석 공융 솔더(AuSn20, 중량비 기준 금 80%, 주석 20%)는 높은 신뢰성과 높은 용융점을 요구하는 다양한 용도에 사용됩니다. 여기에는 다이 부착은 물론, 밀폐형 세라믹 패키지의 리드 부착까지 포함됩니다. LED 또는 RF GaN 소자의 다이 부착용 솔더 합금으로 사용될 경우, 공극 발생이 중요한 문제가 됩니다. 이러한 응용 분야의 다이는 매우 높은 전류(다이 면적이 작아 전류 밀도가 매우 높음)를 통과시킬 수 있어야 하지만, 소자의 수명과 효율을 극대화하기 위해서는 가능한 한 낮은 온도로 유지되어야 합니다. 이는 다이 표면의 열 에너지를 효율적으로 제거(Tj 최소화)할 수 있을 때만 가능하며, 즉 다이와 리드프레임(또는 서브마운트) 간의 열전달을 극대화해야 함을 의미합니다. 이를 달성하기 위한 세 가지 잘 알려진 방법이 있습니다:
- 다이 부착 재료의 열전도율( K)을 높인다
- 다이와 리드프레임 사이의 본드라인 두께(BLT)를 줄이십시오.
- 배뇨 횟수를 최소화하십시오
2와 3 사이에는 종종 상충 관계가 존재한다는 점에 유의해야 합니다. 즉, BLT를 최소화하면 기공이 증가할 수 있으므로, 실용적인 측면에서 최소 약 10미크론(0.4밀)이 가장 일반적으로 사용됩니다. BLT가 작아지면, 종종 간과되곤 하지만, 다이와 서브마운트 양쪽의 금 도금된 납땜 표면의 기여도가 무시할 수 없을 정도로 커져 합금이 이상적인 공융점에서 벗어나게 되는 효과도 있습니다. 아래에 표시된 금-주석 상도표의 세부 사항은 금 함량이 변화함에 따라 합금의 액상선(그리고 경우에 따라 고상선까지)에 미치는 주요 영향을 보여줍니다. 용융점이 높아질수록 합금이 공극을 “동결 고정”시키는 경향도 커집니다. 즉, 솔더가 공융점에서 응고될 때 내부 압력이 감소함에 따라 공극이 수축하여 자연적인 최소 크기에 도달하는 대신, 더 큰 크기로 응고 중인 합금 내에 갇히게 됩니다.
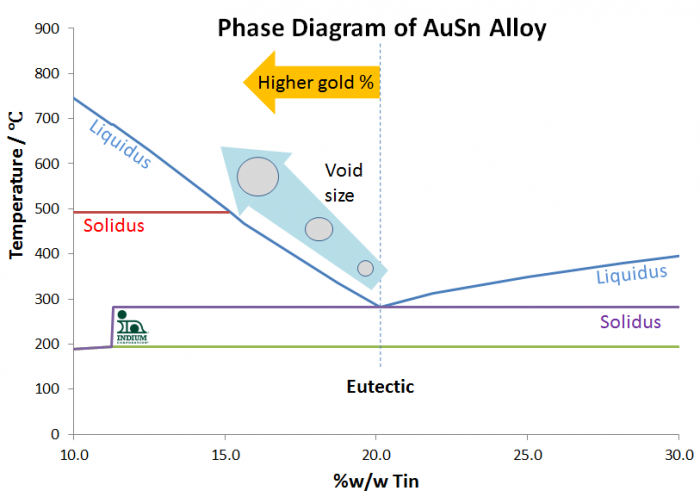
주석(Sn)과 금(Au)의 중량 비율을 1:4로 유지하는 가장 확실한 방법은, 금속 도금층에 포함된 금의 양을 최소화하거나, 사용되는 솔더의 주석 함량을 조정하여 최종 솔더 접합부에서 공융 상태가 이루어지도록 하는 것입니다.
이를 이해하는 한 가지 방법은 도금층에 포함된 전체 금의 양과 솔더의 두께를 비교하는 것입니다. 솔더가 접합할 표면과 면적 비율이 1:1인 프리폼인 경우, 이는 프리폼의 두께와 같습니다(아래 참조). 이를 “금층 비율”이라고 합니다.
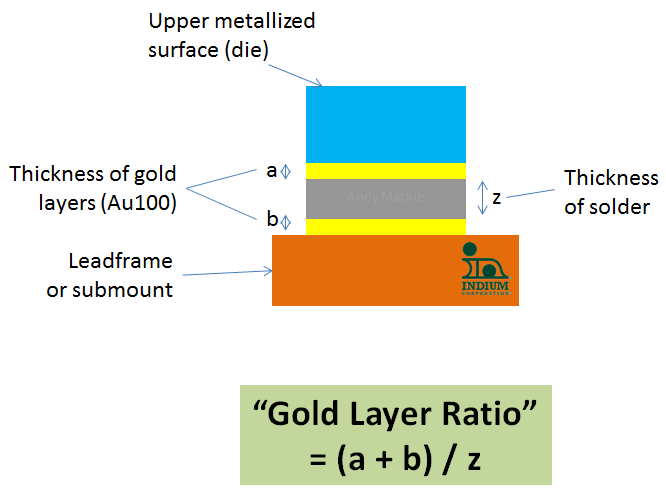
이러한 접근 방식을 활용하면, 아래와 같이 합금 및 금속의 밀도를 기준으로 솔더 접합부 형성에 대한 간단한 모델을 구축함으로써, ‘비유텍틱’ 금-주석 합금 중 금-주석 유텍틱 솔더 접합부의 기공을 최소화하는 데 가장 적합한 합금을 선정하는 데 ‘금층 비율’을 지침으로 활용할 수 있습니다.
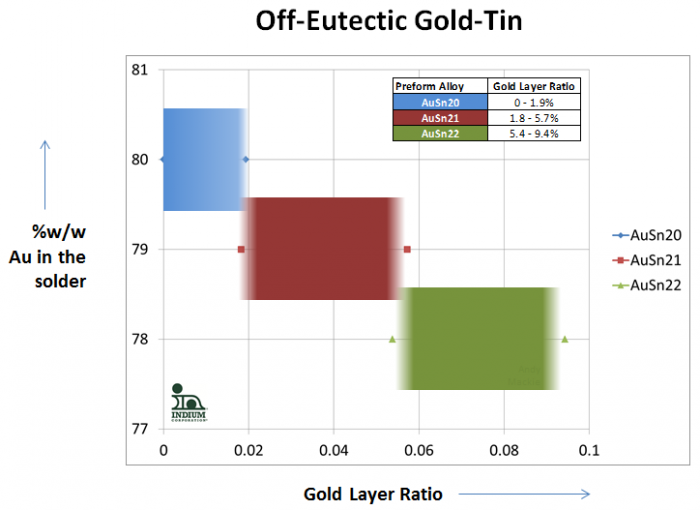
예를 들어, 다이 메탈라이제이션으로 니켈/텅스텐 위에 두께 0.2미크론(200nm)의 금 층이 있고, 기판 메탈라이제이션으로 니켈 위에 두께 0.4mm(400nm)의 금 층이 있으며, 두께 15미크론의 금/주석 프리폼을 사용하는 경우, 금 비율은 0.04가 됩니다. 이는 공융점 외 영역인 Au79Sn21 조성으로 제조된 프리폼이 공극을 최소화하는 데 가장 적합한 선택일 것임을 시사합니다.
일반적으로 1.0% 단위로 함량이 달라지는(AuSn21, AuSn22) 이러한 합금들은 프리폼, 와이어, 구형, 솔더 페이스트 형태로 공급되며, 금 함량이 적기 때문에 당연히 표준 AuSn20 합금보다 가격이 약간 저렴합니다.
납땜 관련 요구 사항을 충족하는 데 저희가 어떻게 도와드릴 수 있는지 알려주세요!
건배!
Andy


