
金(Au) 锡共晶焊料(AuSn20,即按重量计含80%金、20%锡)被广泛应用于各类应用 ,这些应用需要具有高可靠性 、高熔点的焊点。这包括芯片-attach,甚至用于气密陶瓷封装的盖片焊接。 当作为芯片粘接焊料合金 用于LED 或RF GaN器件时,空洞率 便成为关键问题。芯片 在这些应用 中必须能够通过 非常大的电流(由于芯片 面积较小,电流密度极高),但为了最大限度地延长器件寿命并提高效率,必须将其温度控制在尽可能低的水平。 只有当芯片 表面的热能能够被高效带走(将Tj降至最低)时,这才可行,这意味着芯片 与引线框架(或基板)之间的热传导必须最大化。实现这一目标有三种众所周知的方法:
- 增加 热导率 芯片-attach材料的(K)值
- 减少芯片 与引线框架之间的焊接层厚度(BLT) (BLT)
- 最小化空洞率
请注意,第2点和第3点之间往往存在权衡关系:即最小化BLT可能会增加空洞率 ,因此从实际应用角度出发,通常采用约10微米 (0.4 mil)的最小值。 较小的BLT还有一个常被忽视的影响,即会使芯片 和submount上金(Au) 金属化焊接表面的贡献变得不容忽视,从而使合金 偏离理想的共晶点。金(Au)-锡相图(如下所示)的细节说明了随着金(Au) 含量的变化,合金 对液相线 (甚至可能对固相线 )的主要影响。 随着液相线 的增加,合金 “冻结”空隙的倾向也随之增加;也就是说,当焊料在共晶点凝固时,空隙无法随着内部压力的降低而收缩并达到其自然最小尺寸,而是以较大的尺寸被困在凝固的合金中。
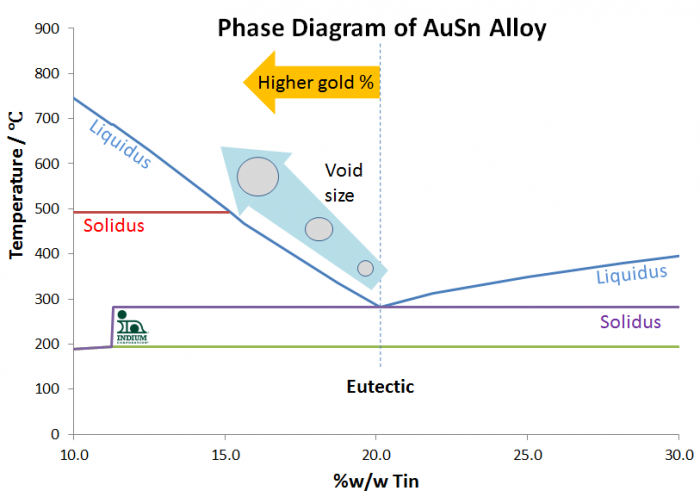
要将锡(Sn)与金(金(Au) ,Au)的质量比维持在1:4,最直接的方法是:要么尽量减少金属化层上的金(Au) 含量,要么调整所用焊料的锡含量,从而使最终的焊点达到共晶状态。
对此的一种思考方式是,将金属层中所有金(Au) 的面积与焊料的厚度进行比较。如果焊料是预成型件,且其面积与待连接表面的面积比为1:1,那么该值即为预成型件的厚度(见下文)。这就是“金(Au) 层比”。
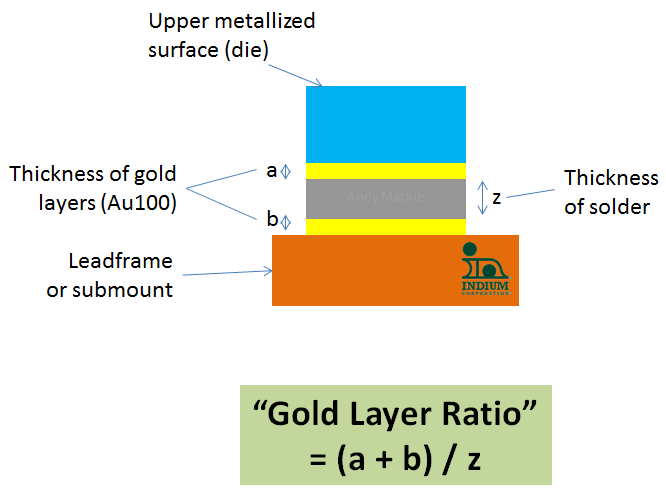
采用这种方法,可利用金(Au) 的层比来指导您选择最佳的“非共晶 ”金(Au)-tin合金 ,以最大限度地减少空洞率 在金(Au)-tin共晶焊点 中的含量,同时利用合金 和金属密度作为参考,构建一个简单的焊点形成模型,如下所示。
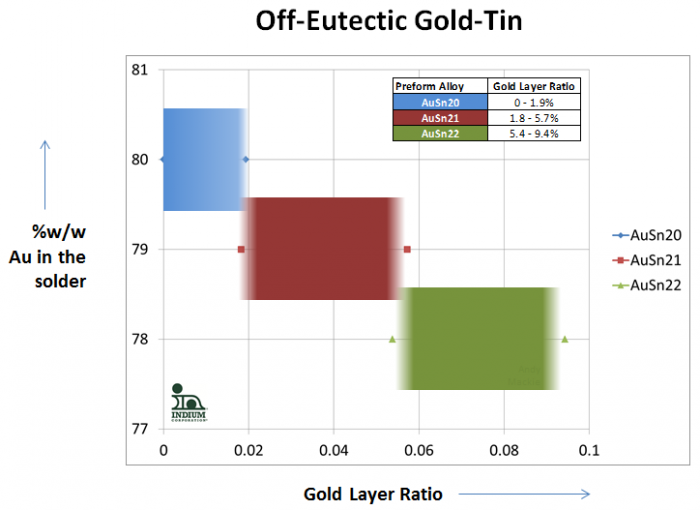
例如,如果将厚度为0.2微米(200纳米)的金(Au) 层作为芯片 金属层,涂覆在镍/钨基底上,并将厚度为0.4毫米(400纳米)的金(Au) 层作为基板金属层,涂覆在镍基底上,同时使用厚度为15微米的金(Au)/tin预成型件,则金(Au) 的比率为0.04。 这表明,采用Au79Sn21非共晶 制备的预成型件是最佳选择,可最大限度地降低空洞率 。
这些合金通常以1.0%为增量(如AuSn21、AuSn22),提供预成型件、线材、锡球 等形式,并且由于金(Au) 含量降低,其成本自然略低于标准的AuSn20合金。
请告诉我们,我们能如何帮助您满足您的焊接需求!
干杯
安迪


