
金錫共晶焊料(AuSn20,即按重量計含 80% 金、20% 錫)廣泛應用於各種需要高可靠性、高熔點焊點的場合。這包括晶片黏著,甚至用於氣密陶瓷封裝的蓋板黏著。當用作 LED 或 RF GaN 元件的晶片黏著焊料合金時,氣孔問題便成為關鍵課題。 在這些應用中,晶片必須能夠承受極高的電流(由於晶片面積較小,因此電流密度極高),但為了實現最長的元件壽命和最高效率,必須將其溫度維持在盡可能低的水平。這僅在能有效散除晶片表面的熱能(將 Tj 降至最低)時才可行,這意味著晶片與引線框架(或基板)之間的熱傳導效率必須最大化。 目前有三種廣為人知的方法可達成此目標:
- 提高晶片黏著材料的熱導率 ( K)
- 減少晶片與引線框架之間的鍵合線厚度(BLT)
- 盡量減少排尿次數
請注意,第 2 點與第 3 點之間往往存在權衡關係,因為將 BLT 降至最低可能會增加氣孔率;因此,從實務角度來看,最常採用的最小值約為 10 微米(0.4 mil)。 較小的 BLT 還有一項常被忽視的影響:它會使晶片和基板兩側鍍金焊接表面的貢獻變得不容忽視,從而使合金偏離理想的共晶點。金-錫相圖(如下所示)的細節說明了隨著金含量變化,對合金液相線(甚至可能包括固相線)的主要影響。 隨著液相線升高,合金「封存」氣孔的傾向也隨之增加;也就是說,當焊料在共晶點凝固時,氣孔無法隨著內部壓力降低而收縮並達到其自然最小尺寸,反而會以較大的尺寸被困在凝固中的合金內。
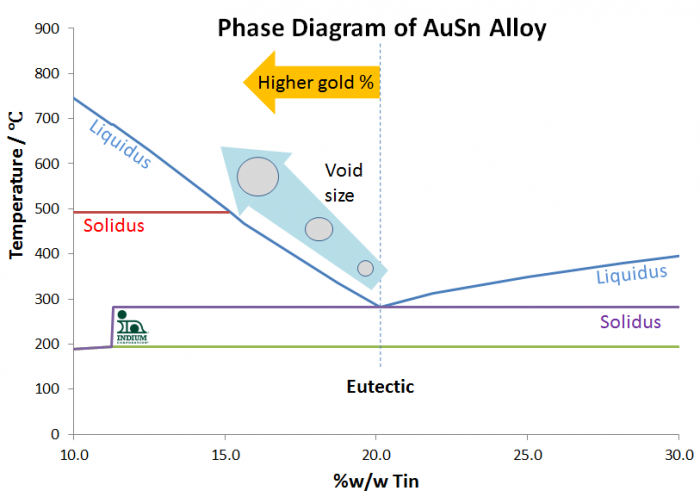
要將錫(Sn)與金(Au)的重量比維持在 1:4,最顯而易見的方法是:要麼盡量減少金屬層上的金含量,要麼調整所用焊料的錫含量,以確保最終的焊點達到共晶狀態。
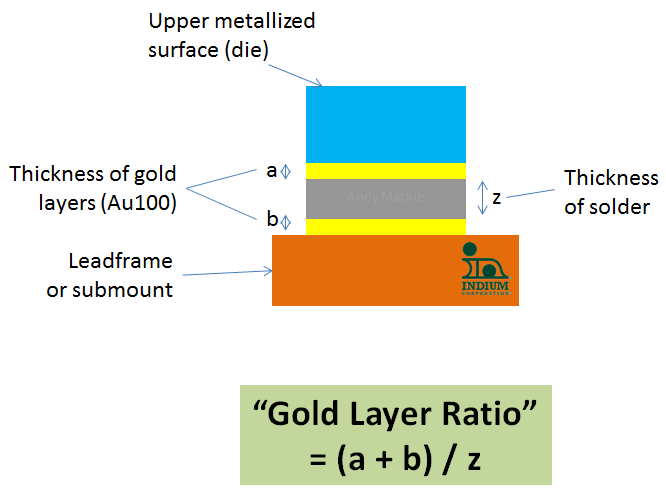
一種思考此問題的方式,是將金屬化層中所有黃金的總量,與焊料的厚度進行比較。若焊料為預成型件,且其面積與待接合表面呈 1:1 比例,則該比例即為預成型件的厚度(參見下文)。此即所謂的「金層比率」。
採用此方法,可利用「金層比率」作為指引,選定最適合的「非共晶」金錫合金,以將金錫共晶焊點中的氣孔形成降至最低;具體做法是利用合金與金屬的密度作為依據,建立一個簡單的焊點形成模型,如下所示。
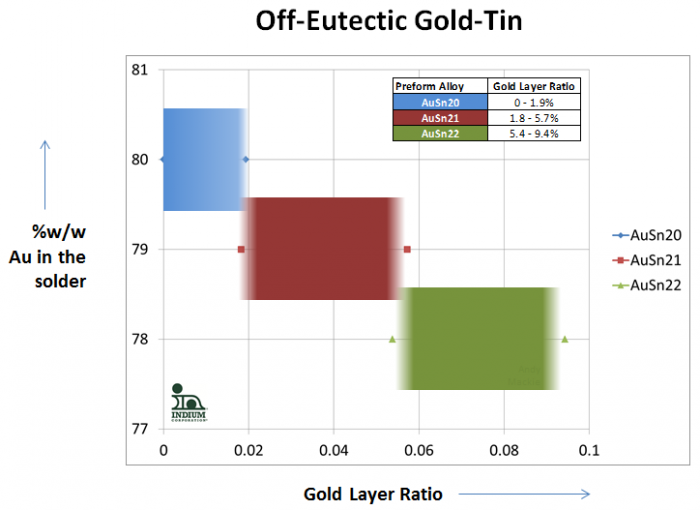
舉例來說,若在鎳/鎢層上方有一層厚度為 0.2 微米(200 奈米)的金層作為晶片金屬化層,而在鎳層上方有一層厚度為 0.4 毫米(400 奈米)的金層作為基板金屬化層,並搭配厚度為 15 微米的金/錫預成型件,則金的比例為 0.04。 這表明,採用 Au79Sn21 非共晶配比製成的預成型件,將是最大限度減少氣孔的最佳選擇。
這些合金通常以 1.0% 為增量(如 AuSn21、AuSn22),提供預成型件、線材、球體及焊錫膏等形式;由於黃金含量較低,其成本自然比標準的 AuSn20 合金略低。
請告訴我們,我們能如何協助您滿足您的焊接需求!
乾杯
安迪


