
La soudure eutectique or-étain (AuSn20, soit 80 % d’or et 20 % d’étain en poids) est utilisée dans diverses applications nécessitant un joint de soudure hautement fiable et à point de fusion élevé. Cela inclut la fixation de puces et même la fixation de couvercles pour les boîtiers céramiques hermétiques. Lorsqu’elle est utilisée comme alliage de soudure pour la fixation de puces de LED ou de dispositifs GaN RF, la formation de vides devient un problème critique. Dans ces applications, les puces doivent être capables de supporter des courants très élevés (à des densités de courant très élevées, en raison de leur faible surface), mais pour garantir une durée de vie et un rendement maximaux, elles doivent être maintenues à une température aussi basse que possible. Cela n’est possible que si l’énergie thermique à la surface de la puce peut être évacuée efficacement (en minimisant la température Tj), ce qui implique que le transfert thermique entre la puce et la grille de connexion (ou le support) doit être maximisé. Il existe trois méthodes bien connues pour y parvenir :
- Augmenter la conductivité thermique ( K) du matériau de fixation de la puce
- Réduire l'épaisseur de la ligne de liaison (BLT) entre la puce et la grille de connexion
- Réduire au minimum la miction
Il convient de noter qu’il existe souvent un compromis entre les points 2 et 3, dans la mesure où la réduction de la BLT peut accroître la formation de vides ; c’est pourquoi, d’un point de vue pratique, on utilise le plus souvent une valeur minimale d’environ 10 microns (0,4 mil). Une épaisseur de couche de soudure (BLT) plus faible a également pour effet, souvent négligé, de rendre non négligeable la contribution des surfaces de soudure métallisées à l’or, tant sur la puce que sur le support, ce qui éloigne l’alliage de l’eutectique idéal. Les détails du diagramme de phases or-étain (illustré ci-dessous) montrent les principaux effets sur le liquidus (et éventuellement même le solidus) de l’alliage lorsque la teneur en or varie. À mesure que la ligne de liquidus s’élève, la tendance de l’alliage à « emprisonner » des vides augmente ; c’est-à-dire qu’au lieu que les vides puissent se rétrécir à mesure que leur pression interne diminue et atteindre leur taille minimale naturelle lorsque la soudure se solidifie au point eutectique, ils sont piégés au sein de l’alliage en cours de solidification à une taille plus importante.
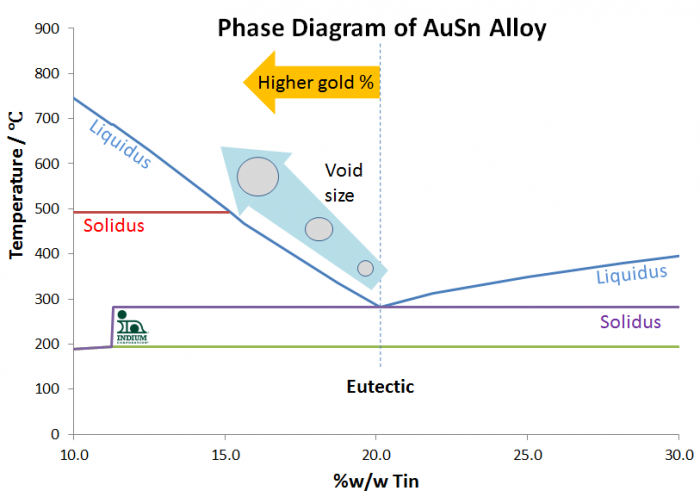
La manière la plus évidente de maintenir le rapport pondéral entre l'étain (Sn) et l'or (Au) à 1:4 consiste soit à réduire au minimum la quantité d'or présente sur les métallisations, soit à ajuster la teneur en étain de la soudure utilisée, de manière à obtenir un mélange eutectique dans le joint de soudure final.
Une façon d'aborder cette question consiste à considérer le rapport entre la quantité totale d'or présente dans les métallisations et l'épaisseur de la soudure. Si la soudure se présente sous la forme d'une préforme dont le rapport de surface est de 1:1 par rapport aux surfaces à assembler, alors il s'agit de l'épaisseur de cette préforme (voir ci-dessous). C'est ce qu'on appelle le « rapport de couche d'or ».
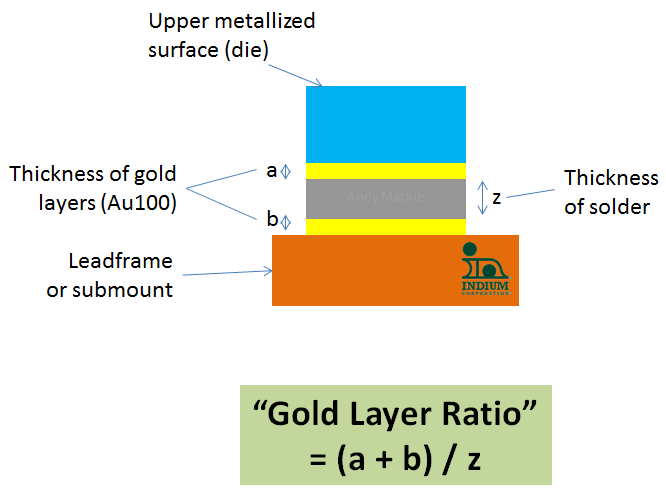
Grâce à cette approche, le rapport de couche d'or peut vous aider à choisir le meilleur alliage or-étain « non eutectique » afin de minimiser la formation de vides dans les joints de soudure eutectiques or-étain, en utilisant les densités de l'alliage et du métal comme référence pour élaborer un modèle simple de formation des joints de soudure, comme illustré ci-dessous.
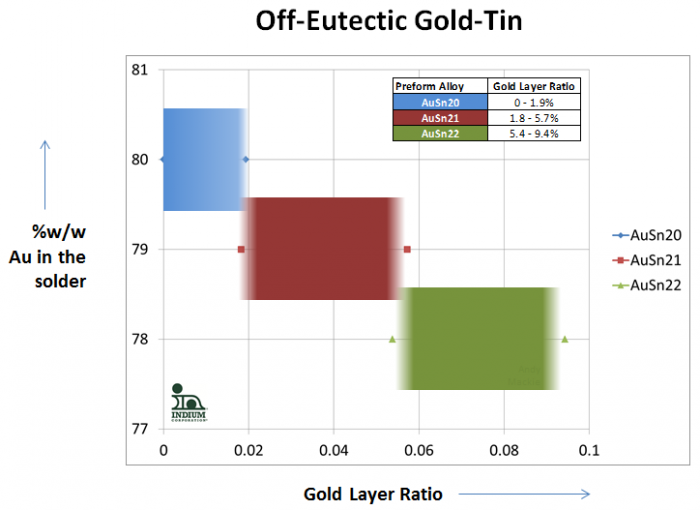
Par exemple, si vous disposez d’une couche d’or de 0,2 micron (200 nm) d’épaisseur sur du nickel/tungstène pour la métallisation de la puce, et d’une couche d’or de 0,4 mm (400 nm) sur du nickel pour la métallisation du substrat, avec une préforme or/étain de 15 microns d’épaisseur, le rapport d’or est de 0,04. Cela suggère qu'une préforme réalisée selon la composition au-eutectique Au79Sn21 serait le meilleur choix pour minimiser la formation de vides.
Ces alliages, dont la composition varie généralement par paliers de 1,0 % (AuSn21, AuSn22), sont disponibles sous forme de préformes, de fils, de billes et de pâte à souder ; leur coût est bien sûr légèrement inférieur à celui des alliages AuSn20 standard en raison de leur teneur réduite en or.
N'hésitez pas à nous faire savoir comment nous pouvons vous aider à répondre à vos besoins en matière de soudure !
Santé !
Andy


