
金・スズ共晶はんだ(AuSn20、重量比で金80%、スズ20%)は、高い信頼性と高融点はんだ接合が求められるさまざまな用途で使用されています。これには、ダイアタッチや、気密封止されたセラミックパッケージのリードアタッチも含まれます。LEDやRF GaNデバイス用のダイアタッチはんだ合金として使用する場合、ボイドの発生が重大な問題となります。 これらの用途におけるダイは、非常に大きな電流(ダイ面積が小さいため、非常に高い電流密度)を流す能力が求められますが、デバイスの寿命と効率を最大化するためには、ダイの温度を可能な限り低く保つ必要があります。これは、ダイ表面の熱エネルギーを効率的に除去し(Tjを最小化)、ダイとリードフレーム(またはサブマウント)間の熱伝達を最大化することによってのみ実現可能です。 これを実現するには、3つのよく知られた方法があります:
- ダイ接着材の熱伝導率( K)を高める
- ダイとリードフレーム間のボンディングライン厚さ(BLT)を薄くする
- 排尿回数を最小限に抑える
なお、2と3の間にはしばしばトレードオフが存在することに留意すべきである。すなわち、BLTを最小化するとボイドの発生が増加する可能性があるため、実用上は、通常、約10ミクロン(0.4ミル)以上が最も一般的に用いられている。 BLT を小さくすると、しばしば見過ごされがちな効果として、ダイとサブマウントの両方の金メッキされたはんだ付け面の寄与が無視できないものとなり、合金が理想的な共晶から逸脱してしまうことがあります。金-スズ相図(下図参照)の詳細は、金含有量の変化に伴う合金の液相線(場合によっては固相線も)への主な影響を示しています。 液相線が上昇するにつれて、合金が空隙を「凍結」させる傾向も高まります。つまり、共晶点ではんだが凝固する際、空隙は内部圧力の低下に伴い収縮して本来の最小サイズに達するのではなく、より大きなサイズのまま凝固中の合金内に閉じ込められてしまうのです。
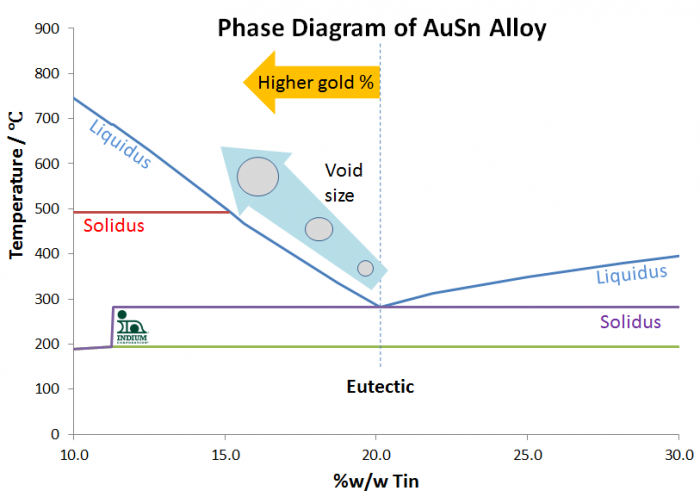
スズ(Sn)と金(Au)の重量比を1:4に維持する最も明らかな方法は、メタライゼーション上の金の量を最小限に抑えるか、あるいは使用するはんだのスズ含有量を調整して、最終的なはんだ接合部で共晶が得られるようにすることです。
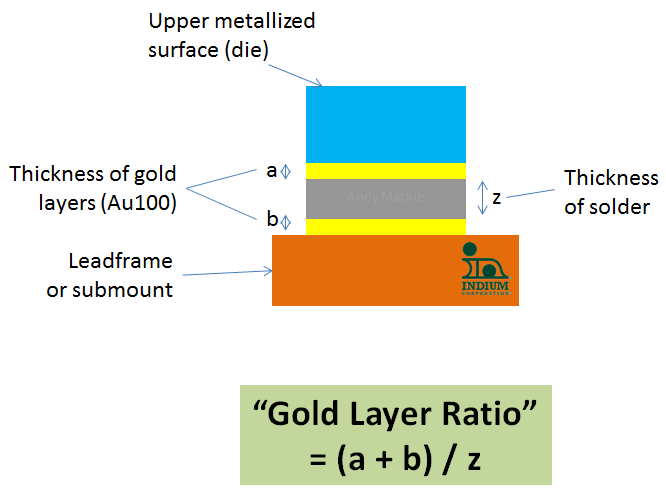
これを考える一つの方法は、メタライゼーションに含まれる金全体の量と、はんだの厚さとの比率です。はんだが、接合する表面との面積比が1:1のプリフォームである場合、その厚さがプリフォームの厚さとなります(以下を参照)。これが「金層比率」です。
このアプローチを用いることで、金・スズ共晶はんだ接合部における空隙を最小限に抑える最適な「共晶外」金・スズ合金を特定するための指針として、「金層比率」を活用することができます。具体的には、合金および金属の密度を基に、以下に示すようなはんだ接合部の形成に関する単純なモデルを構築します。
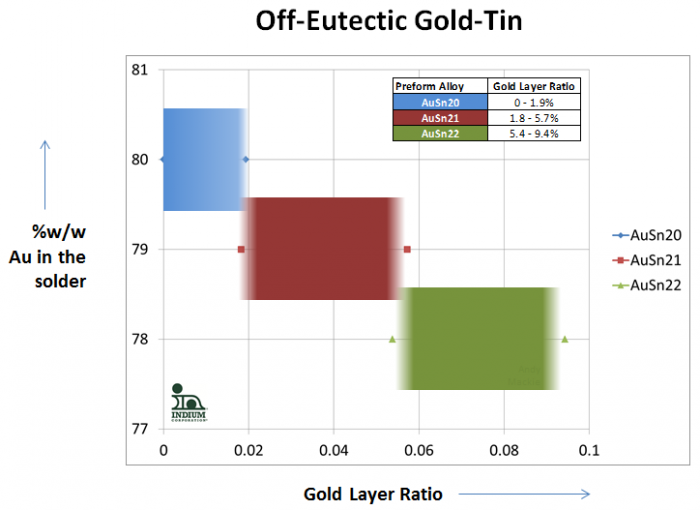
例えば、ダイメタライゼーションとしてニッケル/タングステンの上に厚さ0.2ミクロン(200nm)の金層があり、基板メタライゼーションとしてニッケルの上に厚さ0.4mm(400nm)の金層があり、さらに厚さ15ミクロンの金/スズプリフォームがある場合、金の比率は0.04となります。 このことから、ボイドを最小限に抑えるには、Au79Sn21の非共晶組成で製造されたプリフォームが最適な選択肢であると考えられます。
これらの合金は、通常1.0%刻み(AuSn21、AuSn22)で提供されており、プリフォーム、ワイヤ、球体、はんだペーストの形態で入手可能です。もちろん、金含有量が減少しているため、標準的なAuSn20合金よりも若干安価です。
はんだ付けに関するご要望がございましたら、ぜひお知らせください!
乾杯
アンディ


