
Introduction
Bon nombre de mes articles ont porté sur les différents types de flux pour le soudage à la vague: leurs capacités et leurs limites. Cette série suivra la même approche, à la différence près qu'elle portera sur les préchauffeurs . Mais commençons par une brève introduction.
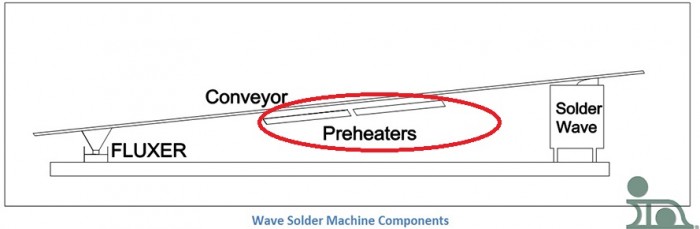
Le préchauffage consiste à appliquer de la chaleur à un circuit imprimé après le dépôt du flux et immédiatement avant soudage. Le soudage à la vague peut être effectué sans préchauffage, mais la vitesse de soudage sera alors réduite. Le vieil adage selon lequel « le temps, c’est de l’argent » souligne la nécessité du préchauffage. Dans *The Handbook of Machine Soldering SMT and TH*, Woodgate mentionne : « Au cours de certains travaux expérimentaux sur le préchauffage, un circuit imprimé a été soudé à une vitesse de 12 pieds par minute avec un préchauffage normal. Sans préchauffage, il n’était pas possible de le souder à une vitesse supérieure à 2,5 pieds par minute. » Ce n’est pas parce qu’un joint peut être réalisé sans ce processus qu’il faut nécessairement s’en passer.
Les raisons invoquées pour justifier le préchauffage sont presque toujours les suivantes :
- Pour « activer » le flux en le chauffant
- Pour éviter la formation de boules de soudure, en faisant sécher le solvant du flux qui, sinon, projetterait des éclaboussures s'il entrait simplement en contact avec la vague de soudure
- Afin de réduire le choc thermique subi par le circuit imprimé sous l'effet de la vague de soudure, et ainsi de limiter le gauchissement et les autres défauts liés à une augmentation brusque de la température
La principale raison d'utiliser le préchauffage est de « chauffer le circuit imprimé, les composants, les bornes et les autres parties du joint afin que le chauffage final et le soudage puissent se dérouler plus rapidement ». En réduisant au minimum l'exposition à la soudure en fusion, on peut également limiter les dommages causés aux composants.
Types de préchauffeurs
J'ai mentionné, dans la partie précédente, que le préchauffage est nécessaire pour réduire le coût du soudage à la vague. Dans le but de réduire le coût du processus de soudage à la vague, de nombreux types de préchauffeurs ont été mis au point, chacun présentant des avantages et des inconvénients. Les types de préchauffeurs les plus couramment utilisés sont les suivants :
- La plaque chauffante électrique ou le plateau chauffant
- Tubulaire électrique (Cal Rod)
- Air chaud
- Plaque de quarts
- Barre de quarts
- Céramique
- Infrarouge
- Rayonnement solaire oculaire concentré
- *Remarque* Une seule personne est capable de faire cela, et c'est extrêmement rare. Il est également « plus rapide qu'une balle ! Plus puissant qu'une locomotive ! Capable de franchir de grands immeubles d'un seul bond ! » Je parle bien sûr de l'homme d'acier, Superman. L'un de ses pouvoirs est la vision thermique. Ce serait une méthode idéale pour préchauffer les planches, car elle ne nécessite que la présence de l'homme d'acier.
Tous ces sujets seront abordés au cours des prochaines semaines (à l'exception du kryptonien).
Voici les questions qu'un opérateur doit se poser lorsqu'il cherche à choisir le préchauffeur adapté à son procédé :
- Vous vous inquiétez du coût de l'électricité et de l'efficacité énergétique ?
- Avez-vous besoin de chauffer ou de refroidir très rapidement ? Si c'est le cas, une petite masse thermique serait idéale.
- Comment sera-t-il nettoyé ? Une fonction d'autonettoyage est-elle un atout ?
- Combien de temps comptez-vous utiliser le même préchauffeur ? Vous ne voulez pas que son rendement thermique diminue avec le temps.
Malheureusement, il n'existe pas de préchauffeur qui réponde à toutes les questions ci-dessus n'existe pas. Nous attendons tous avec impatience qu'il en soit inventé un. La plupart des préchauffeurs mentionnés ne posséderont qu'une ou deux des caractéristiques énumérées. Je vous présenterai les caractéristiques de chacun de ces préchauffeurs au cours des prochaines semaines.
Plaque chauffante ou plateau chauffant
La section précédente a présenté tous les différents types de préchauffeurs. Le préchauffeur à plaque chauffante sera le premier type dont je vais parler.
Si vous recherchez une solution économique pour le préchauffage, la plaque chauffante ou le préchauffage par plaque est la solution qu'il vous faut. Le préchauffeur se compose d'une plaque en fer sur laquelle sont fixées, par des vis, des résistances chauffantes, protégées par un capot métallique. Vous trouverez ci-dessous un schéma.

Les éléments chauffants en bande sont généralement disposés parallèlement au sens de déplacement de la carte sur le convoyeur. Dans ce cas précis, la carte se déplacerait perpendiculairement à l'écran. L'avantage de cette configuration est qu'il est possible d'activer ou de désactiver certains éléments chauffants en fonction de la largeur et de la taille de la carte à souder. Cela permet d'économiser de l'énergie lorsque cela est nécessaire, et de chauffer plus efficacement dans d'autres cas. La plaque d'acier doit être suffisamment épaisse pour assurer un chauffage homogène. Les économies d'énergie sont donc, au mieux, marginales.
Avantages
- Pratiquement autonettoyant: tout dépôt de résidus sera éliminé par la chaleur et n'affectera pas les performances de chauffage
- Insensible aux changements environnementaux mineurs (tels que l'ouverture des portes de la machine)
- Masse thermique élevée
- À bas prix
Inconvénients
- Utilisation inefficace de l'énergie électrique
- Il faut beaucoup de temps pour atteindre une température stable
Ce type de préchauffeur est idéal si les paramètres de soudure ne varient pas beaucoup au cours de la production. Attendre que les cartes atteignent l’équilibre thermique peut poser problème dans le processus d’assemblage, car lorsque la machine est à l’arrêt, la ligne s’arrête également. Une solution pour pallier ce problème consiste à adapter la vitesse du convoyeur aux différentes tailles de cartes. Cela implique toutefois un compromis entre la cadence de production et la température de préchauffage. Ce compromis s'avère toutefois préférable à l'attente nécessaire pour que les préchauffeurs modifient leur température, sauf si les assemblages sont très denses ou si les assembleurs utilisent des cartes multicouches.
Calrod® : Soudage à la vague
La dernière section traitait des avantages et des inconvénients de l'utilisation d'un préchauffeur à plaque ou à plaque chauffante dans le soudage à la vague. Il existe de nombreux types de préchauffage. Le préchauffageCalrod® offre un temps de réponse bien plus rapide que ses homologues à plaque ou à plateau. La structure physique d’un Calrod se compose d’éléments tubulaires fonctionnant à des températures proches de la chaleur rouge, ce qui signifie que les éléments peuvent devenir incandescents lorsqu’ils sont utilisés dans certaines conditions. Il s’agit de la même technologie que celle utilisée sur les cuisinières électriques. Ces éléments servent à chauffer indirectement le circuit imprimé à l’aide d’un réflecteur généralement intégré au châssis auquel les éléments sont boulonnés. Vous trouverez ci-dessous un schéma illustrant ces éléments. Les avantages liés à l’utilisation d’un préchauffeur Calrod sont les suivants :
- Ils sont très durables et ne se cassent pas lors du déplacement ou de l'ajustement de l'équipement dans lequel ils sont installés.
- Ils peuvent durer longtemps.
- Ils chauffent rapidement et peuvent être régulés sans machines coûteuses ou complexes.
- Ils sont conçus pour être utilisés dans un grand nombre d'applications.
L'efficacité de ce type de préchauffeur dépend de sa propreté ; en d'autres termes, les tiges et le réflecteur doivent être maintenus propres pour fonctionner correctement. Si du flux coule sur les éléments ou le réflecteur, il risque de carboniser, ce qui pourrait entraîner un chauffage insuffisant et, par conséquent, un soudage de mauvaise qualité. Selon The Handbook of Machine Soldering SMT and TH de Ralph Woodgate, il existe une « pratique courante consistant à recouvrir le réflecteur de papier d’aluminium de cuisine. Lorsque celui-ci se décolore, il est remplacé par une nouvelle feuille ». Cela garantit un chauffage homogène de l’ensemble. Si les tiges chauffantes fonctionnent à une température suffisamment élevée, elles peuvent s’auto-nettoyer.
Le préchauffeur à calandre peut fonctionner à une température plus élevée que la plaque chauffante et ne nécessite pas une longue section de préchauffage pour atteindre la même température sur la carte. Lorsque vous utilisez des composants SMT, veillez toujours à respecter les spécifications et les recommandations du fabricant de ces composants.
Paroles en l'air
Il semble logique que ce soit là, très probablement, la première forme de préchauffage qui ait été utilisée pour sécher les flux à base de colophane, très répandus par le passé. L'air chaud éliminait les solvants (principalement l'alcool), mais ne chauffait pas très efficacement le circuit imprimé lui-même. L'efficacité du transfert thermique entre l'air et le circuit était faible lorsque celui-ci était exposé à l'air ambiant, ce qui entraînait un préchauffage insuffisant.
Le résultat est différent si l'on place ce même système dans une enceinte. L'énergie permet alors de chauffer la plaque. Correctement mise en œuvre, cette forme de préchauffage peut produire un chauffage plus homogène que la plupart des systèmes à rayonnement direct utilisés seuls. C'est pourquoi il est courant d'associer le préchauffeur à air chaud à une autre méthode de chauffage.
Plaque de quartz
Nous poursuivons notre analyse des méthodes de refusion de la soudure.
Comme leur nom l'indique, les préchauffeurs à plaques de quartz sont constitués de plaques de quartz épaisses dans lesquelles les éléments chauffants sont intégrés via des poches ou des fentes. Les vitesses de chauffage et de refroidissement sont très rapides par rapport à d'autres préchauffeurs – jusqu'à 93 °C par minute. Comme ces éléments chauffent très rapidement, ils ne nécessitent pas d'étape de nettoyage supplémentaire. Tout flux qui coule sur la plaque sera brûlé. Comme les préchauffeurs à plaque chauffante, les plaques de quartz peuvent être disposées en sections parallèles au convoyeur afin de s'adapter à une grande variété de configurations de cartes.
Les vitesses élevées de chauffage et de refroidissement nécessitent un système de contrôle sophistiqué, ce qui rend cette solution plus coûteuse que les alternatives. Attention : si cette plaque est laissée sans surveillance, elle peut surchauffer et causer des dommages irréparables au préchauffeur. La plaque de quartz est également sensible aux mauvais traitements, tels que la chute d’un circuit imprimé sur sa surface ou une manipulation imprudente. Les assemblages plus complexes (multicouches, à masse thermique élevée) nécessitent un chauffage adéquat, ce qui, dans d’autres systèmes, exigerait un préchauffage très long. Il est peu probable qu’un tel système soit intégré à une machine de soudage à la vague.
Tube en quartz
Dans le prolongement de préchauffeurs à plaque de quartz pour le soudage à la vague, cette section est consacrée au préchauffeur à tube de quartz, très similaire. Si vous vous souvenez bien, l'un des avantages de la plaque de quartz était qu'elle offrait l'un des temps de réponse les plus rapides ; cependant, les tubes de quartz ont des temps de réponseencore plus rapides.
Les éléments chauffants sont placés à l'intérieur des tubes en quartz, aux côtés des thermocouples. Ces tubes peuvent être assez fragiles et, si des objets tombent dessus, ils risquent de se fissurer ou de se casser. L'un des avantages, cependant, est que chaque tube peut être activé ou désactivé individuellement. Cela s'avère utile s'ils sont installés parallèlement au convoyeur, car ils assurent ainsi une chaleur homogène quelle que soit la largeur de la carte. Si le système de convoyage a une largeur fixe, ils peuvent être montés perpendiculairement aux rails et activés ou désactivés individuellement pour fournir le niveau de préchauffage requis. Si votre machine de soudage à la vague dispose d’une option de système automatisé et contrôlé par ordinateur, ou si elle a une largeur fixe, alors ces préchauffeurs polyvalents sont ceux que vous devriez privilégier. Il est courant d’associer les tubes en quartz à de l’air chaud , soit en faisant circuler de l’air chauffé, soit en utilisant l’air ambiant. C’est l’une des options les plus intéressantes pour les techniciens qui ne disposent pas d’espace suffisant pour installer un préchauffeur.
Lampe infrarouge et plaque en céramique
Les préchauffeurs de type « lampe » présentent le temps de réponse le plus rapide parmi tous les préchauffeurs mentionnés précédemment dans d’autres messages. Le filament de la lampe constitue pratiquement la seule masse thermique ; il est si rapide que le temps de réponse se mesure en secondes plutôt qu’en minutes, comme c’est le cas pour les autres modèles. Ce type de préchauffeur peut atteindre des températures de pointe exceptionnellement élevées, à condition de disposer d’un système de contrôle sophistiqué. En l’absence d’un tel système, cela pourrait endommager la carte.
Malheureusement, ces lampes peuvent être assez chères, car elles sont souvent dotées d'une finition dorée-un réflecteur plaqué qui peut nécessiter un refroidissement à l'eau. Ces appareils sont également très fragiles et doivent être maintenus dans un état de propreté irréprochable. Si de la saleté ou du flux venait à se déposer sur les lampes, Il existe un risque élevé de les rayer pendant le nettoyage, ce qui entraînerait des dommages irréversibles.
Les éléments chauffants à plaque en céramique ne sont pas non plus couramment utilisés. Leurs vitesses de chauffage et leur conception sont pratiquement identiques à celles préchauffeurs à plaque de quartz . Le temps de réponse est rapide car les éléments chauffants, ainsi que les thermocouples, sont intégrés à la surface de la plaque. Cela garantit une surface lisse et facile à nettoyer. Ils sont également résistants et peuvent supporter d’éventuels dommages causés par la chute de planches.
Chauffage, longueur d'onde et infrarouge
Comme je l’ai mentionné dans la section précédente, l’objectif du préchauffage, quelle que soit la méthode utilisée, est d’amener la structure métallique du joint à une température spécifiée. L’idéal serait que le stratifié du circuit imprimé et le composant restent à température ambiante ; cependant, cela nécessiterait que le métal absorbe l’énergie thermique tandis que le matériau isolant la réfléchirait. Malheureusement, c'est rarement le cas, car la plupart des joints formés sont constitués de surfaces métalliques brillantes et réfléchissantes. Pour garantir un chauffage adéquat, la chaleur est transférée à partir du corps du composant ou du stratifié de base, plutôt que par chauffage direct des métaux à assembler.
Les préchauffeurs de type lampe présentent généralement le scénario le plus défavorable en raison de leurs émissions à courte longueur d'onde. Leur surface en verre époxy peut brûler, mais le cuivre ou les métaux recouverts de soudure n'ont pas le temps d'atteindre la même température. Toutefois, le réglage des paramètres appropriés permet de remédier à ce problème.
Lorsque la longueur d'onde augmente, la base isolante et le circuit métallique ont plus de temps pour atteindre une température homogène, mais la capacité à concentrer l'énergie et à obtenir un temps de réponse rapide est perdue. La capacité d'une surface à absorber ou à rayonner l'énergie d'une longueur d'onde particulière dépend de facteurs tels que la couleur, la texture et la nature du matériau. L'essentiel est qu'un matériau ne peut pas être jugé de manière adéquate par une mesure visuelle.
Automatisation et contrôle
Comme indiqué précédemment, la température du préchauffeur n’a que peu de rapport avec la température réelle du circuit imprimé. En mettant en place un système à double préchauffeur, dans lequel un capteur de chaleur infrarouge est placé entre les deux préchauffeurs, vous pouvez garantir un chauffage plus homogène de l’ensemble. Le principe consiste à régler le premier préchauffeur à environ 70 % de la chaleur souhaitée. Une fois que la carte a franchi cette phase, sa température est mesurée par le capteur infrarouge. Ce capteur transmet les données à l'ordinateur, qui ajuste la valeur de consigne du deuxième préchauffeur afin de garantir que l'ensemble soit correctement chauffé avant d'entrer en contact avec la vague de soudure. Vous trouverez ci-dessous un schéma illustrant ce principe. Ce système élimine une grande partie des variations de température de l'ensemble, y compris celles dues à des erreurs de l'opérateur lors du processus de soudage à la vague.
Choix du système de préchauffage optimal
À l'exception du système automatisé mentionné dans mon dernier article, les performances réelles des différents types de préchauffeurs ne diffèrent guère. Le choix se fait en fonction de la commodité et de la capacité à fournir une chaleur suffisante pour porter l'assemblage à la température requise tout en utilisant la vitesse maximale du convoyeur. De plus, dans les petites machines, la taille géométrique est un facteur limitant.
Dans l'industrie SMT, de nombreux fabricants de composants imposent des limites au taux de préchauffage. Lorsque vous vérifiez les performances des préchauffeurs, faites fonctionner les assemblages qui ont la plus grande masse thermique, les composants les plus lourds, les dissipateurs de chaleur et les plans de masse ou de tension pour voir s'ils peuvent être amenés à la température souhaitée. En outre, vous devez vous demander si la température devra être ajustée souvent au cours d'une journée de travail. Un préchauffeur à réponse rapide sera plus approprié si vous devez augmenter le débit et l'efficacité. Dans le cas contraire, vous pouvez choisir le préchauffeur le plus simple, qui fera le travail avec le moins de nettoyage et d'entretien possible. N'oubliez pas qu'une réduction de la puissance est inévitable lorsque le préchauffeur vieillit ou lorsque la tension d'alimentation diminue.


