
簡介
我許多貼文都探討了各種不同類型的 波峰焊助焊劑設備:探討其功能與缺點。本系列文章的風格與先前類似,只是這次將 聚焦於預熱器 。但在進入正題之前,先來做個簡短的介紹。
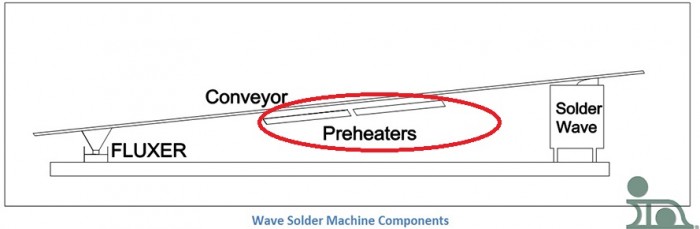
「預熱」的定義是指對印刷電路板(PCB)進行加熱的過程 後 助焊劑塗佈後,並在 進行 之前,對PCB施加熱量的做法。波峰焊接雖可不經預熱進行,但焊接速度會變慢。那句老話「時間就是金錢」,正突顯了預熱的必要性。 在《機械焊接手冊:SMT 與 TH》一書中,伍德蓋特提到: 「在進行預熱相關的實驗時,採用標準預熱程序,電路板的焊接速度可達每分鐘 12 英尺;若不進行預熱,焊接速度則無法超過每分鐘 2.5 英尺。」僅僅因為不經此步驟也能形成焊點,並不代表應該省略此步驟。
關於預熱的理由,幾乎總是如下:
- 透過加熱來「活化」磁通量
- 為防止焊錫球產生,需將助焊劑溶劑乾燥;否則,若僅與焊錫波接觸,溶劑便會飛濺
- 為了減輕焊錫波對印刷電路板造成的熱衝擊,從而減少因溫度驟升而導致的翹曲及其他缺陷
進行預熱的最重要原因,是為了「將電路板、元件、接點以及焊點的其他部分預先加熱,使後續的加熱與焊接過程能夠更迅速地進行」。透過將元件接觸熔融焊錫的時間降至最低,也能將元件受損的風險降至最低。
預熱器的類型
我在前一部分提到,為了降低波峰焊的成本,需要進行預熱。為了降低波峰焊製程的成本,目前已開發出許多不同類型的預熱器,每種都有其優缺點。最常用的預熱器類型包括:
- 電熱式加熱板或加熱盤
- 管狀電熱棒(Cal Rod)
- 空談
- 石英板
- 石英棒
- 陶瓷
- 紅外線
- 聚焦的太陽輻射
- *註* 只有一個人具備這種能力,而且這種情況極為罕見。他更是「比飛馳的子彈還快!比火車頭還強大!能一躍越過高聳的大樓!」我當然指的是鋼鐵之軀——超人。他的超能力之一便是熱視線。這將是預熱電路板的理想方法,因為它只需要鋼鐵之軀在場即可。
以上這些內容都將在未來幾週內進行討論(克利普頓人除外)。
操作人員在為其製程選擇合適的預熱器時,需要自問以下問題:
- 您是否擔心電費和能源效率的問題?
- 您需要非常快速的加熱與冷卻嗎?如果是這樣,一小塊熱質體將是理想選擇。
- 該產品將如何清潔?自潔功能是否具有吸引力?
- 您打算使用同一台預熱器多久?您肯定不希望它的熱輸出隨著使用年限增加而下降。
遺憾的是,目前尚無一款能解決上述所有問題的預熱器 目前並不存在。我們都在焦急地等待這樣的預熱器問世。文中提及的大多數預熱器,通常僅具備上述特徵中的一項或兩項。接下來幾週,我將向各位介紹這些預熱器的各項功能。
加熱板或壓板
上一節已介紹了所有不同類型的預熱器。我將首先探討「熱板」或「壓板」式預熱器。
如果您正在尋找一種低成本的預熱方案,那麼 電熱板 或 壓板 預熱法正是您的最佳選擇。該預熱器由一塊鐵板構成,其底部以螺栓固定有條狀加熱器,並由金屬蓋板加以保護。其示意圖如下所示。

帶狀加熱器通常會平行於輸送帶上電路板的移動方向安裝。在此情況下,電路板將與篩網垂直移動。此設計的優點在於,可根據待焊接電路板的寬度與尺寸,選擇性地開啟或關閉部分加熱器。這在必要時能節省電力,而在其他情況下則能更有效地進行加熱。鋼板必須具備足夠的厚度,才能確保受熱均勻。因此,節電效果至多僅是微乎其微。
優點
- 幾乎具有自潔功能:任何殘留物都會被燒盡,不會影響加熱效能
- 不受輕微環境變化(例如開啟機器門)的影響
- 高熱容量
- 低成本
缺點
- 電力使用效率低下
- 需要相當長的時間才能達到穩定溫度
若在生產過程中焊接參數變化不大,此類預熱器是理想選擇。在組裝過程中,等待電路板達到平衡狀態可能會成為問題,因為當機器停止運作時,整條生產線也會隨之停滯。 解決此問題的方法之一,是根據不同尺寸的電路板調整輸送帶速度。然而,這將導致產能速度與預熱溫度之間必須做出取捨。相較於等待預熱器調整溫度,這種取捨通常是較理想的選擇——除非組件佈局非常緊湊,或是組裝人員正在使用多層電路板。
Calrod®:波峰焊
上一節探討了使用 壓板式或熱板式預熱器 的優缺點。預熱方式種類繁多,相較於平板或壓板式預熱器,Calrod®預熱器的反應時間要快得多。 Calrod 的物理結構由管狀發熱元件組成,其運作溫度接近紅熱溫度,這意味著在特定條件下運作時,這些元件會呈現紅光。這與電爐所採用的技術相同。這些元件透過反射器間接加熱 PCB,該反射器通常安裝在用螺栓固定發熱元件的框架內。發熱元件的示意圖如下所示。 使用 Calrod 預熱器的優點包括 :
- 它們非常耐用,即使在移動或調整安裝它們的設備時,也不會斷裂。
- 它們的使用壽命很長。
- 它們加熱迅速,且無需昂貴或複雜的設備即可進行溫度調節。
- 這些產品是專為適用於眾多應用場景而設計的。
此類預熱器的效率取決於清潔度,這意味著必須保持加熱棒和反射器清潔,才能確保其正常運作。若助焊劑滴落在加熱元件或反射器上,會導致助焊劑炭化,進而造成加熱不足,可能導致焊接效果不佳。根據 《機械焊接、SMT 與 TH 手冊》 一書中所述,有一種「常見做法是將鋁箔鋪在反射板上。當鋁箔變色時,便更換為新的鋁箔。」此舉可確保組件受熱均勻。若加熱棒的運作溫度足夠高,則可具備自潔功能。
Calrod 預熱器可運作於比加熱板更高的溫度,且無需過長的預熱段即可達到相同的電路板溫度。使用 SMT 元件時,請務必遵循元件製造商的規格與建議。
空談
這確實合乎邏輯——這極有可能是最早的預熱形式,當時用來乾燥過去廣為使用的松香基助焊劑。熱風雖能去除溶劑(主要是酒精),卻無法有效加熱印刷電路板本身。由於在開放環境下,空氣與電路板之間的熱傳導效率較低,因此預熱效果不佳。
若將同一套系統置於密閉空間內,結果便會有所不同。熱能便能將板材加熱。若能正確實施,這種預熱方式所能產生的加熱效果,比大多數僅靠直接輻射的系統更為均勻。因此,通常會將熱風預熱器與另一種加熱方式結合使用。
石英板
我們繼續探討回流焊的方法。
顧名思義,石英板預熱器採用厚實的石英板,加熱元件透過凹槽或開口嵌入其中。相較於其他預熱器,其升溫與降溫速率極快——每分鐘最高可達 93°C。由於這些元件能迅速達到高溫,因此無需進行二次清潔步驟。任何滴落至板面上的助焊劑都會被燒盡。例如 熱板預熱器一樣,石英板可分段並排於輸送帶旁,以適應各種電路板設計。
由於加熱與冷卻速率極快,因此需要一套精密的控制系統,這使得其成本高於其他替代方案。請注意——若未妥善看管此石英板,可能會導致過熱,進而對預熱器造成無法修復的損壞。 石英板對不當使用也相當敏感,例如印刷電路板(PWB)掉落在表面上,或因操作不慎所造成的損壞。較複雜的組件(多層、高熱容量)需要充分的加熱,而在其他系統中,這將需要非常長的預熱時間。這種系統不太可能被整合到波峰焊機中。
石英管
作為對 石英板 預熱器之後,本節將專門探討與之極為相似的石英管預熱器。若您還記得,使用石英板的優勢之一在於其反應時間極快;然而,石英管的 反應時間卻更快 。
發熱元件與熱電偶一同安置於石英管內。這些石英管相當脆弱,若物品掉落其上,極可能導致裂痕或破損。然而,其優勢之一在於每根石英管均可獨立開啟或關閉。若將其平行安裝於輸送帶上,此設計便十分有利,因為無論電路板寬度為何,都能提供均勻的熱量。 若輸送帶系統具有固定寬度,則可將預熱器垂直安裝於軌道上,並透過個別開關控制,以提供所需的預熱量。若您的波峰焊機具備自動化及電腦控制系統選項,或具有固定寬度,那麼這些多功能預熱器正是您的理想選擇。常見的做法是將石英管與 熱風 結合使用,方法是將加熱後的空氣或環境空氣強制通過石英管。對於沒有多餘空間放置預熱器的技術人員而言,這無疑是極具吸引力的選擇之一。
燈型紅外線與陶瓷板
燈管式預熱器在其他貼文中提到的各類預熱器中,反應時間最快。燈絲幾乎是唯一的熱質量;其反應速度極快,反應時間以秒為單位,而非像其他型號那樣以分鐘為單位。只要配備先進的控制系統,此類預熱器便能達到極高的峰值溫度。若未配備控制系統,則可能導致電路板受損。
可惜的是,這些燈具的價格往往偏高,因為它們通常鍍有金-鍍膜反射鏡,可能需要水冷卻。這些裝置非常脆弱,必須保持絕對潔淨。若污垢或助焊劑沾到燈具上, 在清潔過程中,極有可能刮傷它們,從而造成永久性損壞。
陶瓷板式加熱器也不常見。其升溫速率與設計幾乎與 石英板 預熱器幾乎完全相同。由於電熱元件與熱電偶均嵌入板面之中,因此反應速度極快。這確保了表面平滑且易於清潔。此外,此類加熱器亦相當堅固耐用,能承受電路板墜落可能造成的損壞。
加熱、波長與紅外線
正如我在上一節所提到的,無論採用何種方法,預熱的目標都是將接合處的金屬結構加熱至指定溫度。若能讓電路板層壓板與元件保持在室溫下,那將是最理想的狀況;然而,這需要金屬吸收熱能,同時絕緣材料則將熱能反射出去。 遺憾的是,這種情況極為罕見,因為大多數形成的接合處都是光亮且具反射性的金屬表面。為了確保充分加熱,熱量通常是從元件本體或基板層壓板傳遞過來,而非直接加熱待接合的金屬。
燈管式預熱器通常會出現最壞的情況,這是因為其發射的波長較短。其環氧樹脂玻璃表面可能會燒毀,但銅或鍍錫金屬卻沒有足夠的時間達到相同的溫度。然而,透過設定正確的參數,即可解決此問題。
隨著波長增加,絕緣基板與金屬電路有更多時間達到均勻溫度,但同時會喪失聚焦能量及實現快速響應時間的能力。任何表面吸收或輻射特定波長能量的能力,取決於顏色、質地及材料性質等因素。重點在於,僅憑視覺指標無法充分評估一種材料。
自動化與控制
如前所述,預熱器的溫度與 PCB 的實際溫度幾乎無法相提並論。透過採用雙預熱器系統——在兩個預熱器之間設置一個紅外線熱感測器——即可確保整個組件受熱更為均勻。其運作原理是將第一個預熱器設定為所需溫度的大約 70%。 當電路板通過此階段後,其溫度將由紅外線感測器進行測量。該感測器將數據回傳至電腦,電腦據此調整第二個預熱器的設定點,以確保整個組件在接觸波峰焊前已充分預熱。下圖所示為該系統的原理圖。此系統能大幅消除組件溫度上的波動,包括波峰焊製程中因操作人員失誤所導致的誤差。
選擇最佳預熱系統
除了我在上一篇貼文中提到的自動化系統之外,各種預熱器的實際性能差異不大。選擇的依據在於便利性,以及能否在以最高輸送帶速度運轉的同時,提供足夠的熱量將組件加熱至所需溫度。此外,在較小的機器中,幾何尺寸也是限制因素之一。
在表面貼裝技術(SMT)產業中,許多元件製造商都會對預熱速率設限。在檢測預熱器性能時,應選用熱質量最大、元件最重、附帶散熱片以及具備接地或電壓層的組件進行測試,以確認其能否達到目標溫度。此外,您還應考量在一個工作日中是否需要頻繁調整溫度。 若需提升產能與效率,反應速度較快的預熱器會是更理想的选择。否則,您或許應選擇功能最簡潔的預熱器,以最少的清潔與維護工作即可完成任務。請記住,隨著預熱器老化或供電電壓下降,輸出效能的降低是不可避免的。


