
はじめに
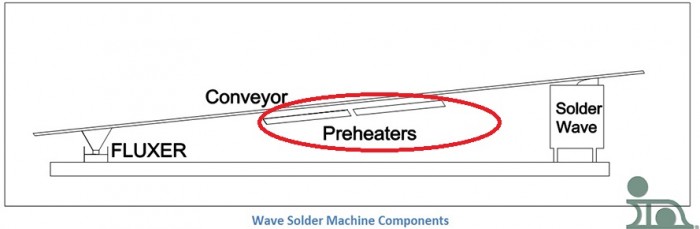
私の投稿の多くは、さまざまな種類の ウェーブはんだ付け用フラックス装置について、その性能や欠点などを取り上げてきました。今回のシリーズも同様の内容になりますが、今回は予熱装置について取り上げます 。その前に、簡単に概要を説明します。
プリヒートの定義は、プリント基板に熱を加えることである。 後フラックス析出の直前 はんだ付けの直前に はんだ付けの直前。プリヒートなしでもウェーブはんだ付けは可能だが、はんだ付け速度は遅くなる。時は金なり」という古くからのことわざは、予熱の必要性を強調している。機械はんだ付けSMTおよびTHハンドブック』の中で、 ウッドゲートは次のように言及している。「予熱を使ったいくつかの実験的作業では、通常の予熱を適用した場合、基板は毎分12フィートではんだ付けされた。予熱なしでは、毎分2.5フィートより速くはんだ付けできませんでした。この工程を経ずに接合部を形成できるからといって、そうすべきとは限らない。
予熱する理由は、ほとんどの場合、次のようなものだ:
- フラックスを加熱して「活性化」する
- フラックス溶剤を乾燥させ、はんだボールの発生を防ぐ。
- はんだウェーブによるプリント基板への熱衝撃を低減し、急激な温度上昇に伴う反りなどの不具合を低減する。
プリヒートを使用する最も重要な理由は、「基板、部品、終端、その他の接合部分を加熱し、最終的な加熱とはんだ付けをより迅速に行えるようにする」ことである。溶融はんだにさらされる時間を最小限に抑えることで、部品へのダメージも最小限に抑えることができます。
予熱器の種類
前回の記事で、ウェーブはんだ付けのコストを削減するには予熱が必要であると述べました。ウェーブはんだ付けプロセスのコスト削減を図る中で、さまざまな種類の予熱装置が開発されてきましたが、それぞれに長所と短所があります。最も一般的に使用されている予熱装置の種類は以下の通りです:
- 電気加熱式のホットプレートまたはプラテン
- チューブ型電気式(Cal Rod)
- 空論
- クォーツプレート
- クォーツロッド
- セラミック
- 赤外線
- 集光された太陽放射
- *注* これができるのはたった一人だけであり、極めて稀な存在です。彼はまた、「弾丸よりも速く! 機関車よりも強力! 一跳びで高層ビルを飛び越える!」という人物でもあります。もちろん、私が言っているのは「鋼鉄の男」、スーパーマンのことです。彼の能力の一つに「熱線視力」があります。これは、鋼鉄の男がいるだけで済むため、基板を予熱する理想的な方法となるでしょう。
これらすべてについて、今後数週間のうちに議論される予定です(クリプトン人は除きます)。
プロセスに適した予熱器を選定する際、オペレーターは以下の点を自問する必要があります:
- 電気代やエネルギー効率について心配していませんか?
- 非常に素早く温度を上げたり下げたりする必要がありますか?もしそうなら、小さな蓄熱体が理想的でしょう。
- どのように掃除するのでしょうか?セルフクリーニング機能は魅力的ですか?
- 同じ予熱器をどれくらい使い続ける予定ですか?経年劣化で熱出力が低下してしまうのは避けたいですよね。
残念ながら、上記の疑問のすべてに対応できる予熱装置は は現時点では存在しません。私たちは皆、そのようなものが発明されるのを心待ちにしています。ここで挙げた予熱器のほとんどは、リストされた機能のうち1つか2つしか備えていません。今後数週間にわたり、これらの予熱器それぞれの機能についてご紹介していきます。
ホットプレートまたはプラテン
前のセクションでは、さまざまな種類の予熱器について紹介しました。ここでは、まず「ホットプレート」または「プラテン」式の予熱器について解説します。
予熱のための低コストな方法をお探しなら、 ホットプレート 、あるいは プラテン による予熱が最適です。この予熱装置は、底面にストリップヒーターがボルトで固定された鉄板で構成されており、金属カバーで保護されています。その概略図を以下に示します。

ストリップヒーターは通常、コンベア上の基板の移動方向と平行に配置されます。この場合、基板はスクリーンに対して垂直方向に移動することになります。この方式の利点は、はんだ付けする基板の幅やサイズに応じて、一部のヒーターのオン・オフを切り替えられることです。これにより、必要に応じて電力を節約できるほか、状況に応じてより効率的に加熱することも可能です。ただし、均一な加熱を行うためには、鋼板に十分な厚みが必要です。そのため、節電効果はせいぜいわずかなものに留まります。
メリット
- 実質的に自己洗浄機能付き:付着した残留物は燃焼して除去されるため、加熱性能に影響を与えません
- 些細な環境の変化(機械のドアを開けるなど)の影響を受けない
- 高い熱容量
- 低コスト
デメリット
- 電気エネルギーの非効率的な利用
- 安定した温度に達するまでかなりの時間を要する
このタイプの予熱器は、生産中のはんだ付けパラメータに大きな変動がない場合に最適です。プレートが平衡状態に達するのを待つことは、組立工程において問題となる可能性があります。というのも、機械が稼働していない間、ラインが停止してしまうからです。 この問題を軽減する方法の一つは、基板のサイズに応じてコンベアの速度を調整することです。ただし、これにより、処理速度と予熱温度の間にトレードオフが生じることになります。このトレードオフは、基板の配置が密集している場合や、組み立て作業者が多層基板を使用している場合を除き、予熱器が温度を変えるのを待つことに比べれば理想的な解決策となります。
Calrod®:ウェーブはんだ付け
前のセクションでは、 プラテン式またはホットプレート式予熱装置を使用することの利点と欠点についてでした。予熱にはさまざまな種類があります。Calrod®による予熱は、プレートやプラテン方式に比べて応答時間がはるかに速いのが特徴です。 カルロッドの物理的構造は、赤熱温度付近で動作する管状の発熱体で構成されており、特定の条件下で動作させると発熱体が赤く光ることを意味します。これは電気コンロで使用されているのと同じ技術です。これらの発熱体は、通常、発熱体がボルトで固定されたフレーム内に収められた反射板を用いて、PCBを間接的に加熱するために使用されます。発熱体の図は以下に示されています。カルロッド予熱器を使用する利点は 以下の通りです:
- これらは非常に耐久性が高く、取り付けられている機器を移動したり調整したりしても破損することはありません。
- それらは長持ちします。
- すぐに温まり、高価で複雑な装置を使わなくても温度調節が可能です。
- これらは、幅広い用途で使用できるよう設計されています。
このタイプの予熱器の効率は清浄度に依存しており、正常に機能させるためには、ロッドと反射板を清潔に保つ必要があります。発熱体や反射板にフラックスが滴り落ちると、フラックスが焦げ付き、加熱が不十分になり、その結果、はんだ付けが不十分になる恐れがあります。『 『The Handbook of Machine Soldering SMT and TH』 』によると、「反射板の内側にアルミホイルを貼ることは一般的な慣行である。これが変色したら、新しいシートと交換する」とあります。これにより、アセンブリへの均一な加熱が保証されます。カルロッドを十分に高い温度で運転すれば、自己洗浄機能を発揮することもあります。
カルロッド式予熱器は、ホットプレートよりも高い温度で動作可能であり、基板を同じ温度にするために長い予熱セクションを必要としません。SMT部品を使用する際は、必ず部品メーカーの仕様および推奨事項に従ってください。
空論
これは、かつて広く使われていたロジン系フラックスを乾燥させるために用いられた、おそらく最初の予熱方法であったと考えられるのは理にかなっている。熱風によって溶剤(主にアルコール)は除去されたが、実際のプリント基板そのものはあまり十分に加熱されなかった。周囲に開放された状態では、空気と基板間の熱伝達効率が低かったため、予熱効果が不十分だったのだ。
この同じシステムを密閉空間に設置すると、結果は異なります。そのエネルギーによって基板を加熱することができるからです。適切に実施されれば、この形式の予熱は、ほとんどの直接輻射式システム単独の場合よりも、より均一な加熱を実現できます。そのため、熱風予熱器を別の加熱方法と組み合わせることが一般的です。
石英板
はんだリフロー法に関する議論を続けます。
その名の通り、石英プレート式予熱器は、ポケットやスロットを介して発熱体が埋め込まれた厚い石英プレートで構成されています。他の予熱器と比較して、加熱・冷却速度が非常に速く、1分あたり最大93°Cに達します。これらの発熱体は瞬時に高温になるため、二次的な洗浄工程は不要です。プレート上に滴り落ちたフラックスは、すべて燃焼して除去されます。例えば ホットプレートプレヒーターと同様に、石英プレートはコンベアと平行にセクションごとに配置できるため、さまざまな基板設計に対応可能です。
急速な加熱・冷却には高度な制御システムが必要であり、そのため他の方法に比べてコストが高くなります。注意点として、このプレートを放置すると過熱し、予熱器に修復不可能な損傷を与える恐れがあります。 また、石英プレートは、プリント基板が表面に落下したり、不注意な取り扱いなど、乱暴な扱いに弱いです。より複雑な(多層、高熱容量)アセンブリには適切な加熱が必要ですが、他のシステムでは非常に長い予熱時間が必要となります。このようなシステムがウェーブはんだ付け機に組み込まれる可能性は低いでしょう。
石英管
前回の記事の続きとして 石英プレート の予熱装置に続き、このセクションでは、これと非常によく似た石英管予熱装置について解説します。ご記憶の通り、石英プレートを使用する利点の一つは、その応答時間が最も速いことの一つでしたが、石英管は それよりもさらに 速い応答時間を持っています。
発熱体は、熱電対とともに石英管の内部に配置されています。これらの管はかなり壊れやすく、物が落下するとひびが入ったり破損したりする恐れがあります。しかし、各管を個別にオン/オフできるという利点があります。コンベアと平行に設置されている場合、基板の幅にかかわらず均一な熱を供給できるため、これは有益です。 コンベアシステムの幅が固定されている場合は、石英管をレールに対して垂直に取り付け、個別にオン/オフを切り替えることで、必要な量の予熱を供給することができます。お使いのウェーブはんだ付け機に、自動化およびコンピュータ制御システムのオプションがある場合、あるいは幅が固定されている場合は、こうした汎用性の高い予熱器を使用することをお勧めします。石英管を 熱風 と組み合わせ、加熱した空気または周囲の空気をチューブ内に送り込むのが一般的です。これは、予熱器を設置するための余分なスペースがない技術者にとって、特に魅力的な選択肢の一つです。
ランプ式赤外線ヒーターおよびセラミックプレート
ランプ式予熱器は、他の投稿で言及されたこれまでの予熱器の中で最も応答時間が速い。ランプのフィラメントが実質的に唯一の熱容量源であり、その応答は極めて速いため、他のモデルのように分単位ではなく、秒単位で測定される。このタイプの予熱器は、高度な制御システムが備わっていれば、極めて高いピーク温度に達することができる。しかし、制御システムが備わっていない場合、基板に損傷を与える恐れがある。
残念ながら、これらのランプは金メッキが施されていることが多いため、値段が高めになりがちです。-メッキ加工された反射板は、水冷が必要になる場合があります。また、これらのユニットは非常に壊れやすいため、常に完璧な清潔さを保つ必要があります。ランプに汚れやフラックスが付着すると, 洗浄作業中に傷がつくリスクが高く、そうなると取り返しのつかない損傷を引き起こすことになります。
セラミックプレートヒーターも、一般的にあまり使用されていません。その加熱速度や設計は、 石英プレート プレヒーターとほぼ同じです。発熱体と熱電対がプレートの表面に埋め込まれているため、応答時間が速いのが特徴です。これにより、滑らかで清掃しやすい表面が確保されます。また、耐久性にも優れており、基板の落下による損傷にも耐えることができます。
加熱、波長、および赤外線
前のセクションで述べたように、予熱の目的は、その方法にかかわらず、接合部の金属構造を所定の温度まで上昇させることにあります。基板ラミネートと部品が周囲温度のまま維持されれば理想的ですが、そのためには、絶縁材が熱エネルギーを反射する一方で、金属がそれを吸収する必要があります。 残念ながら、形成される接合部のほとんどは光沢のある反射性の高い金属表面であるため、このような状況はめったに起こりません。十分な加熱を確保するためには、接合する金属を直接加熱するのではなく、部品の本体や基板ラミネートから熱を伝達させる必要があります。
ランプ式の予熱器は、波長の短い放射を放出するため、一般的に最悪のケースが生じやすい。エポキシガラスの表面は焼損する可能性があるが、銅やはんだで被覆された金属が同じ温度に達するだけの時間は確保できない。しかし、適切なパラメータを設定することで、この問題を解消することができる。
波長が長くなるにつれて、絶縁基板と金属回路が均一な温度に達するまでの時間は長くなりますが、エネルギーを集中させたり、高速な応答時間を実現したりする能力は失われます。特定の波長のエネルギーを表面が吸収または放射する能力は、色、質感、材料の性質などの要因によって異なります。重要な点は、材料を視覚的な指標だけで適切に評価することはできないということです。
自動化と制御
前述の通り、予熱器の温度はPCBの実際の温度とはほとんど比較になりません。2つの予熱器の間に赤外線温度センサーを配置したデュアル予熱器システムを導入することで、アセンブリ全体により均一な加熱を確保できます。その仕組みは、最初の予熱器を、必要な目標温度の約70%に設定するというものです。 基板がこの段階を通過した後、赤外線検出器によって基板の温度が測定されます。この検出器からコンピュータにデータがフィードバックされ、コンピュータは2番目の予熱器の設定値を調整して、はんだウェーブに接触する前にアセンブリ全体が適切に加熱されるようにします。回路図は以下に示されています。このシステムにより、ウェーブはんだ付け工程におけるオペレーターのミスを含め、アセンブリの温度に生じる大きなばらつきを解消することができます。
最適な予熱システムの選定
前回の投稿で触れた自動システムを除けば、各種予熱装置の実際の性能にはほとんど違いがありません。選択の基準は、利便性と、コンベアの最高速度を維持しながら組立品を所定の温度まで加熱できる能力に基づきます。また、小型の機械では、外形寸法が制約要因となります。
SMT業界では、予熱速度に制限を設けている部品メーカーが多くあります。予熱器の性能を確認する際は、熱容量が最も大きく、最も重い部品、ヒートシンク、およびグランドや電圧プレーンを備えたアセンブリを動作させ、所定の温度まで到達できるかどうかを確認してください。さらに、1日の作業中に温度を頻繁に調整する必要があるかどうかも検討すべきです。 スループットと効率を向上させる必要がある場合は、応答速度の速い予熱装置が理想的です。そうでない場合は、清掃やメンテナンスの手間が最小限で済む、最もシンプルな予熱装置を選ぶとよいでしょう。予熱装置の経年劣化や電源電圧の低下に伴い、出力の低下は避けられないことを覚えておいてください。


