
简介
我发布的许多帖子都在讨论不同类型的 波峰焊助焊剂:它们的功能及其不足之处。本系列文章也将延续这一主题,只不过讨论的对象将 转变为预热器 。但在进入正题之前,先做个简要介绍。
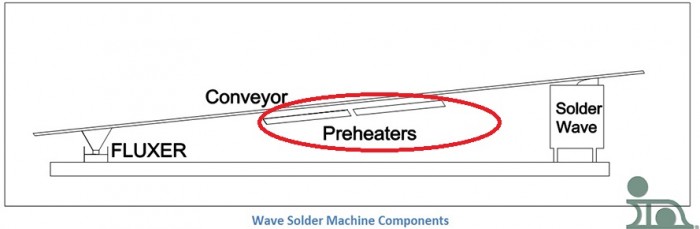
预热的定义是指对PCB 之后 熔剂沉积后,并紧接着 进行 焊接前,向其施加热量。波峰焊接可以在不预热的情况下进行,但焊接速度会变慢。那句老话“时间就是金钱”强调了预热的必要性。 在《机械焊接手册》(表面贴装技术 和TH)中,伍德盖特提到: “在某些涉及预热处理的实验工作中,采用常规预热 时,电路板的焊接速度可达每分钟12英尺。若不进行预热 ,焊接速度则无法超过每分钟2.5英尺。”仅仅因为无需此过程也能形成焊点,并不意味着应该省略这一步骤。
预热的理由几乎都是
- 通过加热 "激活 "助焊剂
- 通过干燥助焊剂溶剂来防止焊球,否则助焊剂溶剂在只接触焊波时就会喷溅出来
- 为了减轻焊波对PCB 造成的热冲击,从而减少因温度骤升而导致的翘曲及其他缺陷
使用预热焊盘(预热 )的最重要原因是“加热电路板、元器件 、端子以及接头其他部分,以便后续的最终加热和焊接能更快地进行”。通过最大限度地减少与熔融焊料的接触,也能最大限度地减少对元器件 的损坏。
预热器的类型
我在前一部分提到,为了降低波峰焊的成本,需要进行预热。为了降低波峰焊工艺的成本,人们开发出了许多不同类型的预热器,每种都有其优缺点。最常用的预热器类型有:
- 电加热式热板或加热板
- 管状电热棒(Cal Rod)
- 空谈
- 夸茨盘
- 石英棒
- 陶瓷
- 红外线
- 聚焦的太阳辐射
- *注* 只有一个人具备这种能力,而且这种情况极为罕见。他“比子弹还快!比火车还强!能一跃越过高楼!”我指的当然是钢铁之躯——超人。他的超能力之一就是热视线。这将是一种预热电路板的理想方法,因为它只需要钢铁之躯在场即可。
所有这些内容都将在未来几周内进行讨论(氪星人除外)。
在为生产工艺选择合适的预热器时,操作人员需要自问以下问题:
- 您是否担心电费和能源效率的问题?
- 您需要快速制热和制冷吗?如果是这样,一个小型的热质量设备会是理想的选择。
- 该设备将如何进行清洁?自清洁功能是否具有吸引力?
- 您打算使用同一台预热器多长时间?您肯定不希望它的热输出随着使用年限的增加而下降。
遗憾的是,目前尚不存在能解决上述所有问题的预热器 目前尚不存在。我们都在焦急地等待着这样的预热器被发明出来。前面提到的预热器大多只具备上述功能中的一两项。在接下来的几周里,我将向大家介绍这些预热器的各项功能。
加热板或压板
上一节介绍了所有不同类型的预热器。我将首先讨论“热板”或“压板”式预热器。
如果您正在寻找一种低成本的预热方案,那么 电热板 或 压板 预热是理想之选。该预热器由一块铁板构成,其底部用螺栓固定有带状加热器,并由金属盖板保护。下图为其示意图。

带状加热器通常在输送带上与电路板移动方向平行布置。而在这种情况下,电路板将与筛网垂直移动。这样做的优点是,可以根据待焊接电路板的宽度和尺寸,选择性地开启或关闭部分加热器。这既能在需要时节省电力,又能在其他情况下更有效地加热。钢板必须足够厚,以确保受热均匀。因此,节省的电量充其量只是微乎其微。
优点
- 几乎可自洁:任何残留物都会被烧尽,不会影响加热性能
- 不受轻微环境变化(例如打开机器门)的影响
- 高热容量
- 低成本
缺点
- 电能利用效率低下
- 需要相当长的时间才能达到稳定温度
如果生产过程中焊接参数变化不大,这种预热器是理想的选择。等待电路板达到平衡状态可能会成为装配过程中的一个问题,因为当机器停止运行时,整条生产线也会停滞。 缓解这一问题的一种方法是根据不同尺寸的电路板调整传送带速度。然而,这将导致在吞吐速度与预热 温度之间需要权衡取舍。与等待预热器改变温度相比,这种权衡是理想的,除非组件排列非常紧密,或者装配人员正在使用多层电路板。
Calrod®:波峰焊接
上一节介绍了使用 压板或热板预热器在波峰焊中的优缺点。预热方式多种多样。与平板或压板式预热器相比,Calrod®预热器的响应速度要快得多。 Calrod的物理结构由管状发热元件组成,其工作温度接近红热温度,这意味着在特定条件下,这些元件会发红发光。这与电炉所采用的技术相同。这些元件通过反射器间接加热PCB ,该反射器通常安装在与元件用螺栓连接的框架内。下图展示了这些元件的示意图。 使用 Calrod预热器的优点包括 :
- 它们非常耐用,在移动或调整安装它们的设备时也不会断裂。
- 它们的使用寿命很长。
- 它们升温迅速,且无需昂贵或复杂的设备即可进行温度调节。
- 它们的设计初衷是用于大量应用 。
此类预热器的效率取决于其清洁度,这意味着为了确保正常工作,必须保持加热棒和反射板清洁。如果助焊剂滴落在加热元件或反射板上,会导致助焊剂炭化,从而可能造成加热不足,进而导致焊接质量不佳。根据 《机械焊接手册》表面贴装技术 以及TH 一书中提到:“通常的做法是在反射器内衬一层铝箔。当铝箔变色时,应更换为新的铝箔。”这可确保组件受热均匀。如果加热棒的工作温度足够高,它们可以实现自清洁。
Calrod预热器的工作温度高于热板,且无需较长的预热段即可达到相同的电路板温度。使用表面贴装技术 元器件 时,请务必遵循元器件制造商的规格和建议。
空谈
可以推断,这很可能是最早的一种预热方式,当时用于干燥过去广泛使用的松香基助焊剂。热风虽然去除了溶剂(主要是酒精),但对印刷电路板本身的加热效果并不理想。当环境处于开放状态时,空气与电路板之间的热转印效率 较低,因此预热效果不佳。
如果将同一套系统放置在封闭空间内,结果就会不同。热能能够对基板进行加热。如果实施得当,这种预热方式产生的加热效果比大多数仅靠直接辐射的系统更为均匀。因此,通常会将热风预热器与另一种加热方法结合使用。
石英板
我们将继续讨论回流焊的方法。
顾名思义,石英板预热器由厚实的石英板构成,加热元件通过凹槽或缝隙嵌入其中。与其他预热器相比,其升温和降温速度非常快——最高可达每分钟93°C。由于这些元件升温极快,因此无需进行二次清洗。任何滴落在板上的助焊剂都会被烧尽。例如 热板预热器一样,石英板可分段并行布置在传送带旁,从而适应各种电路板设计。
由于加热和冷却速率快,因此需要一套精密的控制系统,这使得其成本高于其他替代方案。请注意:如果无人看管,该石英板可能会过热,从而对预热器造成无法修复的损坏。 石英板还容易因不当操作而受损,例如印刷电路板(PWB)掉落在其表面,或操作时不慎。更复杂的(多层、高热容量)组件需要充分加热,而在其他系统中,这通常需要非常长的预热 。这种系统不太可能被集成到波峰焊机中。
石英管
作为对 石英板 预热器的后续内容,本节将专门介绍与之非常相似的石英管预热器。您可能还记得,使用石英板的一大优势在于其响应速度极快;然而,石英管的 响应速度却更快 。
加热元件与热电偶一同放置在石英管内。这些石英管相当易碎,如果物品掉落在上面,很可能会出现裂纹或破裂。不过,其优点之一是每根石英管都可以单独开启或关闭。如果将它们平行安装在传送带上,这一点非常有益,因为无论电路板宽度如何,它们都能提供均匀的热量。 如果传送带系统的宽度是固定的,则可将预热器垂直安装在导轨上,并通过单独开关控制,以提供所需的预热 。如果您的波峰焊机配备了自动化和计算机控制系统,或者具有固定宽度,那么这些多功能的预热器正是您的理想选择。通常将石英管与 热风 ,具体方式包括将加热后的空气或环境空气强制通过石英管。对于没有充足空间放置预热器的技术人员而言,这是颇具吸引力的选择之一。
灯式红外线加热器及陶瓷加热板
与其他帖子中提到的各种预热器相比,灯丝式预热器的响应时间最快。灯丝几乎是唯一的热质量;其响应速度极快,响应时间以秒为单位,而非像其他型号那样以分钟为单位。只要配备先进的控制系统,此类预热器即可达到极高的峰值温度。如果未配备控制系统,可能会导致电路板损坏。
遗憾的是,这些灯的价格可能偏高,因为它们通常配备了金(Au)-镀层反射器,可能需要水冷。这些装置还非常易碎,必须保持绝对清洁。如果污垢或助焊剂沾到灯上, 在清洁过程中,这些部件极易被划伤,从而造成永久性损坏。
陶瓷板式加热器也不常见。其升温速率和设计与 石英板 预热器几乎完全一致。由于电热元件和热电偶均嵌入板面,因此响应速度很快。这确保了表面平整且易于清洁。此外,它们还非常坚固耐用,能够承受电路板坠落可能造成的损坏。
加热、波长与红外线
正如我在上一节中所提到的,无论采用何种方法,预热的目标都是将接头的金属结构加热到指定温度。如果电路板层压板和元器件能保持在环境温度下,那将是理想的;然而,这需要金属吸收热能,而绝缘材料则将其反射。 遗憾的是,这种情况很少发生,因为大多数形成的接头都是光亮且具有反射性的金属表面。为了确保充分加热,热量通常是从元器件本体或基板层压板传递而来,而不是直接加热待连接的金属。
灯式预热器通常会因短波长辐射而出现最坏的情况。其环氧树脂 玻璃表面可能会烧毁,但铜或镀焊料金属却没有足够的时间达到相同的温度。不过,通过设置正确的参数可以解决这一问题。
随着波长的增加,绝缘基底和金属电路达到均匀温度所需的时间会更长,但聚焦能量和实现快速响应的能力却会丧失。任何表面吸收或辐射特定波长能量的能力,取决于颜色、质地以及材料性质等因素。关键在于,仅凭视觉指标无法对材料做出充分的判断。
自动化与控制
如前所述,预热器的温度与PCB 的实际温度相差甚远。通过采用双预热器系统——即在两个预热器之间设置一个红外热传感器——可以确保整个组件受热更加均匀。其工作原理是将第一个预热器设定为所需温度的约70%。 当电路板通过此阶段后,红外探测器会测量其温度。该探测器将数据反馈至计算机,计算机据此调整第二个预热器的设定值,以确保整个组件在接触波峰焊前得到充分加热。下图所示为该系统的原理图。该系统有效消除了组件温度的大幅波动,包括波峰焊过程中因操作人员失误导致的温度偏差。
选择最佳预热系统
除了我在上一篇帖子中提到的自动化系统外,各种预热器的实际性能差异不大。选择时主要考虑便利性,以及能否在保持传送带最高运行速度的同时,提供足够的热量将组件加热至所需温度。此外,在小型设备中,几何尺寸也是一个限制因素。
在表面贴装技术 行业中,许多元器件制造商都会对预热速率设定限制。在检测预热器性能时,应测试那些具有最大热质量、最重的元器件 、散热器以及接地或电压 层的组件,以验证其能否达到目标温度。此外,还应考虑在工作日期间是否需要频繁调整温度。 若需提高吞吐量和效率,响应速度更快的预热器会更理想。否则,您可能希望选择功能最基础的预热器,既能满足需求,又能将清洁和维护工作量降至最低。请记住,随着预热器老化或电压 供电减少,输出功率下降在所难免。


