
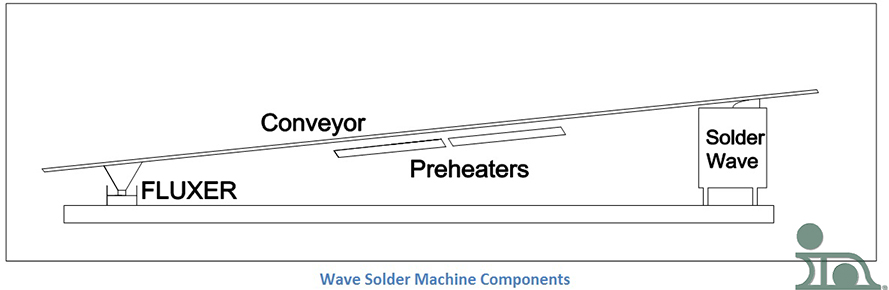
Esistono molti tipi di macchine per la saldatura ad onda, ognuna con le proprie peculiarità, caratteristiche e peculiarità. La buona notizia è che tutte condividono gli stessi elementi fondamentali del processo, il che rende più semplice (anche se forse non proprio facile) confrontare i diversi modelli:
- Flussaggio
- Preriscaldamento
- Saldatura
- Trasporto
Nel corso di questa serie tratterò tutti questi elementi in modo approfondito. Scomponendo le saldatrici ad onda in questi elementi, è possibile confrontare un gran numero di macchine sulla base di determinate caratteristiche di processo dei diversi tipi di dispositivi di flussaggio, preriscaldatori, ecc.
T
Fluxers – Introduzione
Il flussante è un componente essenziale nella realizzazione di un giunto saldato. Ai fini di questo post, mi riferirò al flussante così come viene utilizzato nelle macchine per la saldatura ad onda. Tuttavia, se desiderate conoscere altri utilizzi, date un'occhiata al blog del mio collega, Jim Hisert: Specifiche delle preforme di saldatura – Flusso.
Quando la saldatura ad onda fu sviluppata per la prima volta, il flussante veniva comunemente applicato con il metodo del pennello: un tecnico lo stendeva, come avrete intuito, utilizzando un pennello da pittura. Come potete immaginare, non si trattava di un’operazione particolarmente controllata. L’automazione era necessaria per aumentare la produttività, la precisione e l’uniformità nell’applicazione del flussante. I diversi metodi creati e discussi in questa serie sono:
- Fluxer in schiuma
- Wave Fluxers
- Fluxer a spruzzo
- Dispositivi di flusso a spazzola

Quando si avvia il processo di automazione, è necessario applicare determinate norme, quali le regole operative relative agli spruzzatori di flussante, nonché il controllo dell’aggiunta e della densità del flussante. Vengono inoltre messe in atto alcune strategie, come il sistema a perdita totale, che verrà illustrato parallelamente allo spruzzatore di flussante.
Fluxer in schiuma
Il sistema di stesura del flussante a schiuma flussatore a schiuma è un dispositivo in cui l’aria compressa viene convogliata attraverso un tubo poroso (comunemente denominato “pietra”, poiché in passato questa parte era realizzata in porcellana non smaltata) immerso nel flussante schiumogeno. La pietra è coperta da un camino che contribuisce a produrre un getto a cascata di schiuma di flussante. Nel disegno è possibile osservare uno schema di base del sistema di schiumatura del flussante.
Non tutti i flussanti funzionano bene in questo scenario. Il flussante deve avere proprietà schiumogene, sia intrinseche sia ottenute tramite l’aggiunta di un agente schiumogeno. Se si utilizza il flussante corretto, questo fuoriesce dallo scivolo formando delle bolle e creando una schiuma. È necessario mantenere questa schiuma in modo adeguato per garantire un deposito accurato del flussante sulla scheda.
Di solito, a seguire la testa d'onda, è presente una lama d'aria o una spazzola per rimuovere eventuali residui dal PCB. Se il circuito stampato è ricoperto di flussante in eccesso, quest'ultimo può gocciolare sui preriscaldatori. Il flussante bruciato è estremamente difficile da rimuovere. Inoltre, alcuni flussanti sono volatili e infiammabili. I rischi per la sicurezza associati a questi tipi di flussanti sono elevati.
La testa di schiuma è difficile da mantenere; può rappresentare una vera sfida per gli operatori. Per ovviare a questo problema, l’alimentazione d’aria del fluxer dovrebbe essere regolata lentamente, se si vuole ottenere una consistenza accurata della testa. Introducendo una grande quantità d’aria senza un adeguato accumulo, si possono formare grandi bolle. Quando queste bolle raggiungono la parte superiore della schiuma, scoppiano. La schiuma è molto sensibile al calore. Se un pallet, un supporto o una scheda caldi entrano in contatto con la schiuma, lo strato di schiuma potrebbe collassare. Lo strato di schiuma può riprendersi, ma richiede tempo per riformarsi. Se l’operatore non si accorge del collasso, è molto probabile che alcuni assemblaggi di circuiti stampati non abbiano una quantità adeguata di flussante, o ne siano del tutto privi, con conseguente saldatura di scarsa qualità.
I pori della pietra sono fini e possono facilmente ostruirsi con il fondente secco; il fondente secco può essere molto difficile, se non impossibile, da rimuovere. Se la macchina deve essere spenta (per qualsiasi motivo, compresa la manutenzione ordinaria), il sistema di alimentazione del fondente deve essere svuotato e pulito accuratamente per evitare questo problema. Inoltre, se l’aria compressa presente nella pietra è contaminata da olio o acqua, il fondente risulterà compromesso e non funzionerà correttamente. Se è difficile ottenere una schiuma adeguata, la contaminazione dovrebbe essere la prima ipotesi da considerare.
Wave Fluxers
Quando fu sviluppata la macchina per la saldatura ad onda , il metodo iniziale di applicazione del flussante era lo stesso utilizzato per la saldatura: un’onda. Sebbene questa tecnica non sia più molto diffusa al giorno d’oggi, trova ancora qualche applicazione. Vediamo quindi di approfondirla.
Innanzitutto, come funziona: il meccanismo è costituito da un contenitore, una pompa e un ugello (per creare l’effetto dell’onda di flussante), proprio come un sistema a onda di saldatura. La parte inferiore del PCB viene fatta passare sull’onda e ricoperta da un sottile strato di flussante. Ciò garantisce che i componenti sulla parte superiore rimangano privi di flussante. Questa immagine mostra la vista dall’alto di un sistema a onda di flussante, con una lama d’aria collegata.
In questo progetto, la lama d'aria è fondamentale poiché il dispositivo di applicazione del flussante a onda emette una grande quantità di flussante. La lama d'aria aiuta a contenere il flussante in eccesso. Se il flussante in eccesso dovesse gocciolare dai PCB trattati all'interno della macchina, creerebbe un disordine difficile da pulire. Inoltre, la lama d'aria impedisce che il flussante in eccesso goccioli sui preriscaldatori. Alcuni flussanti sono volatili e potrebbero causare incendi all'interno della macchina. Una rete posizionata sopra il dispositivo di applicazione del flussante riduce il rischio di difetti di saldatura ad onda, come le increspature, e garantisce una distribuzione uniforme del flussante.
I vantaggi di avere un "wave fluxer" sono:
- Il fondente non richiede l'aggiunta di agenti schiumogeni
- È possibile applicare il flussante alle schede dotate di conduttori o pin lunghi (a foro passante)
- La parte inferiore della scheda sarà ricoperta da uno strato continuo di fondente
- È in grado di creare una testa notevolmente più profonda rispetto a quella di un fluxer in schiuma
- La contaminazione del fondente non influirà sulla quantità di fondente applicata sul lato inferiore della scheda
Quando il fluxer a schiuma presenta un malfunzionamento, è relativamente facile individuarlo, grazie allo stato della schiuma. Tuttavia, nel caso di un fluxer a onda, è quasi impossibile determinare visivamente se le condizioni esulano dai limiti di tolleranza specificati. È necessario un monitoraggio costante.
Fluxer a spruzzo
Flussaggio a spruzzo è oggi il metodo più diffuso per applicare il flussante su un circuito stampato. Quando furono sviluppati per la prima volta, gli spruzzatori di flussante erano macchine ingombranti e inefficienti. Erano disordinati e richiedevano molta manutenzione. Inoltre, gli spruzzatori di flussante richiedono una ventilazione separata dalla parte principale della saldatrice ad onda e viene utilizzato un sistema a “perdita totale”, specialmente quando si utilizza un flussante no-clean. Il libro di Ralph Woodgate The Handbook of Machine Soldering SMT and TH , afferma che «i principali sistemi rientrano nelle seguenti categorie:
- Il sistema a perdita totale con spruzzo ad aria compressa.
- Il sistema a spruzzo ad ultrasuoni a perdita totale.
- Il sistema di spruzzatura airless a perdita totale.
- "Il sistema di ricircolo con spruzzatura a tamburo e lama d'aria."
Ecco alcuni dei vantaggi derivanti dall 'uso di un applicatore di flussante a spruzzo:
- Il sistema di applicazione del flussante a spruzzo può essere programmato per coprire aree specifiche del circuito stampato. Ciò risulta utile quando si desidera eseguire una saldatura selettiva.
- La quantità di fondente può essere modificata in base alle caratteristiche specifiche del processo.
Gli spruzzatori di flussante si muovono perpendicolarmente al movimento del trasportatore. Questo, unito all’obiettivo di applicare la quantità minima efficace di flussante, garantisce una bagnatura uniforme e corretta. Ciò comporta numerosi vantaggi, tra cui:
- Consente di ridurre i costi operativi.
- Si ottiene una migliore bagnabilità quando i residui di flussante sono minori.
- I terminali più lunghi dei componenti si saldano facilmente.
Il sistema Total Loss e il flussaggio a spruzzo
Il sistema "total loss" è un metodo di applicazione del flussante a spruzzo che utilizza la minima quantità di materiale necessaria per ottenere un giunto di saldatura soddisfacente. In questo processo, il flussante viene spruzzato direttamente sul circuito stampato da un contenitore sigillato. Tutto il flussante contenuto nel contenitore viene utilizzato, sia applicandolo sulla scheda sia perdendolo a causa dello spruzzo in eccesso. Questo è il motivo principale per cui è necessario un sistema di ventilazione separato per la rimozione del flussante disperso.
I sistemi aperti per l'applicazione del flussante presentavano alcuni problemi che il sistema di flussaggio a spruzzo a perdita totale ha risolto. I vantaggi derivanti dall'uso dei flussatori a spruzzo e del sistema a perdita totale sono:
- Può essere utilizzato con flussi che non producono molta schiuma
- Non è necessario monitorare la densità
- Non è necessario effettuare titolazioni né misurazioni chimiche del contenuto di acido
Tutti i metodi sopra descritti comportavano costi elevati di gestione. Evitando il ricircolo del flussante, è stato possibile eliminare i costi e il lavoro associati alle prove. Se il processo viene impostato correttamente, tutto il flussante spruzzato sulla scheda avrà le stesse caratteristiche del prodotto contenuto nel contenitore ancora sigillato.
Tutti i sistemi possono presentare variazioni a seconda degli utenti che li utilizzano, poiché questi ultimi hanno esigenze e necessità diverse in relazione alle proprie applicazioni e ai propri processi.
Esistono due varianti distinte nel sistema a perdita totale. Un ugello viene utilizzato per produrre un getto ad alta pressione a forma di ventaglio che copre l’intera larghezza della scheda ed è a impulsi rapidi. Ciò garantisce uno strato uniforme di flussante. L’altro ugello viene spostato da un lato all’altro per coprire l’area della scheda. Nella sezione precedente è riportato uno schema illustrativo. Questi sistemi sono simili in quanto il flussante fresco viene spruzzato attraverso un ugello o nebulizzato sulla parte inferiore del PCB. Alcuni spruzzatori di flussante miscelano una piccola quantità d’aria per favorire la formazione della nebbia, mentre altri utilizzano aria compressa per guidare il getto. Alcuni applicano pressione al flussante al posto dell’aria compressa.
Esistono inoltre sistemi di spruzzatura a ultrasuoni che utilizzano un approccio completamente diverso da quello sopra menzionato per disperdere il flussante. L’ugello utilizza l’energia ultrasonica per frammentare il flussante in un getto nebulizzato, in cui l’aria compressa spinge le goccioline a formare un ventaglio per una distribuzione uniforme. Questo sistema elimina la necessità di movimenti meccanici dell’ugello del flussante grazie all’utilizzo di appositi sensori. La spruzzatura, quindi, avviene solo quando la scheda si trova nella posizione corretta al momento giusto. In ogni altro momento viene disattivato; ciò riduce al minimo lo spreco di flussante e le perdite associate al sistema a perdita totale.
Sfiato dello Spray Fluxer
Per quanto preciso possa essere il sistema di spruzzatura del flussante, ci sarà sempre una certa quantità di flussante che non viene depositata sulla scheda e che deve essere rimossa dall’impianto. Come ho accennato nella sezione precedente, tutte le configurazioni dei sistemi di spruzzatura del flussante devono disporre di un proprio sistema di ventilazione, separato da quello della stazione di saldatura.
Il diagramma che ho creato qui mostra uno schema semplificato di come potrebbe presentarsi il sistema di ventilazione. Le piastre orizzontali, che costituiscono i primi filtri nel condotto di ventilazione, sono rimovibili e possono essere pulite dai residui di fondente. Alcuni dei sistemi più sofisticati possono avere tre o più piastre. È possibile che una parte del fondente riesca a bypassare le piastre e a penetrare nella rete di condotti. Ecco perché è importante disporre di un sistema che possa essere facilmente smontato e pulito a fondo. Se il fondente non viene rimosso, può rappresentare un rischio di incendio e un pericolo per la sicurezza. In caso di incendio, la rete di condotti dovrebbe essere dotata di un fusibile che spenga i ventilatori di scarico. Inoltre, poiché il fondente può essere molto corrosivo, è necessario scegliere con cura il materiale da utilizzare per il sistema di ventilazione e la rete di condotti.
Brush Fluxer
Le ultime due sezioni hanno trattato i diversi aspetti della flussaggio a spruzzo e dei sistemi utilizzati. In questo post, lasciamo da parte la flussatura a spruzzo per parlare dell’ultimo tipo di flussatore di questa miniserie: il flussatore a pennello. Si tratta, probabilmente, della forma più antica di flussatura, oggi utilizzata molto raramente.
Agli albori dell’assemblaggio dei circuiti stampati, il flussante veniva applicato, in sostanza, con un pennello. Il sistema di cui parlerò è leggermente più sofisticato. Potete farvi un’idea di questo sistema osservando lo schema che vedete qui.
Mi piace immaginarlo come un rullo da pittura automatizzato. La spazzola cilindrica è semisommersa in una vasca di flussante e ruota attorno al proprio asse centrale. La scheda entra in contatto con la spazzola all’apice e si muove in direzione opposta a quella di rotazione della spazzola nel punto di tangenza. Il deposito di flussante può variare in modo significativo. Questa imprevedibilità è uno dei motivi per cui oggi non viene più utilizzato.
Questo sistema è un sistema a ricircolo che presenta gli stessi problemi associati ad altri sistemi aperti, come la formazione di schiuma o le onde. Inoltre, il pennello deve essere lavato molto accuratamente. Vi è mai capitato di lasciare un pennello o un rullo fuori dopo aver verniciato, per poi tornare ore dopo e non poterlo più utilizzare? I sistemi di lavaggio a flusso per pennelli seguono una logica simile. Per i moderni circuiti stampati progettati con tecnologia SMT, questo sistema è obsoleto e inadatto. Tuttavia, viene utilizzato in circostanze particolari che richiedono un metodo di applicazione a basso costo per assemblaggi di prodotti semplici, oppure quando non è possibile ricorrere a metodi più moderni.
Con questo si conclude la sezione dedicata ai fluxer del mio blog.


