
Les gens,
Dans mon dernier article, je vous ai présenté Line Balancer™, un outil logicielbasé sur Excel® destiné à aider les candidats à la certification SMTA à se préparer à la partie du programme consacrée à l'équilibrage de ligne. Ils peuvent utiliser Line Balancer™ pour vérifier l'exactitude de leurs exercices d'équilibrage de ligne. Cet article portera sur un autre outil logicielbasé sur Excel®, Reflow Profiler™, destiné à aider les candidats à se préparer à la partie de la certification consacrée au profilage de refusion.
En règle générale, l'objectif du profilage de refusion est de déterminer si le profil de refusion est conforme aux exigences du cahier des charges de la pâte à souder.
À titre d'exemple, prenons le profil de refusion illustré à la figure 1. Les caractéristiques techniques de la pâte à souder sont présentées à la figure 2. Nous allons d'abord résoudre le problème manuellement, puis utiliser le logiciel.

Figure 1. Profil de refusion « ramp-to-peak ».
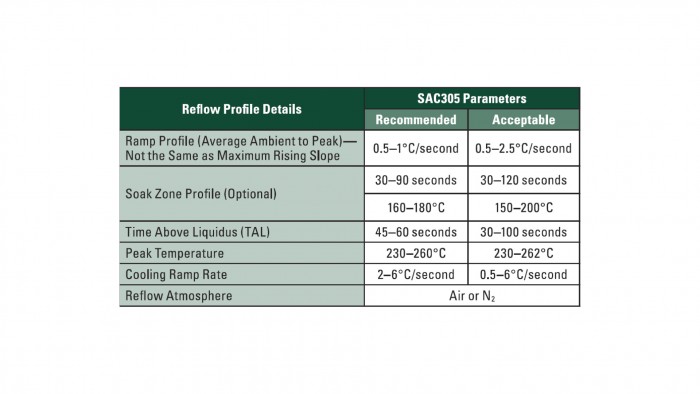
Figure 2. Spécifications relatives au refusionnement de la pâte à souder
La première étape consiste à vérifier si le taux de montée en température jusqu'au pic correspond aux spécifications de la pâte à souder, indiquées en rouge dans le cahier des charges présenté à la figure 3. En mesurant la variation de température entre les points A et B de la figure 4 et en la divisant par l'intervalle de temps entre ces points, on constate sur la figure 4 que la vitesse de montée en température est de 0,857 °C/seconde, ce qui se situe dans la plage recommandée de 0,5 à 1,0 °C/seconde.
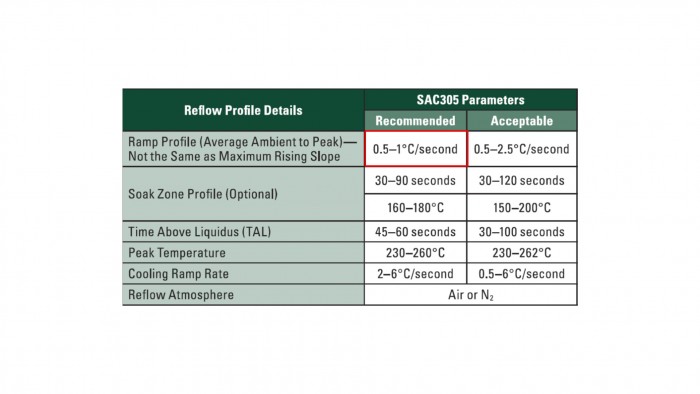
Figure 3. Spécifications de la pâte à souder, avec la vitesse de montée en puissance mise en évidence.

Figure 4. Profil de refusion avec le taux de montée en température jusqu'au pic calculé.
La figure 5 présente les caractéristiques techniques de la pâte à souder, avec la durée au-dessus du point de liquidus (TAL) et la température maximale mise en évidence. La figure 6, quant à elle, illustre le profil de refusion, pour lequel la durée TAL est mesurée à 60 secondes et la température maximale à 240 °C ; ces deux valeurs sont conformes aux valeurs recommandées.

Figure 5. Fiche technique de la pâte à souder, avec le TAL et la température maximale mis en évidence.
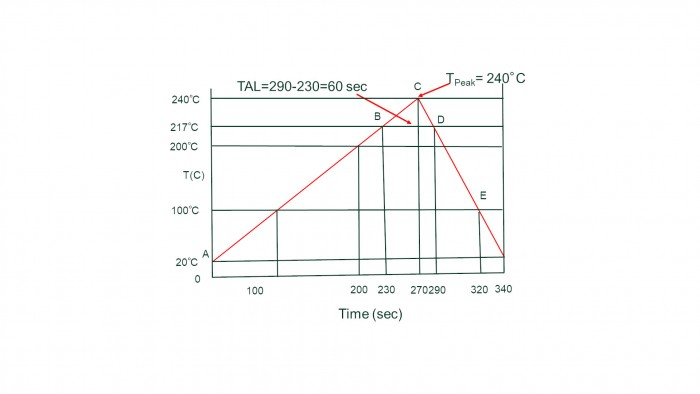
Figure 6. Profil de refusion indiquant le TAL et la température maximale.
Enfin, la figure 7 présente les spécifications de la pâte à souder, avec la vitesse de refroidissement mise en évidence, tandis que la figure 8 montre le profil de refusion avec une vitesse de refroidissement calculée à -2,8 °C/s, ce qui reste là encore dans les limites des spécifications.

Figure 7. Fiche technique de la pâte à souder, avec la vitesse de refroidissement mise en évidence.
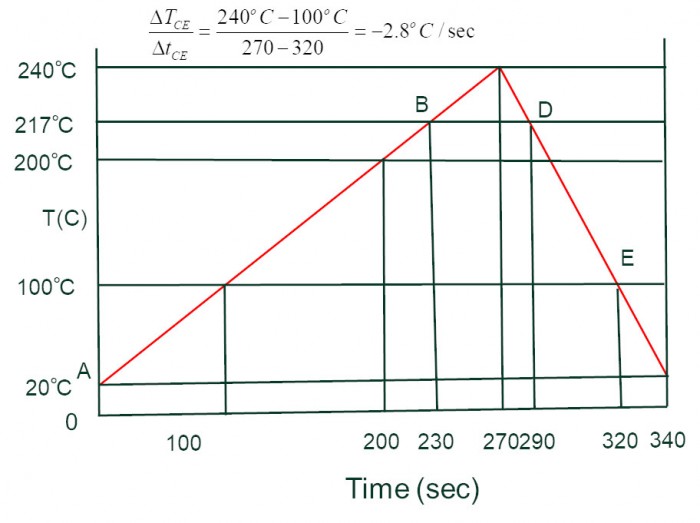
Figure 8. Profil de refusion avec la vitesse de refroidissement calculée.
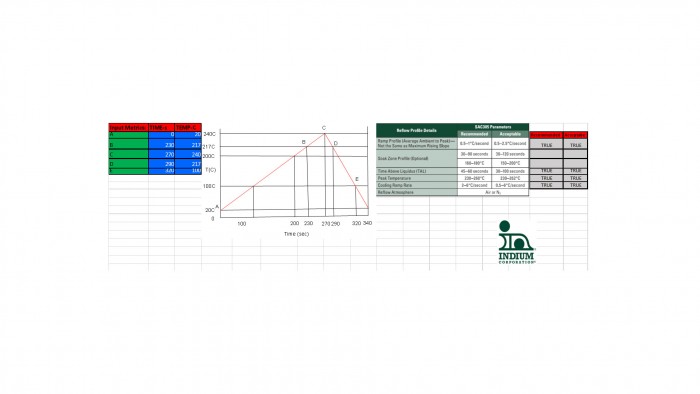
La figure 9 présente l'ensemble des calculs effectués et comparés aux spécifications à l'aide de Reflow Profiler™.
Si vous souhaitez obtenir une copie de Reflow Profiler™, envoyez-moi un e-mail à l'adresse [email protected].
Santé,
Dr. Ron


