
朋友們
在 上一篇文章中,我介紹了一款基於 Excel® 的軟體工具「Line Balancer™」,用以協助 SMTA 認證考生準備該認證計畫中的「生產線平衡」部分。考生可利用 Line Balancer™ 檢查生產線平衡練習題的正確性。本文將探討另一款基於 Excel® 的軟體工具「Reflow Profiler™」,用以協助考生準備認證中的「回流焊接分析」部分。
通常,回流曲線分析的目的是為了確認回流曲線是否符合焊膏規格書的要求。
舉例來說,讓我們參考圖 1 所示的回流曲線。圖 2 則顯示了焊膏的規格。我們將先透過手算解決此問題,然後再使用軟體進行計算。

圖 1. 漸升至峰值的回流曲線。
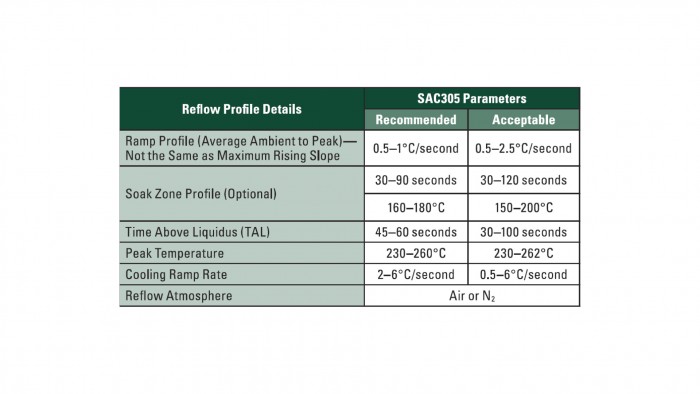
圖 2. 焊膏回流規格
首要任務是確定升溫至峰值速率是否符合圖 3 所示規格書中以紅色標示的焊膏規格。 透過測量圖 4 中點 A 至點 B 的溫度變化,並將其除以兩點間的時間變化,我們可從圖 4 中看出,升溫至峰值速率為 0.857 °C/秒,且落在 0.5 至 1.0 °C/秒的建議規格範圍內。
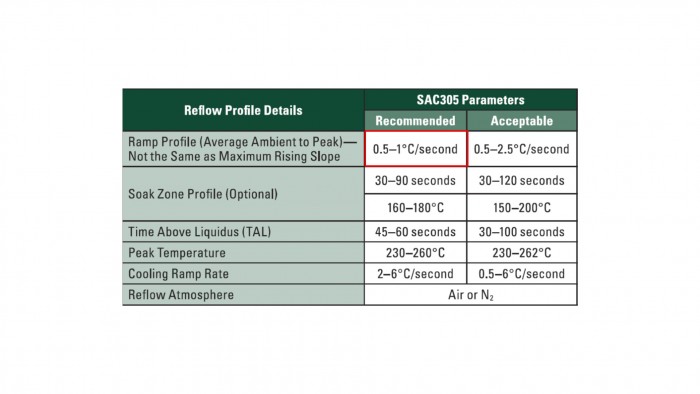
圖 3. 焊膏規格表,其中已標示出「升溫至峰值速率」。

圖 4. 已計算出升溫至峰值速率的回流曲線。
圖 5 顯示了焊膏的規格,其中標示了液相線以上時間(TAL),並突顯了峰值溫度。圖 6 則顯示了回流曲線,其中 TAL 測量值為 60 秒,峰值溫度為 240°C,這兩項數值均符合建議值。

圖 5. 焊膏規格表,其中已標示 TAL 及峰值溫度。
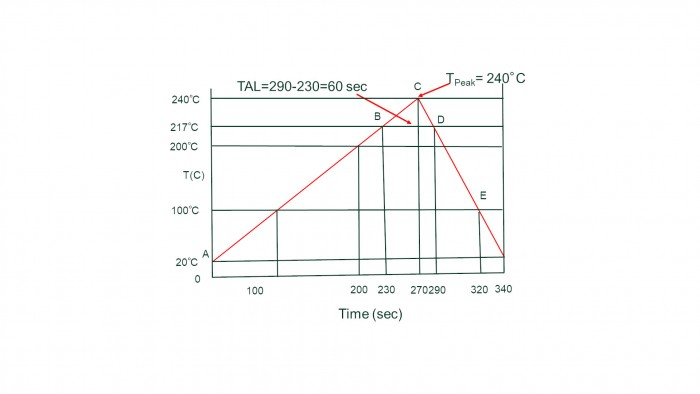
圖 6. 標示出 TAL 及峰值溫度回流曲線。
最後,圖 7 顯示了焊膏的規格,其中特別標示了冷卻速率;圖 8 則顯示了回流曲線,其冷卻速率計算結果為 -2.8 ℃/s,同樣符合規格要求。

圖 7. 焊膏規格表,其中已標示出冷卻速率。
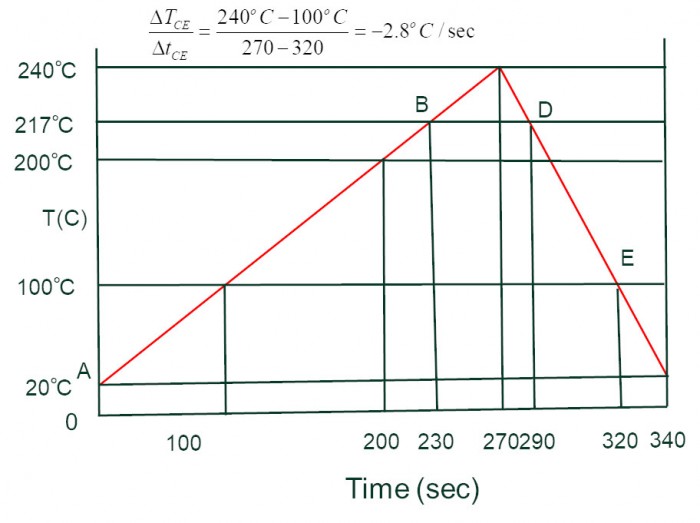
圖 8. 已計算冷卻速率的回流曲線。
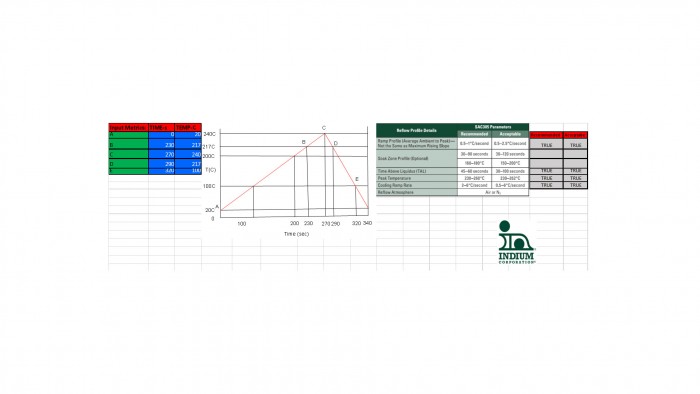
圖 9 顯示了使用 Reflow Profiler™ 執行並符合規格的所有計算結果。
如果您有興趣取得 Reflow Profiler™ 的副本,請寄電子郵件至 [email protected] 聯絡我。
乾杯,
Ron 博士


