
Amigos,
Dr. Ron: En mis próximos artículos, me gustaría charlar con Jon Major, director de producto de materiales metálicos de interfaz térmica (TIM) de Indium Corporation, sobre los TIM metálicos. Jon, ¿puedes hablarnos un poco de ti, de tu formación técnica, de cómo entraste en contacto con Indium Corporation, de cómo te interesaste por los TIM, etc.?
Jon: Siempre me han apasionado el desarrollo de productos, la ingeniería, los materiales y la fabricación. Tuve la suerte de comenzar mi carrera profesional en Silicon Valley, trabajando con los ingenieros más brillantes del planeta; tuve la oportunidad de participar en el desarrollo de varios productos revolucionarios, como el primer iPad Air, el primer smartphone basado en la nube llamado «Sidekick», la primera radio conectada a Internet y varios otros dispositivos móviles, así como una plataforma de Internet de las cosas (IoT) para vehículos conectados.
Jon: La gestión térmica siempre se ha tenido en cuenta en la fase de diseño, sobre todo cuando se trata de productos de consumo. En Indium Corporation, tengo la oportunidad de profundizar no solo en los propios materiales, sino también en cómo se comportan con distintas superficies y presiones, en condiciones variables de deformación, y cuánto tiempo aguantan en diferentes condiciones de uso. Nuestro ingeniero térmico principal ha desarrollado recientemente un banco de pruebas térmicas propio que proporciona un entorno representativo para examinar el rendimiento de los materiales de interfaz térmica. ¡Es realmente fascinante! Me ha encantado formar parte de un proyecto que nos permite ofrecer a nuestros clientes datos valiosos sobre cómo se comportan los TIM basados en metal en condiciones variables.
Dr. Ron: Jon, ¿puedes explicar brevemente por qué son necesarios los TIM metálicos y cómo funcionan?
Jon: A medida que ha avanzado la tecnología de los circuitos integrados (CI), la cantidad de calor que genera un CI de alto rendimiento es astronómica, llegando a superar en ocasiones los 1.000 vatios cuando el CI mide apenas un poco más de una pulgada (2,5 cm) en uno de sus lados. Normalmente, el CI debe funcionar a menos de 100 °C; de lo contrario, su vida útil será demasiado corta. Sin materiales de interfaz térmica (TIM) que conduzcan el calor desde el CI hasta el disipador, este objetivo sería imposible de alcanzar.
(La figura 1 muestra un esquema de un CI con dos TIM para conducir el calor al disipador).
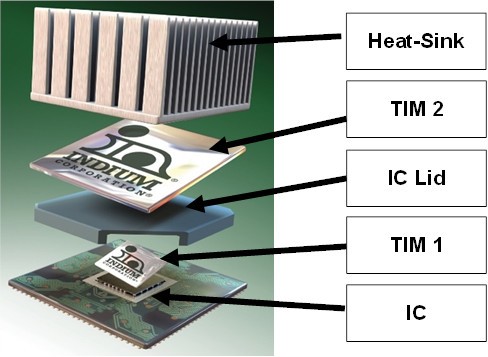
Figura 1. TIM1 El TIM1 conduce el calor del CI a la tapa del paquete del CI. El TIM2 conduce el calor de la tapa del CI al disipador térmico.
Jon: En el pasado se utilizaban TIM poliméricos (tradicionales), geles y otros TIM no metálicos. En algunas aplicaciones, todavía se siguen utilizando hoy en día. El más común era la pasta térmica, que se ha utilizado durante muchas décadas. La pasta térmica tiene un vehículo casi similar ala Vaseline®. El vehículo está cargado de partículas conductoras. A continuación, la pasta térmica se aplica donde se encuentran los TIM metálicos de la figura 1. La pasta térmica presenta dos inconvenientes. Uno es que su conductividad térmica no es suficiente para hacer frente a los flujos de calor más elevados generados por las tendencias en computación de alto rendimiento (HPC), inteligencia artificial (IA), unidades de proceso acelerado (APU) y unidades de procesamiento gráfico (GPU). La otra es que los ciclos de encendido y apagado de los componentes electrónicos pueden provocar el «bombeo». El bombeo se produce cuando la pasta térmica es expulsada del espacio que ocupa para disipar el calor del circuito integrado. Una vez expulsada, la pasta térmica ya no puede cumplir su función.
Jon: Aquí es donde entran en juego los TIM de base metálica. Ofrecen la menor resistencia térmica y pueden personalizarse para adaptarse a las necesidades específicas de cada encapsulado. Además, por lo general, no sufren el fenómeno de «pump-out».
Jon: Con el avance de la HPC, vemos que los clientes se enfrentan a retos adicionales debido al adelgazamiento y alabeo de las matrices, la interferencia térmica (calor de los componentes vecinos) y otros retos de diseño. La demanda de TIM metálicos sigue creciendo, ya que pueden resolver muchos de estos problemas y proporcionar el rendimiento y la fiabilidad necesarios en aplicaciones de alta densidad de potencia.
Jon: Aunque el objetivo principal de un TIM es ayudar a transferir calor de una superficie caliente a otra fría, hay otros atributos que deben tenerse en cuenta en determinadas aplicaciones (por ejemplo, facilidad de montaje, fiabilidad, sostenibilidad). Los TIM de base metálica pueden clasificarse como soldados (reflowed), compresibles (non-reflowed), de base líquida (liquid metal TIM), o como TIM de cambio de fase. Los TIM de cambio de fase están diseñados para cambiar de fase cuando se alcanza una determinada temperatura. En futuros artículos hablaremos de todos estos TIM metálicos.
Jon: Los TIM metálicos tienen la ventaja de poseer algunas de las conductividades térmicas más altas de los materiales TIM, pero es importante reconocer que la conductividad térmica no es el único criterio para la selección de un TIM. La resistencia térmica de contacto, o resistencia interfacial, suele dominar la resistencia térmica global de los TIM. Por lo tanto, una elevada humectación de la superficie, para minimizar la resistencia al contacto térmico, es un criterio crítico de rendimiento de los TIM.
Dr. Ron: Segúntengo entendido, el TIM1 suele ser un TIM de soldadura. Puede explicar cómo funcionan?
Jon: El TIM1 se conoce comúnmente como la interfaz entre la parte posterior de un chip y la parte inferior de un disipador térmico integrado (IHS) y la cubierta del componente. Un TIM soldado (sTIM) en esta interfaz es el «Cadillac» de los TIM. Una vez sometidos al reflujo, los sTIM forman enlaces intermetálicos que proporcionan una baja resistencia interfacial. Si a esto le sumamos que los TIM de base metálica tienen una alta conductividad térmica volumétrica, el sTIM ofrece una resistencia térmica global muy baja. Los sTIM también fijan mecánicamente el chip y el IHS entre sí, dado que se forma un compuesto intermetálico (IMC) en la interfaz. A menudo nos preguntan si la rigidez de la unión soldada podría causar problemas durante los ciclos de encendido y apagado. Con la aleación y el proceso adecuados, el sTIM puede proporcionar la ductilidad necesaria durante la vida útil del encapsulado, por lo que los problemas de rigidez no suponen un motivo de preocupación.
Jon: A la hora de seleccionar un sTIM hay que tener en cuenta numerosos aspectos relacionados con el proceso. Indium Corporation cuenta con la experiencia y las directrices necesarias para ayudar a los clientes a aprovechar las ventajas de los sTIM. Uno de los retos que plantea el montaje de los TIM1 es la formación de burbujas durante el reflujo (véase la figura 2). La formación de burbujas se agrava tras múltiples ciclos de reflujo.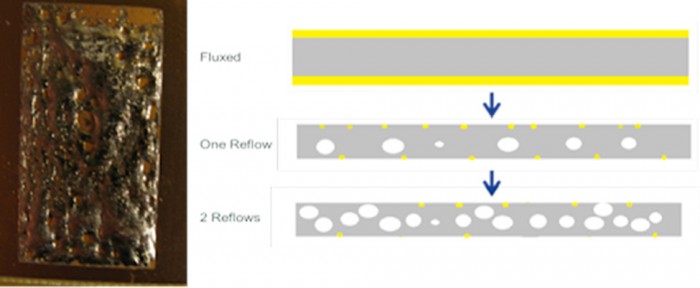
Figura 2. TIM1 El TIM1 se coloca entre el chip (o troquel) y el IHS.
Dr. Ron: Tengo entendido que ha habido algunos avances en la reducción del vaciado, ¿puede explicarlo?
Jon: Históricamente, los sTIM se utilizaban principalmente en encapsulados tipo LGA o PGA. Estos paquetes se sometían a reflujo una vez para refluir el sTIM. Debido a las ventajas que ofrecen los sTIM, se están realizando esfuerzos para encontrar un material sTIM óptimo y un proceso para paquetes que puedan sobrevivir a múltiples ciclos de reflujo BGA, normalmente con una temperatura pico de 240-250°C. Con cada reflujo subsiguiente, los materiales sTIM tradicionales mostrarán un crecimiento de huecos que provocará un rendimiento térmico deficiente.
(Las aleaciones InAg muestran una mejora significativa en comparación con el indio puro para reducir el crecimiento de huecos en los reflujos posteriores. Véase la figura 3).
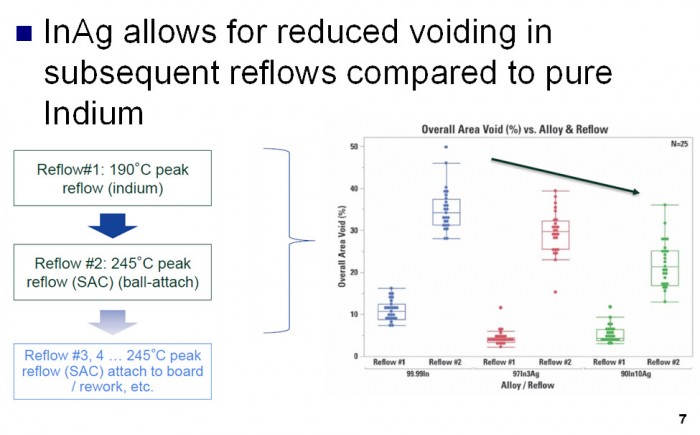
Figura 3. Los InAg TIM1 reducen significativamente el vaciado en comparación con los In TIM1.
Jon: Sin embargo , añadir plata (Ag) a la unión soldada conlleva algunas desventajas. Una mayor cantidad de Ag implica también una menor conductividad térmica volumétrica y una unión soldada más rígida, lo que reduce la fiabilidad mecánica. Se están llevando a cabo importantes investigaciones para comprender cómo se humectan las diferentes composiciones de InAg sobre diversas superficies y cuál es su comportamiento durante las pruebas de fiabilidad. Una alta humectabilidad superficial, para minimizar la resistencia térmica de contacto, es un criterio de rendimiento fundamental de los TIM. Además, una humectabilidad deficiente puede provocar una mayor formación de huecos, lo que también conduce a un rendimiento térmico deficiente. Con la selección adecuada de aleaciones y teniendo en cuenta el fundente y el proceso, los sTIM pueden adoptarse en encapsulados tipo Flip Chip BGA (FCBGA) que vayan a someterse a múltiples ciclos de reflujo (véase la figura 4).
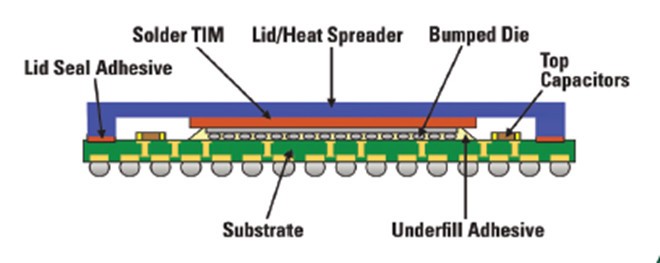
Figura 4. Los InAg sTIM se adaptan bien a los FCBGA.
Amigos,
Esté atento a nuestro próximo artículo sobre mTIMS1.5.
Salud,
Dr. Ron


